La vida útil estándar de una herramienta de corte suele ser un número fijado una vez, desde una hoja técnica o una costumbre, y nunca comprobado. Para confiar en él: dale a cada herramienta una identidad (número de catálogo más ID de herramienta), cuenta las piezas desde las señales propias de la máquina en lugar de estimarlas, fija un límite y un umbral de alerta que deje un paro planeado por delante, y registra el cambio una sola vez, en la máquina o como evento desde tu software de herramientas. El primer mes suele mostrar la misma herramienta durando distinto en dos máquinas; corrige el límite por herramienta y por máquina, y revísalo cada mes.
De dónde suele salir el número de vida útil
Todo taller de maquinado tiene una vida útil estándar para sus herramientas de corte. Está en la tarjeta de la herramienta, en el software del presetter o en la cabeza del ajustador. Cuando preguntamos de dónde salió el número, la respuesta honesta en la mayoría de las plantas que conectamos es “siempre ha sido así”. A veces es la hoja técnica del proveedor, escrita para un bloque de prueba en un laboratorio. A veces es el número de la primera corrida de producción, hace años. A veces es simplemente el punto en el que a un operador con experiencia dejó de gustarle el sonido.
Ninguno de estos es un mal punto de partida. El problema es que ninguno se ha comprobado contra un conteo desde que se fijó, y que el mismo número de catálogo suele tener tres vidas útiles distintas en la misma planta, según a quién le preguntes. Un límite que nadie ha comprobado es una suposición con punto decimal.
Dos formas de equivocarse, y la mayoría de los talleres vive con las dos
Un número de vida útil equivocado falla en dos direcciones a la vez. Demasiado tarde significa que el filo ya está desgastado cuando sale: piezas que se fueron de tolerancia al final del lote, retrabajo, scrap y, a veces, un husillo dañado. Demasiado pronto significa filos buenos en la basura porque cambiar se sentía más seguro que seguir, y nadie podía decir cuánta vida quedaba.
Las dos cosas pasan por la misma razón: el conteo que resolvería la duda no existe, así que el cambio se hace cuando alguien se acuerda, cuando termina el lote o cuando la máquina se para de todos modos. El propósito de un límite confiable no es el número en sí. Es que el cambio se convierta en un paro planeado, preparado con anticipación, en lugar de la sorpresa de las tres de la mañana que los gerentes de producción conocen de sobra.
Qué acordar antes de fijar un solo límite
En nuestra experiencia, las plantas que logran una vida útil confiable acuerdan cinco cosas antes de tocar cualquier software. Ninguna es técnica.
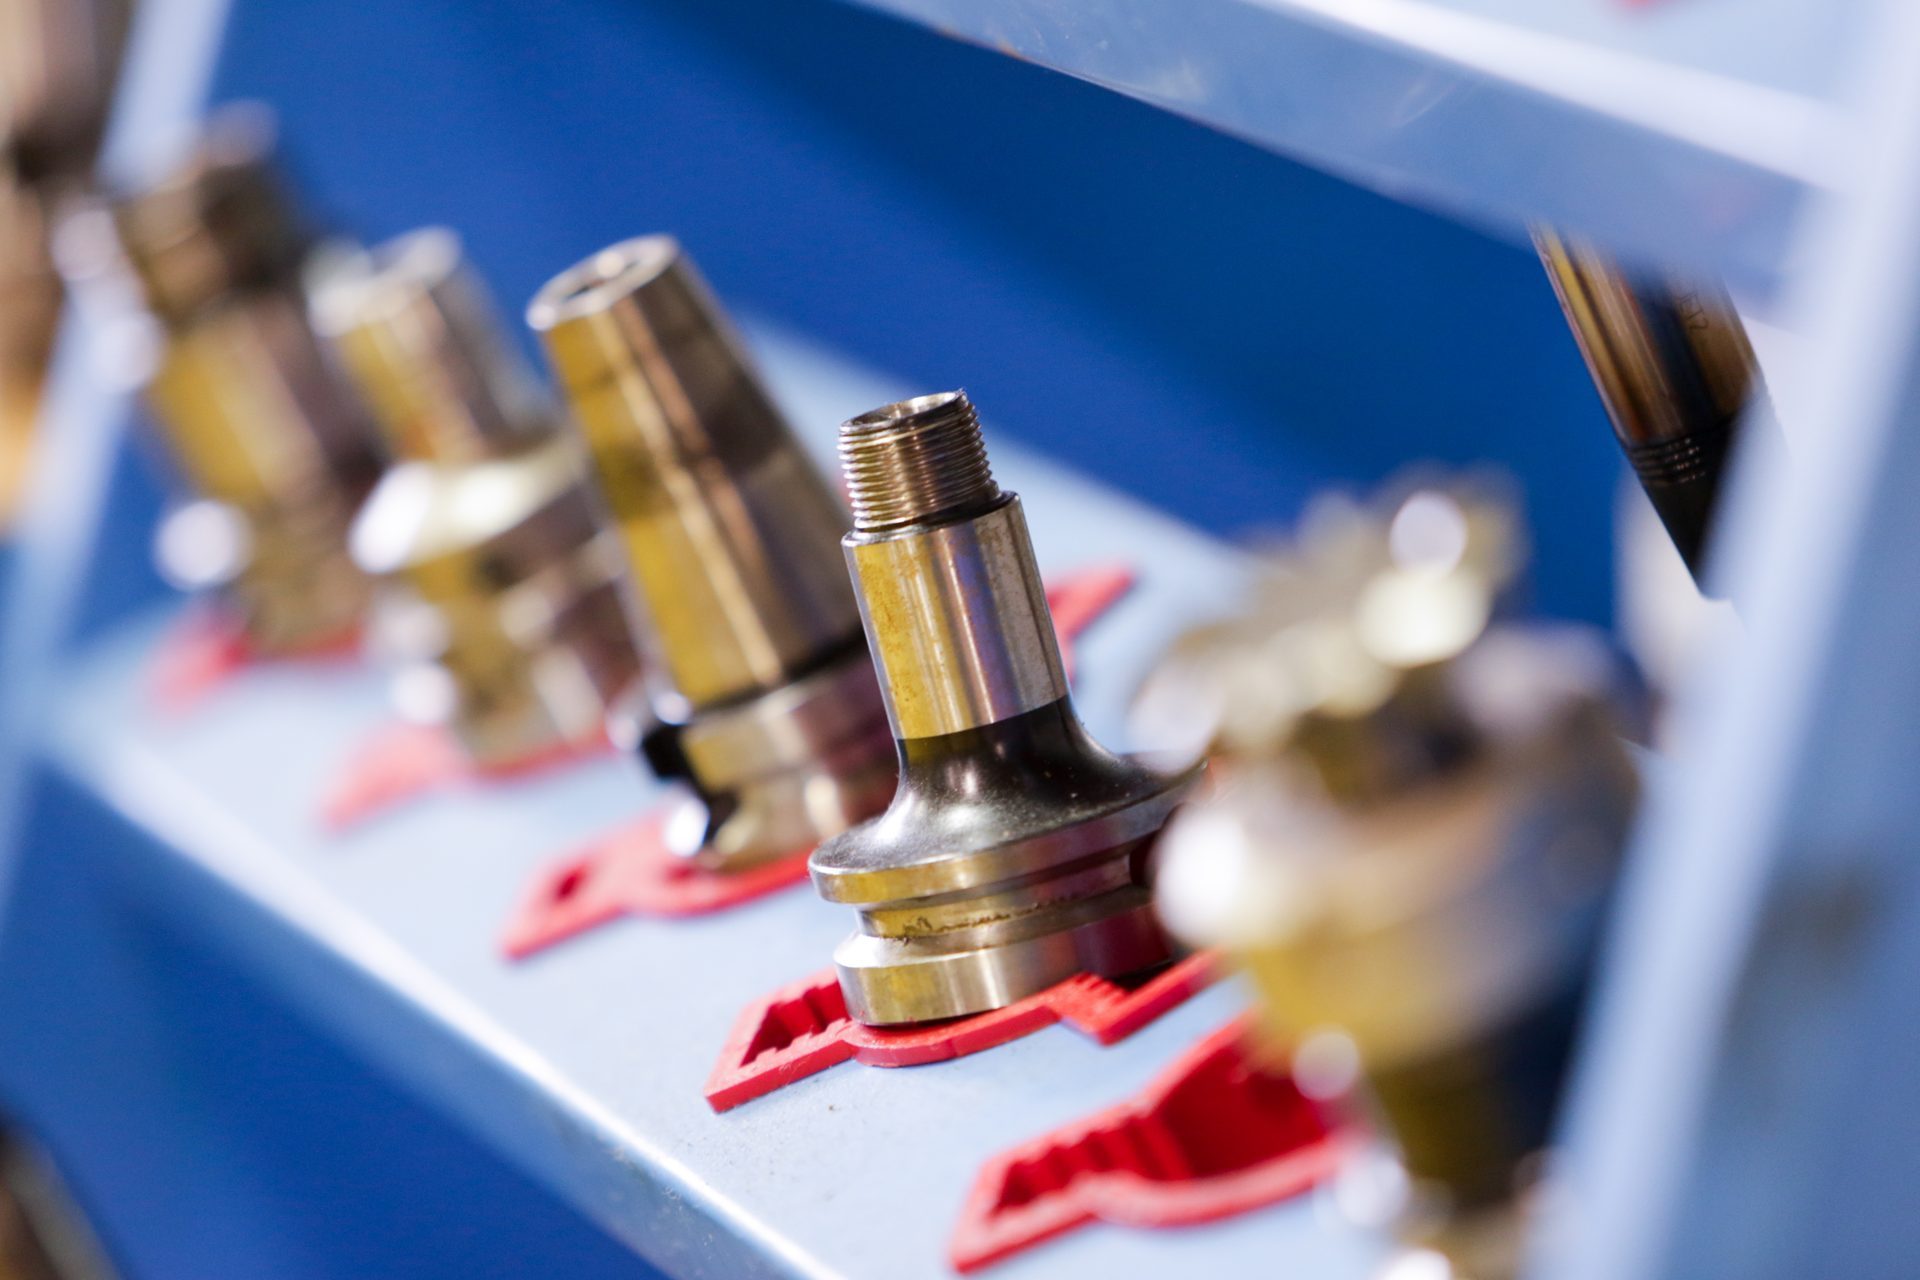
- Una identidad por herramienta. No “la fresa de 12 mm”, sino el número de catálogo y el ID de la herramienta física que está en el husillo. Dos herramientas del mismo número de catálogo pueden estar en puntos muy distintos de su vida; la única forma de saberlo es seguir cada una por su ID.
- Una unidad de conteo y una sola fuente. Piezas, contadas por la máquina. No minutos de corte estimados desde el programa, ni piezas leídas del programa de producción. Un conteo que pasa por un formato se redondea, y un conteo redondeado hace que cualquier límite parezca correcto.
- El juego de herramientas por número de parte. Cada número de parte lleva su juego de herramientas, números de catálogo e IDs, desde el gateway al ERP o desde una exportación en Excel o CSV del inventario de almacén. Cuando el número de parte se registra en una máquina, el ajustador selecciona los IDs que está montando.
- Un límite inicial y un umbral de alerta. Empieza con el número que tienes, aunque sea el de la hoja técnica. La alerta es el ajuste importante: tiene que llegar cuando todavía hay un paro planeado por delante, así que elige el umbral según lo que tarda un tramo de lote en esa máquina, no según un porcentaje que se ve bonito.
- Quién cambia, quién registra y qué significa “pasada de vida”. El operador CNC o el ajustador registra el cambio en la máquina en unos segundos, o llega como evento desde tu software de gestión de herramientas o del presetter; de cualquier forma se registra una sola vez. Y calidad debe decir, antes del primer mes, qué pasa con las piezas hechas después de que una herramienta cruzó su límite.
Cómo se cuenta sin un formato
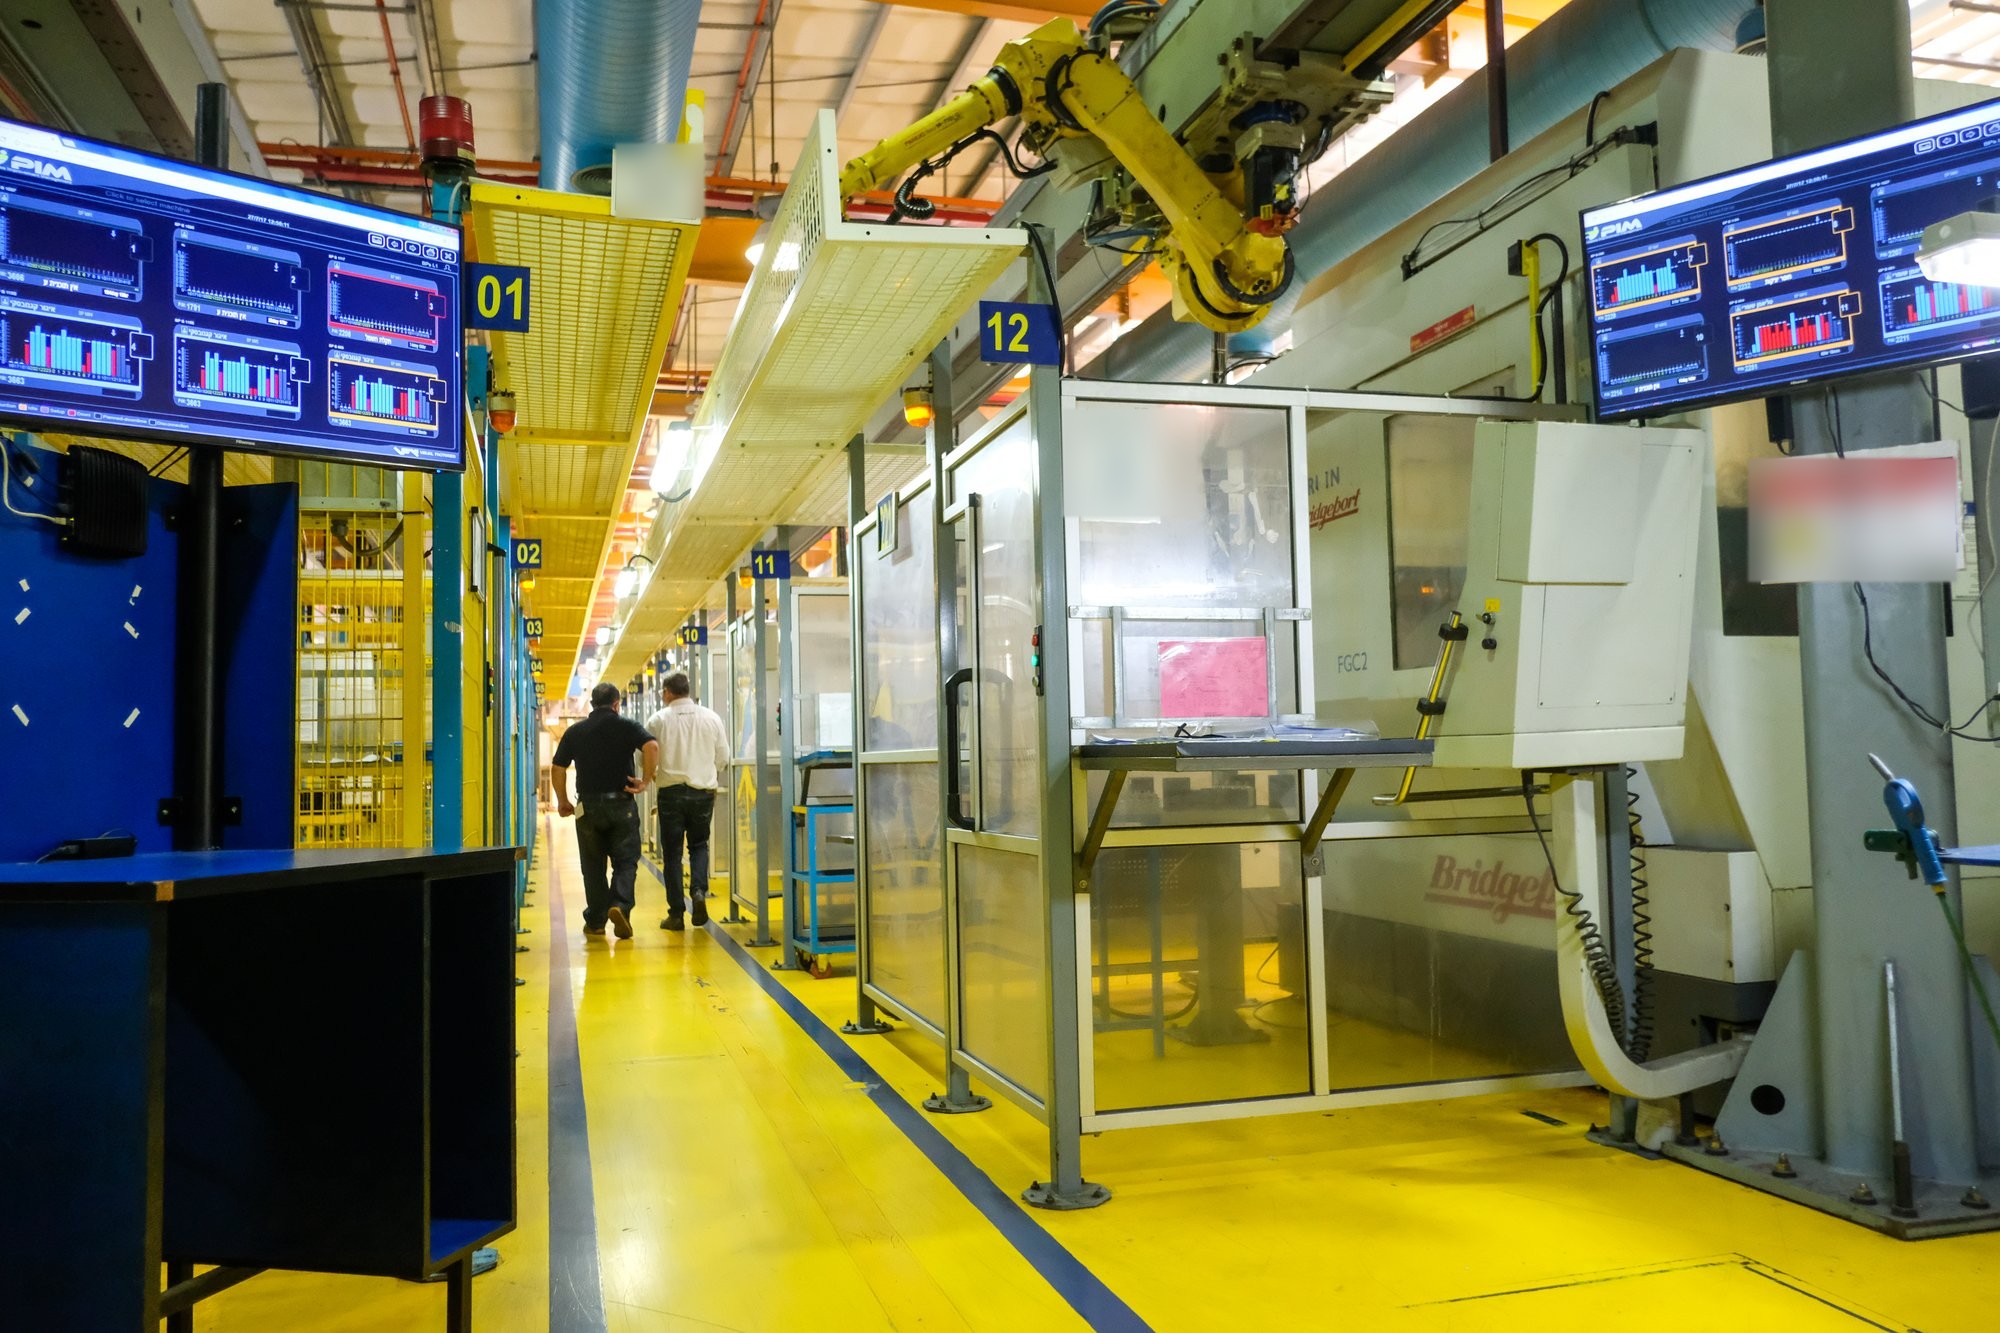
La máquina ya cuenta. Toda máquina CNC, sin importar su edad o su control, produce las mismas señales eléctricas: en marcha, parada, ciclo, conteo. Un pequeño dispositivo IoT sobre esas señales las captura; un electricista lo instala en menos de una hora, no hay conexión al PLC ni cambio en ningún programa, y la gente de la propia planta puede hacerlo. Las señales son las mismas en todas las máquinas. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos centros de maquinado uno junto al otro. El Universal Adapter, en la nube, interpreta esas mismas señales con el contexto de esa máquina específica.
De ahí en adelante el ciclo es corto. Cada ciclo que reporta la máquina se suma a la herramienta que está en el husillo, y su vida se mueve en tiempo real en la pantalla de piso junto a la máquina. Cuando una herramienta se acerca a su límite, la alerta llega a la pantalla de piso y al celular de quien prepara el cambio. El cambio se registra, la herramienta nueva empieza en cero, y el reporte diario de la mañana siguiente lista cada cambio, anticipado o tardío, por herramienta. Esto es lo que hace el producto Vida útil de herramientas de corte, sobre la misma conexión de máquina que produce el OEE de la planta.
Lo que suele mostrar el primer mes
Las primeras semanas con un conteo real rara vez son cómodas, y siempre son útiles. En las plantas que conectamos, el mismo número de catálogo corriendo la misma pieza en dos máquinas normalmente no alcanza la misma vida. El dispositivo de sujeción es distinto, el refrigerante está más viejo en una, un husillo tiene más horas, un operador avanza con más cuidado. Nada de esto se veía en una tarjeta que no sabía en qué máquina estaba.
Los cambios anticipados tienden a concentrarse: en un turno, con un ajustador, o en herramientas cuya alerta llegó a mitad del lote cuando nadie quería parar, así que la siguiente vez la herramienta se cambió mucho antes del límite. Unas cuantas herramientas se pasan de su vida útil una y otra vez, por la razón contraria. Y el límite de la tarjeta resulta haber sido conservador para algunas herramientas y optimista para otras, que es lo que esperarías de un número que nunca se comprobó.
La corrección se hace por herramienta y por aplicación, y por máquina cuando la diferencia es grande: sube el límite donde el conteo dice que el filo todavía estaba bien, bájalo donde calidad encontró la desviación, y mueve el umbral de alerta para que el cambio caiga en un paro que el programa de producción ya tenía. Luego vuelve a mirar en un mes. Una vida útil no se fija una vez; se revisa con el conteo, igual que un tiempo de ciclo.
Lo que aprendimos
Un límite de vida útil es una hipótesis hasta que un conteo lo comprueba. Dale a cada herramienta una identidad, deja que la máquina cuente, pon la alerta donde todavía hay un paro planeado por delante y registra el cambio una sola vez. El reporte diario convierte entonces la conversación sobre cambios de herramienta de una opinión en algo que un gerente de producción, un ajustador y un ingeniero de calidad pueden leer juntos. Una vez que el conteo existe, el costo por pieza por herramienta y por proveedor sale sin esfuerzo adicional.
Si quieres verlo en tus propias máquinas, empieza con una máquina y sus herramientas; la conectamos, contamos durante dos semanas y te entregamos la primera tabla de vida útil. Dinos cuántas máquinas hay en tu planta y nosotros seguimos desde ahí.
Preguntas frecuentes
¿De dónde debe salir el primer límite de vida útil?
Empieza con el número que ya tienes, de la hoja técnica del proveedor o de la tarjeta de la herramienta. Es una hipótesis, no un hecho: el conteo propio de la máquina va a mostrar en semanas si era conservador u optimista, y a partir de ahí lo corriges por herramienta y por máquina.
¿Cómo se cuentan las piezas por herramienta sin que el operador las capture?
Desde las señales eléctricas propias de la máquina: en marcha, parada, ciclo, conteo. Un pequeño dispositivo IoT las captura; un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar ningún programa. Cada ciclo se suma a la herramienta que está en el husillo, identificada por su ID.
¿Por qué la misma herramienta dura distinto en dos máquinas iguales?
Porque las señales son las mismas pero la máquina, el proceso, el producto y el entorno de operación no lo son: el dispositivo de sujeción, la edad del refrigerante, las horas del husillo y las costumbres del operador cambian, incluso entre dos centros de maquinado uno junto al otro. Por eso los límites se corrigen por herramienta y, cuando la diferencia es grande, por máquina.