El cambio de modelo es la pérdida que todas las plantas reconocen y casi ninguna mide igual dos veces. Antes de medir, acuerda cuatro cosas: inicio (última pieza buena del trabajo anterior), fin (primera pieza liberada del nuevo), responsable y tres o cuatro códigos de razón. Un pequeño dispositivo IoT en las señales eléctricas de la máquina cronometra cada cambio al segundo, sin conexión al PLC. La parte larga rara vez es el trabajo mecánico: es el molde, el programa, el material o el inspector que faltan cuando la máquina se detiene. Revisa el más largo cada día en la máquina, con responsable y fecha.
Por qué el estándar y la planta no coinciden
Casi todas las plantas que conectamos tienen un tiempo estándar de cambio de modelo. Está en la ruta de fabricación o en el ERP, se fijó cuando se cotizó la pieza y con él se planea la semana. Muy pocas plantas han cronometrado alguna vez el cambio que describe. La planta lo reporta después, en números redondos: “como una hora”, “un poco más de lo normal”, “tuvimos problemas con las primeras piezas”. El planeador usa el estándar, el ajustador recuerda otra cosa y el reporte de turno muestra un tercer número.
Parte del desacuerdo es de definición. En una misma planta hemos oído que el cambio de modelo empieza cuando termina la orden del planeador, cuando el ajustador llega a la máquina y cuando el operador por fin detiene el trabajo anterior. Algunas plantas lo cuentan como paro planeado y lo dejan fuera de la disponibilidad, con lo que el OEE se ve sano mientras la máquina está detenida buena parte del turno. Nuestra postura es sencilla: el cambio de modelo es una pérdida, pertenece a la disponibilidad y solo una pérdida medida se acorta.
Acuerda la definición antes de medir nada
Antes de poner un dispositivo en una máquina, le pedimos a la planta que acuerde cuatro cosas. La lista es corta, pero la conversación que abre suele ser la primera mejora real.
- Inicio. La última pieza buena del trabajo anterior, que la máquina ve como su último ciclo. No el momento en que llega el ajustador, ni la hora escrita en el tablero de planeación.
- Fin. La primera pieza buena del nuevo trabajo, liberada. No el primer ciclo. Los ciclos lentos e inciertos entre el primer disparo y la pieza liberada son pérdidas de arranque, y pertenecen al cambio de modelo porque ahí es donde se originan.
- Responsable. Quién responde por el cambio en esta máquina: el ajustador, el operador o ambos, y quién libera la primera pieza. Sin responsable, el tiempo medido es solo un número.
- Razones. Tres o cuatro códigos de razón cortos que la planta sí va a usar: herramental o molde no listo, programa no liberado, material que no está en la máquina, espera de la inspección de primera pieza, trabajo mecánico. “Cambio de modelo” solo no explica nada.
Hay una decisión más que importa: el cambio de modelo no es lo mismo que esperar al ajustador. Si la máquina se detuvo a las diez y el ajustador llegó a las diez y cuarto, esos quince minutos son otra pérdida con otra solución. Mantenlos separados desde el primer día.
Deja que la máquina lo cronometre
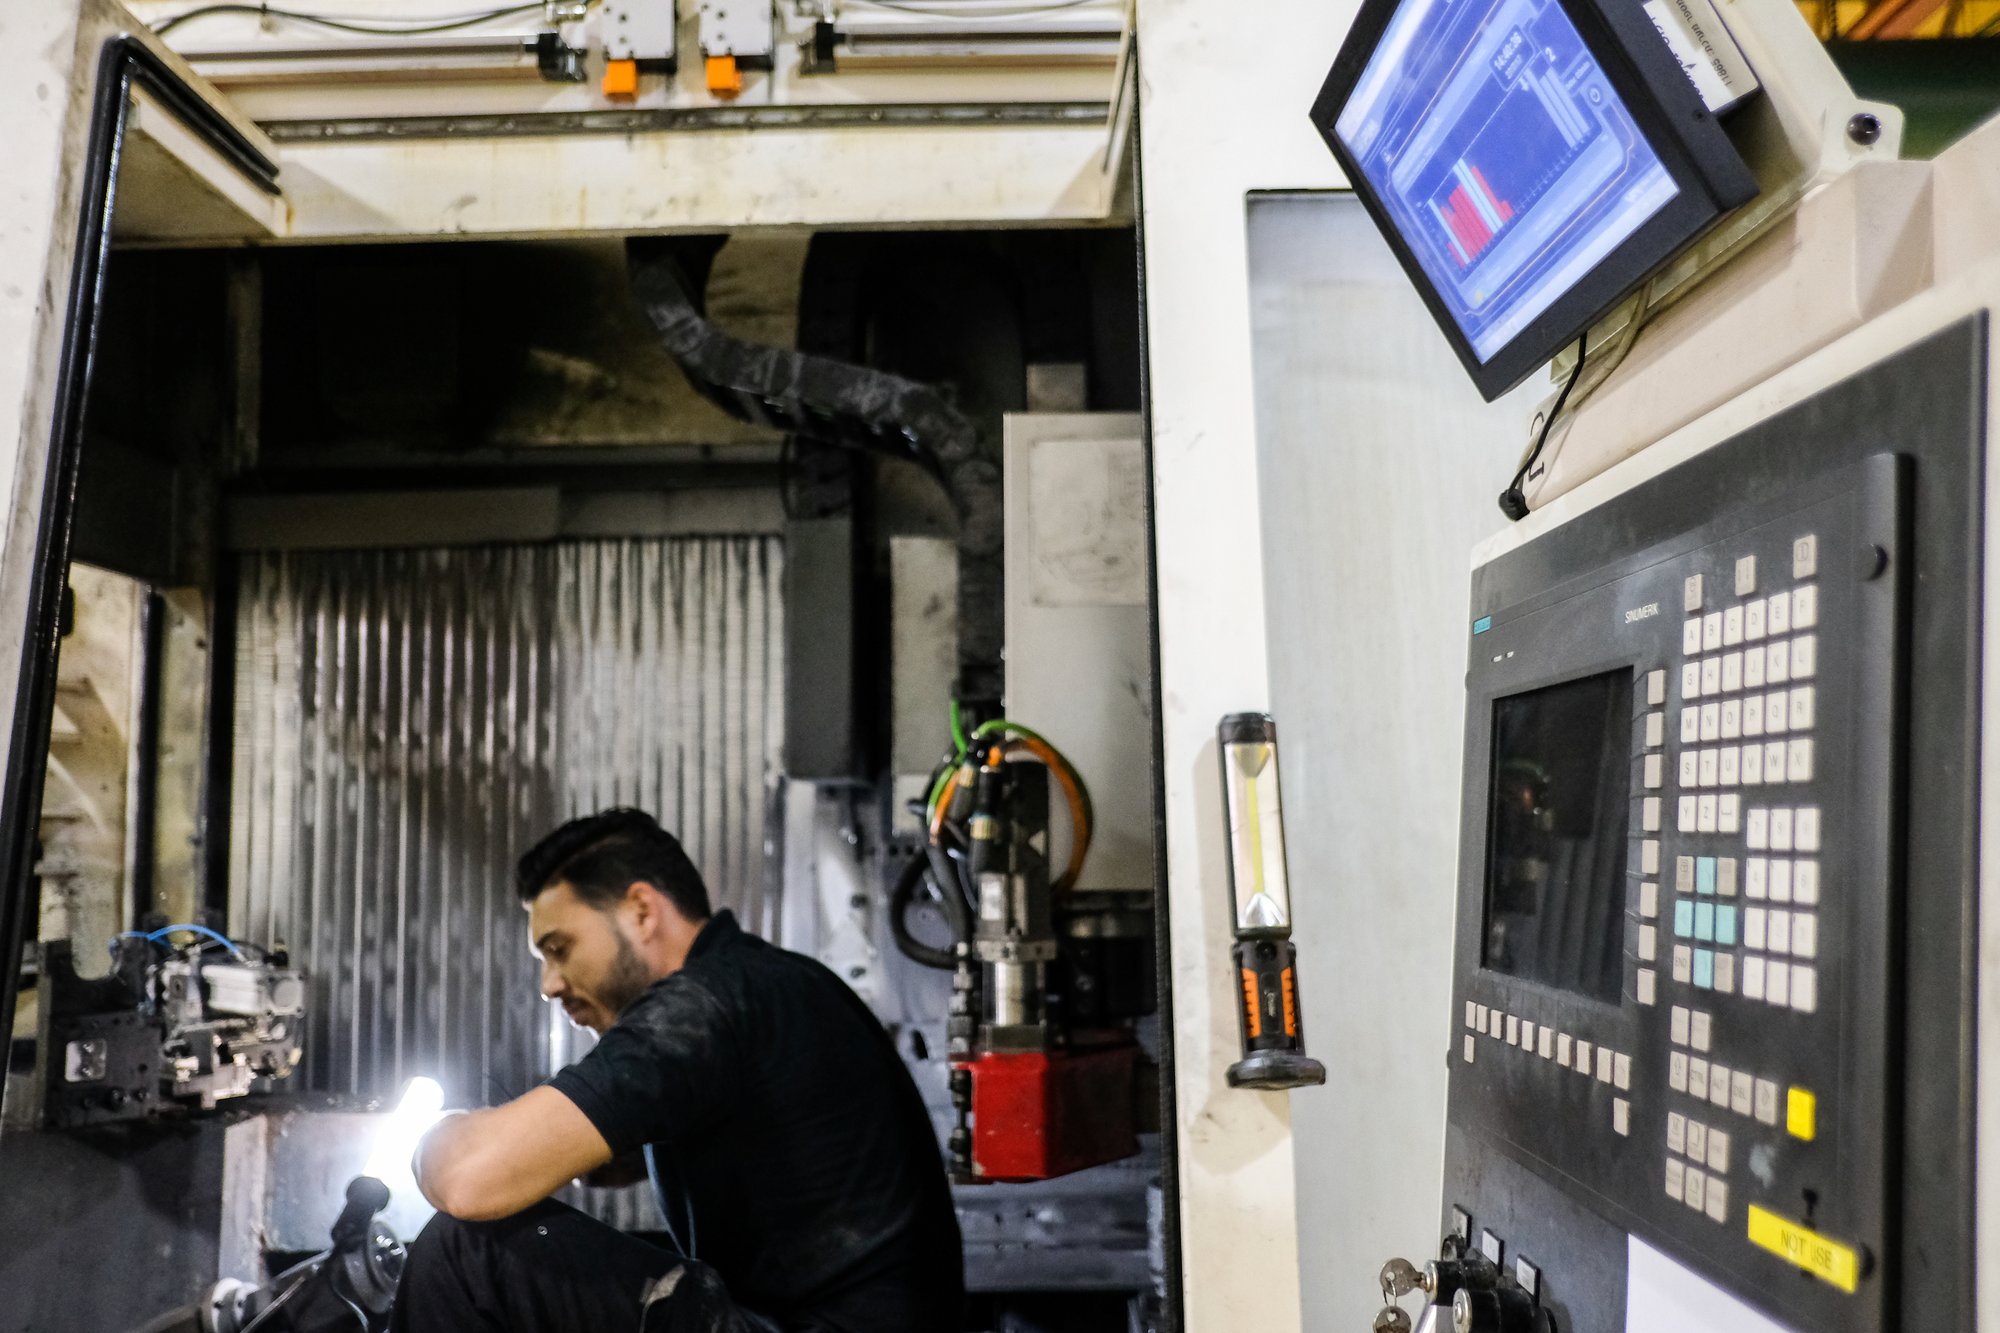
La medición en sí no necesita un proyecto. Un pequeño dispositivo IoT se cablea a las señales eléctricas de la máquina; un electricista lo instala en menos de una hora; no hay conexión al PLC ni cambios en los programas, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas: en marcha, detenida, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas una junto a la otra. El Universal Adapter, en la nube, interpreta las mismas señales con el contexto de esa máquina en particular.
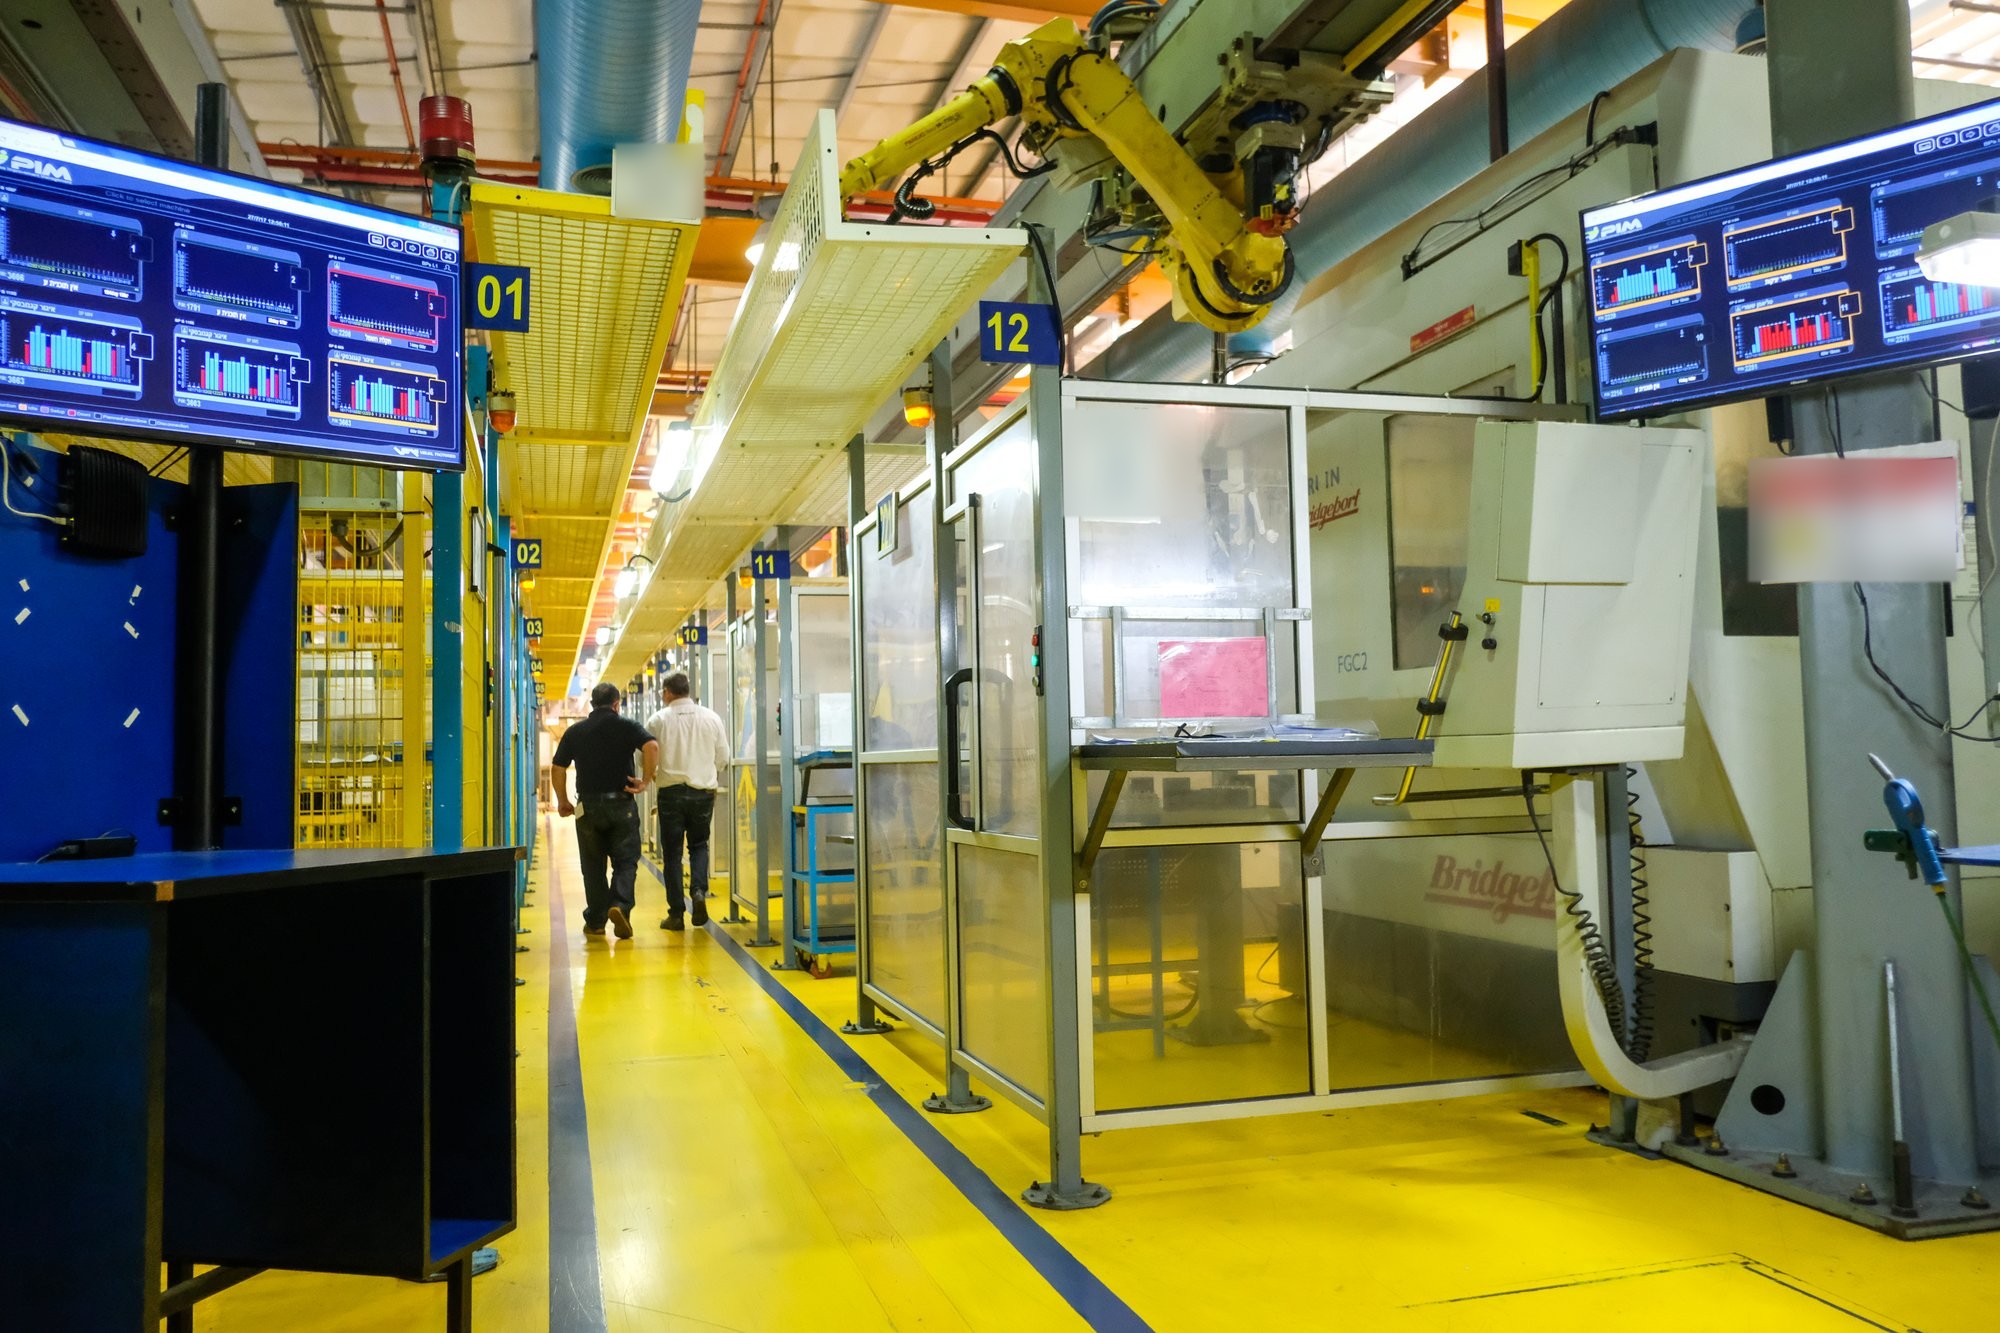
Para un cambio de modelo esto significa que la máquina marca su propio inicio y su propio fin. El último ciclo del trabajo anterior y los primeros ciclos del nuevo están en la señal, al segundo, cada vez, en cada turno. El hueco entre ellos es el cambio; los ciclos posteriores que corren más lentos que el estándar hasta que el ritmo se estabiliza son la pérdida de arranque. El ajustador o el operador confirma la razón en la pantalla de piso con un toque, y el reporte diario muestra cada cambio con su duración, su razón y su responsable, junto al estándar con el que se planeó. Esto es lo que hace el producto Mejora de OEE con los ajustes y cambios de modelo: los mide por máquina, los compara y convierte los más largos en tareas con responsable y fecha.
Lo que suele mostrar el primer mes de cambios medidos
En nuestra experiencia, las primeras semanas cuentan la misma historia en una planta Tier 1 en México y en un taller de maquinado en Israel. El cambio medido es más largo que el estándar, y la diferencia entre ajustadores en la misma máquina y la misma pieza es mayor de lo que cualquiera esperaba. Nadie lo ocultaba; nadie podía verlo.
El segundo hallazgo sorprende a más gente: la parte larga del cambio rara vez es el trabajo mecánico. Es lo que falta cuando la máquina se detiene. El molde sigue en el almacén, el programa no se ha liberado al control, el material está del otro lado de la planta, la primera pieza espera a un inspector que está en otra máquina. Medidas con el reloj de la propia máquina, estas esperas dejan de ser anécdotas y pasan al primer lugar de la lista.
El tercer hallazgo tiene que ver con las vecinas. Dos prensas una junto a la otra, corriendo la misma familia de piezas, cambian de modelo en tiempos distintos, porque los dispositivos, los clamps y los hábitos alrededor de ellas no son los mismos. Cuando las dos se miden de la misma manera, la más rápida se vuelve el estándar de la otra, y el estándar por fin sale de la planta y no de la cotización.
Una lista para acortarlo
Nada de esto necesita un consultor ni equipo nuevo; necesita el número medido en la pared y una revisión corta en la máquina.
- Prepara antes del paro. Herramental o molde, programa, material, dispositivos y plan de inspección están en la máquina antes de la última pieza buena del trabajo anterior. La pantalla de piso puede mostrar el siguiente trabajo y lo que todavía falta.
- Separa las esperas del trabajo. Usa los códigos de razón. Un cambio largo porque el ajustador esperó un programa es un problema de planeación, no un problema del ajustador.
- Compara ajustadores con datos, no con opiniones. El cambio medido más corto en una máquina es el método que hay que documentar y enseñar. Quien lo hizo normalmente sabe exactamente por qué fue más corto.
- Revisa en la máquina, no en un escritorio. El cambio más largo de ayer, un responsable, una tarea con fecha. Las plantas que lo hacen cierran la mayor parte de la pérdida visible en semanas; las que lo discuten cada mes cierran mucho menos.
- Devuelve el tiempo real a planeación. Un estándar que coincide con la planta hace creíble el programa y abarata la secuencia de trabajos, porque el planeador por fin ve qué cambios cuestan más.
Lo que aprendimos
El cambio de modelo es la pérdida que todas las plantas reconocen y casi ninguna mide igual dos veces. Cuando la máquina lo cronometra, se acaba la discusión sobre cuánto duró y empieza la discusión útil: por qué, y quién lo corrige. Si quieres ver lo que tus máquinas dicen de tus cambios de modelo, habla con nosotros: empieza con un electricista y una máquina.
Preguntas frecuentes
¿Cuándo empieza y cuándo termina un cambio de modelo?
Empieza en la última pieza buena del trabajo anterior, que la máquina ve como su último ciclo, y termina en la primera pieza liberada del nuevo trabajo. Los ciclos lentos entre el primer disparo y la pieza liberada son pérdidas de arranque y pertenecen al cambio.
¿El cambio de modelo cuenta como paro planeado o como pérdida de disponibilidad?
Para nosotros el cambio de modelo es una pérdida y pertenece a la disponibilidad. Dejarlo fuera hace que el OEE se vea sano mientras la máquina está detenida, y una pérdida que no se mide no se acorta.
¿Cómo se mide un cambio de modelo desde la máquina sin conexión al PLC?
Un pequeño dispositivo IoT se cablea a las señales eléctricas de la máquina: en marcha, detenida, ciclo, conteo. Un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar programas. El último ciclo del trabajo anterior y los primeros del nuevo marcan el cambio al segundo; el ajustador o el operador confirma la razón en la pantalla de piso con un toque.