La automatización de KPIs de proveedores le da al OEM OEE, MTBF, MTTR y días de inventario en vivo desde el MES y el ERP de cada proveedor, pero un KPI es un promedio por planta y no puede decir por qué se movió. Llamadas, visitas y columnas extra en el reporte producen respuestas armadas después por el proveedor. La solución práctica es una lista corta de celdas nominadas en cada proveedor crítico, conectadas por el propio electricista del proveedor a través de las señales eléctricas de la máquina, para que el OEM vea la celda, el turno y la razón del paro detrás del número mientras el proveedor ejecuta Floor-to-Profit sobre la misma conexión.
El número no es la razón
Cuando un OEM empieza a leer los KPIs de sus proveedores en vivo en lugar de en un Excel mensual, aparece una pregunta nueva. El tablero muestra que el MTBF de una planta proveedora lleva tres semanas cayendo, o que los días de inventario de materia prima bajaron de la cobertura acordada, o que el OEE de una planta que estuvo estable todo el año cayó ocho puntos. El número es correcto. Se calculó desde el MES y el ERP del propio proveedor, con la misma definición que en todas las demás plantas. Y no te dice nada sobre el porqué.
En nuestra experiencia, este es el momento que la mayoría de los equipos de cadena de suministro subestima. Tener el KPI a tiempo era la parte que habían planeado. Tener la razón detrás del KPI, a tiempo para actuar, sigue dependiendo de llamadas telefónicas. Un KPI es un promedio por planta; la causa casi siempre es una celda, un turno y un tipo de paro, y nada de eso se ve en un número consolidado a nivel de planta.
Las tres maneras en que un OEM suele enterarse
Cuando el número de un proveedor necesita una razón, los OEM con los que trabajamos suelen tener tres opciones, y usan las tres. La primera es una llamada al gerente de planta o de calidad del proveedor, que da una respuesta armada después del hecho: un problema de material, un problema de herramental, un operador que faltó. La respuesta es sincera, y es el resumen que el proveedor hace de su propia semana, que no es lo mismo que lo que pasó en la planta.
La segunda es una visita, o un ingeniero de calidad de proveedores enviado a la planta. Esto produce una mejor respuesta, más tarde, de una planta a la vez, y el ingeniero ve la planta el día de la visita, que rara vez es el día en que ocurrió el problema.
La tercera es pedir más detalle en el siguiente reporte: paros por razón, por línea, por turno. El proveedor agrega columnas al Excel que la automatización de KPIs debía retirar, y el detalle llega a fin de mes, capturado a mano. Las tres respuestas comparten una debilidad: las produce el proveedor, después del evento, para el cliente. Nadie está siendo deshonesto. Simplemente, la información no se capturó cuando ocurrió la pérdida.
Qué celdas nominar
La alternativa no es conectar toda la planta del proveedor. Un OEM no necesita, y un proveedor no va a ofrecer, visibilidad de todo. Lo que funciona es una lista corta de celdas nominadas: las máquinas que fabrican tus piezas y cuya pérdida llegaría a tu línea. En nuestra experiencia, la lista es fácil de acordar una vez que ambas partes la revisan.
- Celdas en la ruta del arranque. Donde un programa nuevo está arrancando y el proveedor todavía está aprendiendo la pieza, los primeros meses deciden si el arranque se sostiene.
- Celdas de fuente única. Una prensa, una inyectora o una celda de maquinado sin alternativa, donde un día de paro es un día de tu cobertura de inventario que se pierde.
- Celdas detrás de un número bajo de días de inventario. Si la cobertura de producto terminado en esa planta ya es baja, la máquina que la repone es la que hay que vigilar.
- Celdas donde el KPI ya señaló algo. Un MTBF por fin de línea que va cayendo apunta a una línea; las celdas nominadas son las máquinas de esa línea.
Lo típico es un puñado de celdas por planta. El proveedor sabe cuáles son esas máquinas, normalmente mejor que el OEM, y las nombra sin problema en cuanto queda claro que el alcance termina ahí.
Cómo se conecta una celda nominada
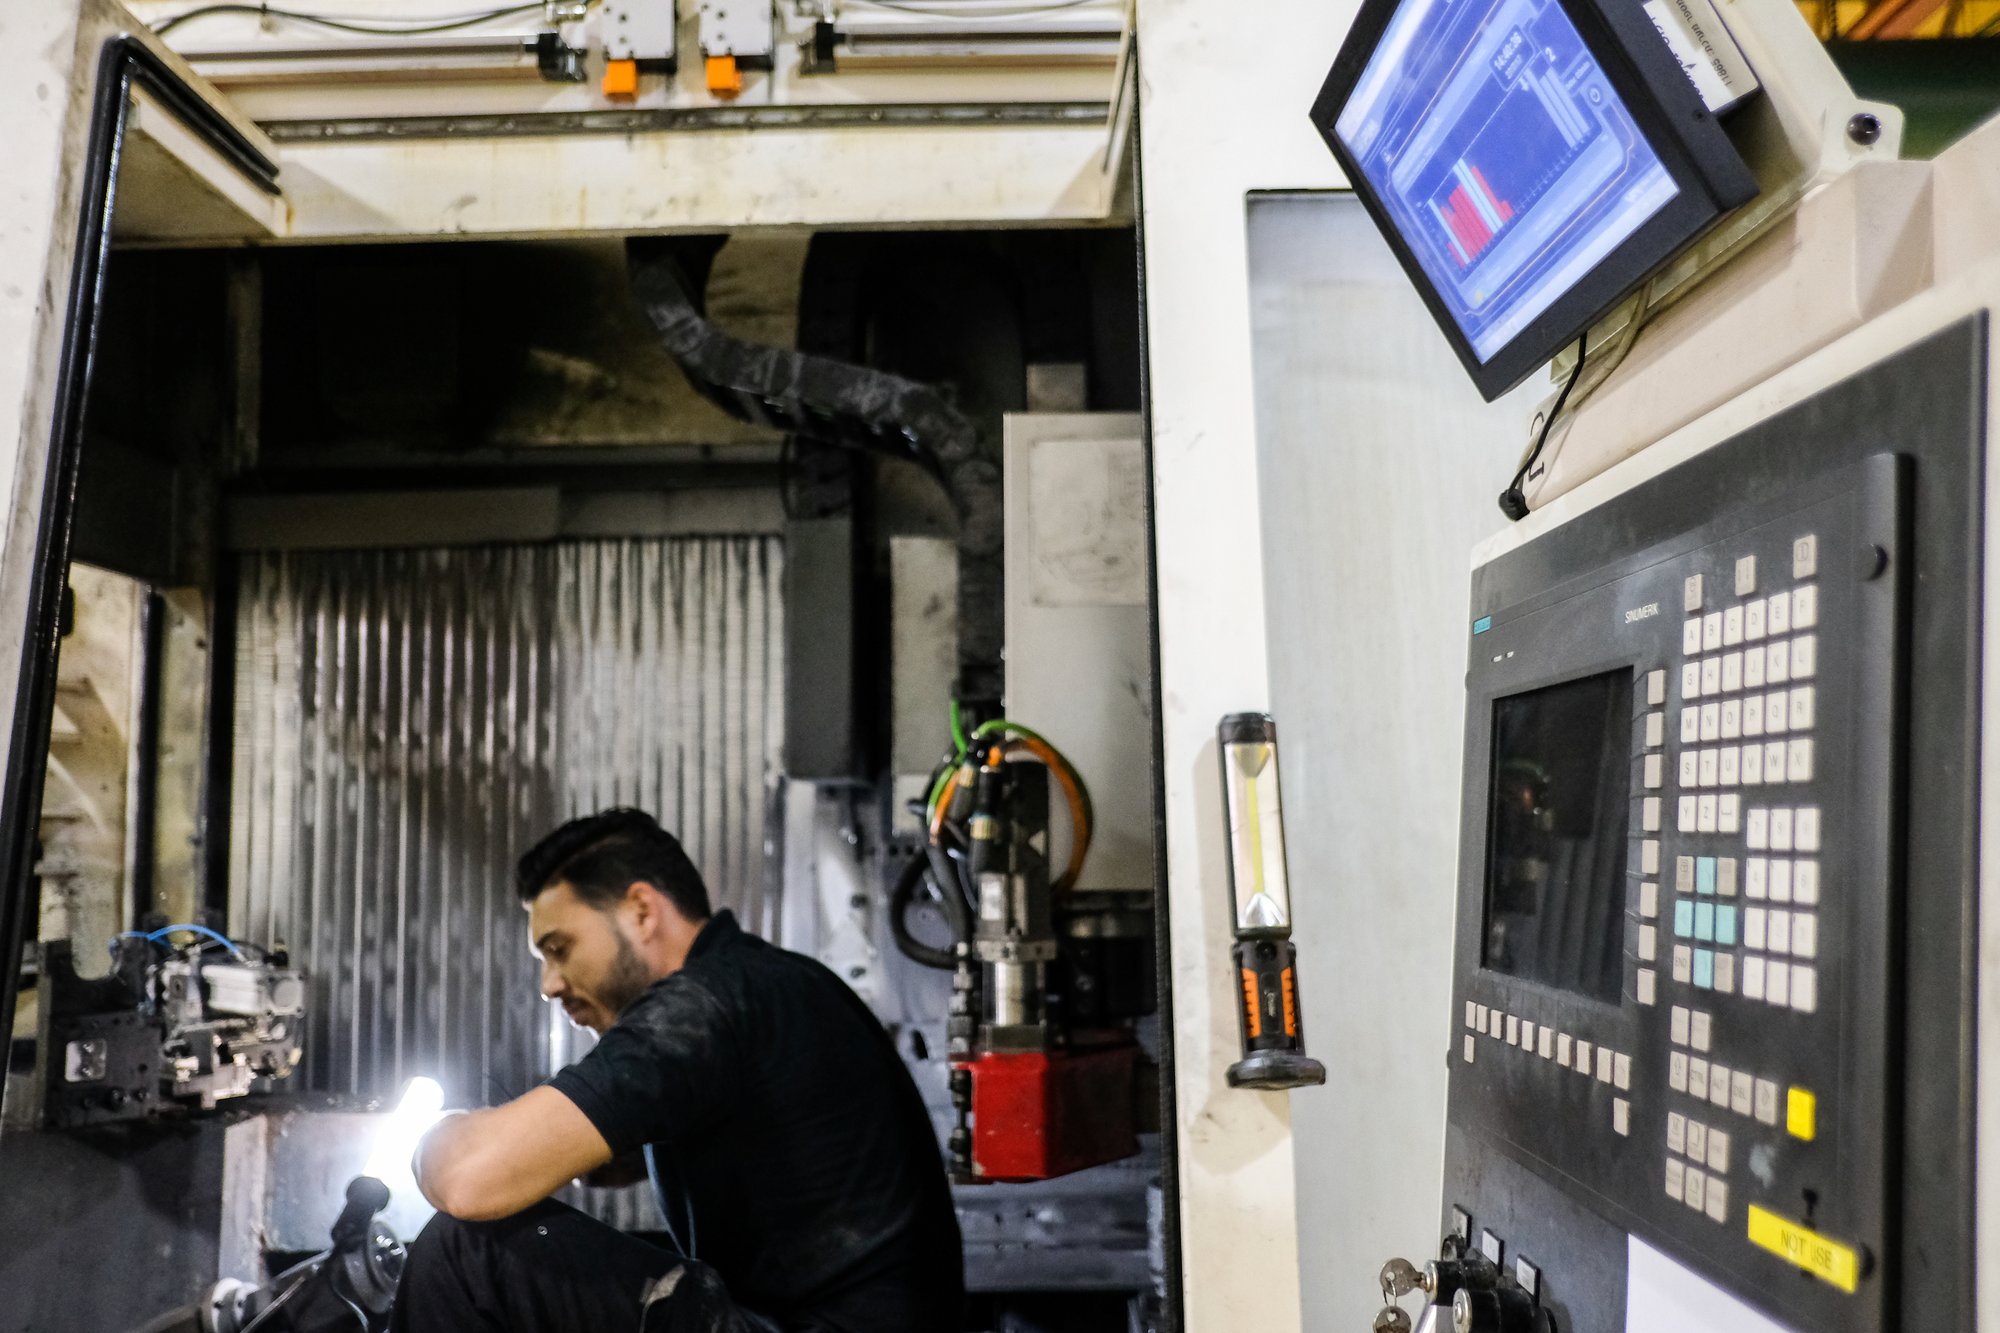
Una celda nominada se conecta igual que cualquier máquina se conecta a Visual Factories. Un pequeño dispositivo IoT se cablea a las señales eléctricas de la máquina. El propio electricista del proveedor lo instala en menos de una hora. No hay conexión al PLC, no se cambia ningún programa y no hay proyecto de TI de ningún lado; lo hace la gente del proveedor, y nadie del OEM tiene que visitar la planta.
Las señales son las mismas en todas las máquinas: en marcha, parada, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas que están una junto a la otra. El Universal Adapter, en la nube, interpreta esas mismas señales con el contexto de esa máquina específica, de modo que una prensa grande en un proveedor y un centro de maquinado de cinco ejes en otro llegan a la misma pantalla como horas productivas, paros y producción comparables.
Esto importa por una segunda razón. No todos los proveedores tienen un MES que leer; muchas plantas Tier-2 trabajan con el ERP y con papel. Para esas plantas, las celdas conectadas no son una segunda capa sino la manera práctica de tener un OEE, calculado desde la máquina y no desde una base de datos que no existe.
Lo que ven ambas partes
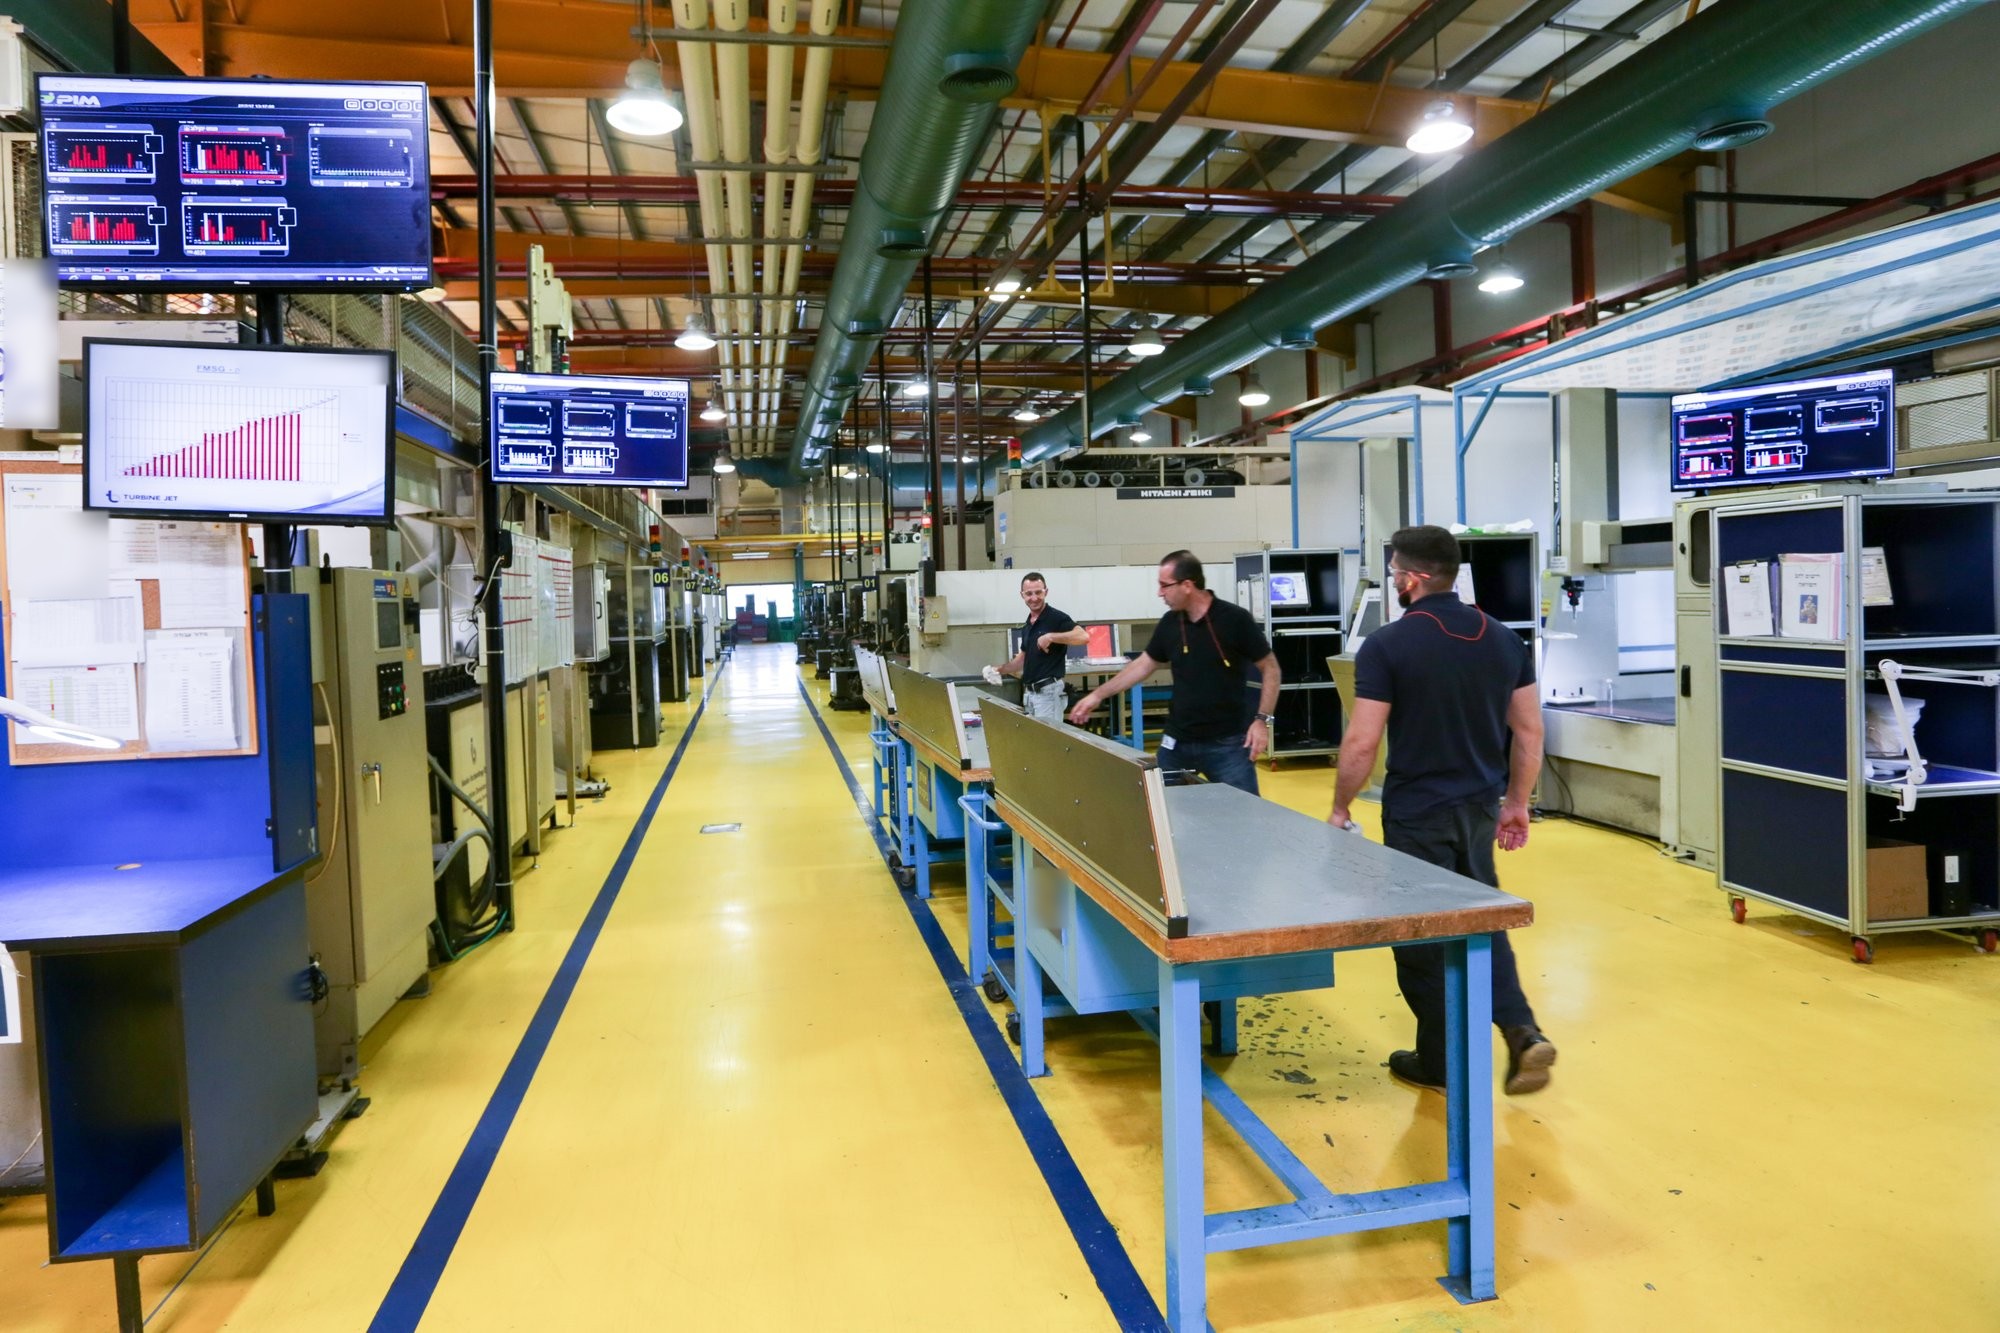
Una vez que las celdas nominadas están en vivo, el OEM ve sus horas productivas, sus paros y su producción conforme ocurren y, cuando la celda se para, la razón. La razón no se arma después para el cliente; el operador la marca en la pantalla de piso en el momento, con los códigos de razón del propio proveedor, y el registro es el mismo que ve el gerente de producción del proveedor en su junta de la mañana. Cuando el MTBF del proveedor cae, el OEM ahora puede abrir el número y ver la celda, el turno y el tipo de paro que hay detrás, antes de hacer la llamada.
El proveedor recibe por lo menos lo mismo. La misma conexión ejecuta el método Floor-to-Profit en su propia planta: la planta ve qué celda es el cuello de botella, ataca primero la pérdida más grande y ve cómo se mueve el número. En las plantas que conectamos, eso es lo que convierte una solicitud de monitoreo del cliente en algo que el proveedor quiere. El alcance se mantiene en lo acordado: el proveedor ve toda su planta, el OEM ve las celdas nominadas y los cinco KPIs por planta, y ambos miran un solo conjunto de datos en lugar de dos versiones de la misma semana.
Esta es la segunda capa del producto Visibilidad de la cadena de suministro OEM: la automatización de KPIs de proveedores lee OEE, MTBF, MTTR y días de inventario desde el MES y el ERP de cada proveedor a través de un cliente de solo lectura que instala el propio proveedor, y la visibilidad a nivel de máquina en las celdas nominadas responde la pregunta que el KPI plantea. Si quieres revisar tu propia lista de proveedores y decidir qué celdas nominarías primero, escríbenos.
Lo que aprendimos
Un KPI de proveedor leído en vivo es una gran mejora sobre un Excel leído tarde, y sigue siendo solo un número. La razón detrás de él vive en una celda, en un turno, y solo es confiable si se capturó cuando ocurrió la pérdida y no si se reconstruyó después. Conecta unas cuantas celdas nominadas en cada proveedor crítico, a través de las señales que toda máquina ya tiene, con el propio electricista del proveedor, y el KPI se convierte en algo que ambas partes pueden abrir. El OEM deja de perseguir explicaciones, y el proveedor obtiene una vista en vivo de su propia planta con la misma conexión.
Preguntas frecuentes
¿Por qué un KPI de proveedor en vivo no basta por sí solo?
Un KPI como el OEE o el MTBF es un promedio de toda la planta del proveedor. Cuando se mueve, la causa casi siempre es una celda, un turno y un tipo de paro, y nada de eso se ve en un número consolidado por planta. El KPI le dice al OEM que algo cambió, no por qué.
¿El OEM necesita conectar toda la planta del proveedor?
No. En nuestra experiencia, lo que funciona es una lista corta de celdas nominadas: las máquinas que fabrican las piezas del OEM y cuya pérdida llegaría a su línea, normalmente un puñado por planta. El proveedor ve toda su planta; el OEM ve las celdas nominadas y los cinco KPIs por planta.
¿Cómo se conecta una celda nominada en un proveedor?
Un pequeño dispositivo IoT se cablea a las señales eléctricas de la máquina y el propio electricista del proveedor lo instala en menos de una hora. No hay conexión al PLC, no se cambia ningún programa y no hay proyecto de TI de ningún lado. Las señales son las mismas en todas las máquinas, en marcha, parada, ciclo y conteo, y el Universal Adapter las interpreta con el contexto de esa máquina específica.