Industrias

Enfocados en automotriz.
Hechos para cualquier planta de manufactura.

Las señales eléctricas son las mismas en todas las máquinas, así que Visual Factories mide las mismas pérdidas en cualquier planta discreta: automotriz, aeroespacial, electrónica, dispositivos médicos, alimentos y bebidas. En los últimos años nuestro enfoque se ha movido a la automotriz, en ambos lados de la cadena de suministro: las plantas que fabrican los componentes y los OEM a los que abastecen.

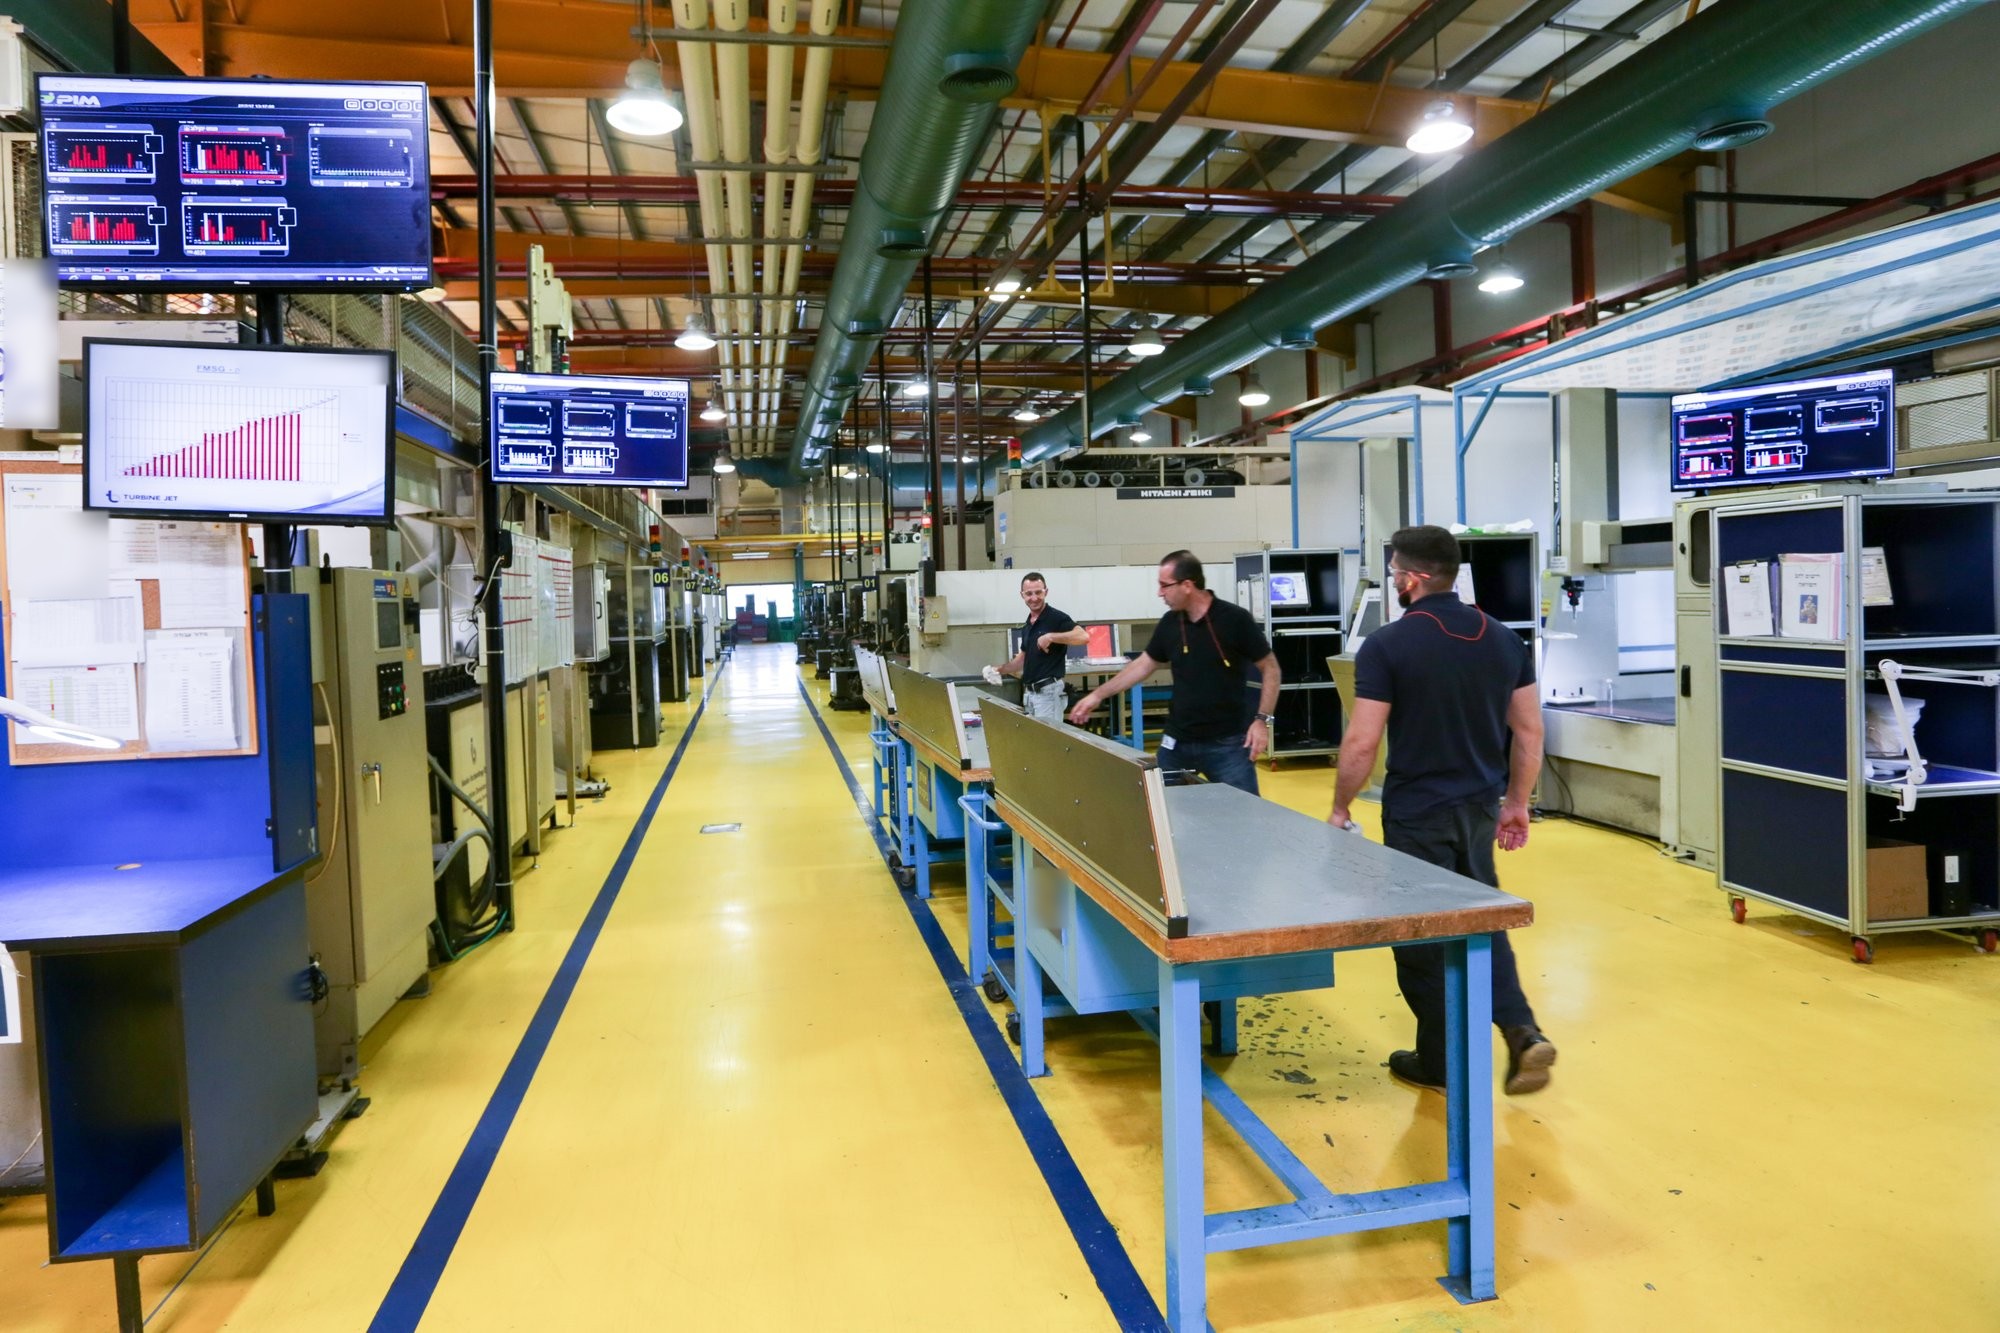
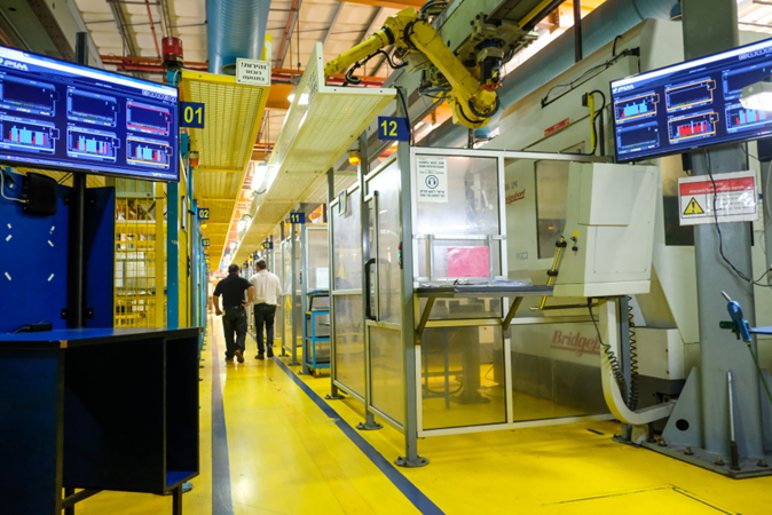
Planta de producción con pantallas de Visual Factories sobre cada celda
Cualquier máquinade cualquier edad, con cualquier control
14 díaspara tener una planta en vivo y medida
Sin proyecto de TIconectada por un electricista
Rolls-RoycePratt & WhitneyGühringDinexTecvoxTrinityRailTAV Medical
Nuestro enfoque

En los últimos años nuestro enfoque se ha movido al sector automotriz.

Los principales OEM automotrices usan Visual Factories para tener visibilidad de su cadena de suministro: designan las celdas de proveedores que limitan un lanzamiento, y esas celdas se reportan solas. Sus proveedores Tier-1 y Tier-2 operan la misma plataforma en sus plantas para entregar a tiempo, completo, financiar la reducción anual de costos y responder la revisión del OEM con hechos.

El resto de esta página está escrito para proveedores automotrices. Si eres OEM, el programa de cadena de suministro tiene su propia página.

59→75%OEE, planta de proveedor Tier-1, ocho meses
+23%de producción por día en las mismas máquinas
−63%de horas extra
3 → 2turnos para la misma producción
La presión automotriz

Tu OEM te baja el precio. Tu planta pierde margen sin que nadie lo vea.

Cada año el OEM recorta unos puntos porcentuales del precio. Cada año se le pide a la planta encontrarlos. La capacidad está ahí, perdida en microparos, ciclos lentos, cambios de modelo y arranques que nunca llegan al reporte de fin de turno, así que la planta lo paga con tiempo extra y un turno adicional.

01

Los sábados pagan lo que nadie midió.

El OEE de papel dice 75%. Las máquinas dicen 59%. La diferencia se paga cada mes en tiempo extra, turnos de fin de semana y fletes urgentes.

02

Tu cliente se entera antes que tú.

Un programa nuevo arranca en las mismas máquinas que los que ya corren. Cuando la producción se retrasa, el OEM lo ve antes que la planta, y la escalación cae sobre el gerente de planta.

03

El kaizen se olvida en tres meses.

Una semana kaizen encuentra las pérdidas; tres meses después el Pareto sigue igual, porque nadie quedó como responsable.

La capacidad que necesitas para la reducción de costos ya está en tu planta. Solo hace falta medirla y trabajarla.
Lo que obtienes

Lo que pasa en cada celda, en vivo. Razones ordenadas. Tareas cerradas.

Un dispositivo IoT por máquina, instalado por tu electricista. Desde ese momento cada celda se reporta sola, y el agente de IA te dice qué corregir primero.

01 · En vivo por celda

OEE, producción y takt en la pantalla de piso

Los operadores ven el estado de la celda en vivo; la gerencia ve cada celda, planta por planta. Línea base medida desde la máquina, no desde el reporte.

Mejora de OEE →

02 · Razones ordenadas por IA

Las pérdidas que el Pareto no ve

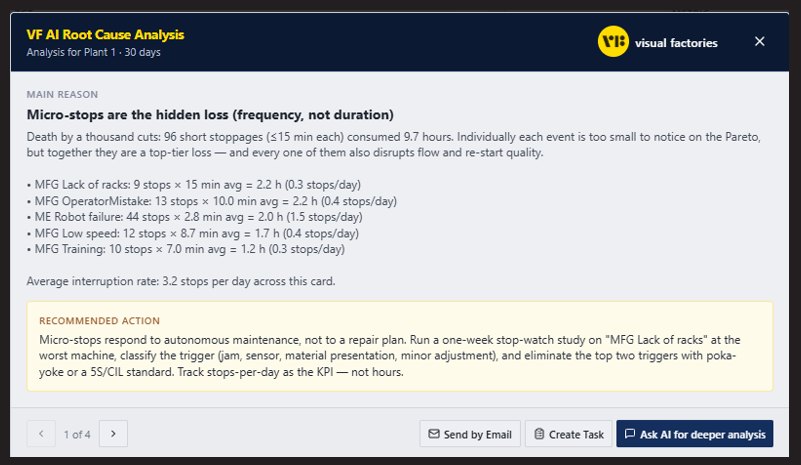
Los operadores etiquetan los paros con un toque. El agente de IA ordena las causas por lo que cuestan, incluidos los microparos que nadie registra, y recomienda la acción.

Ver el agente de causa raíz por IA →

03 · Evidencia diaria

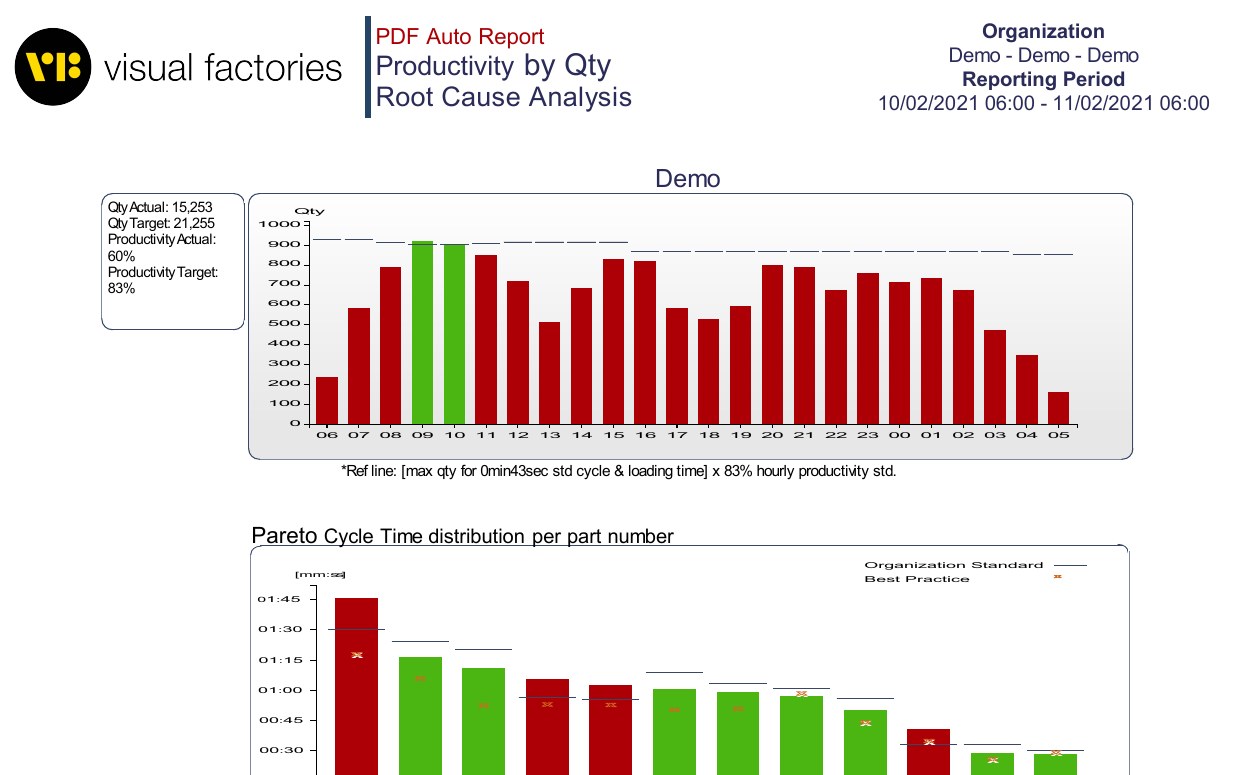
Un PDF para el gerente de planta cada mañana

Producción por celda, pérdidas por razón, tareas abiertas y cerradas. Los mismos números que el OEM pide en la revisión trimestral, listos todos los días.

Programación y despacho →

Resultados medidos en automotriz

Una planta Tier-1. Ocho meses. Las mismas máquinas, la misma gente.

59% →
75% de OEE

OEE a nivel planta, ocho meses después de la conexión

80% →
92% de horas productivas

Disponibilidad en las líneas conectadas

3 turnos →
2 turnos

La misma producción en dos turnos; tiempo extra −63%

Proveedor automotriz Tier-1, a nivel planta. Línea base medida antes de la conexión; resultados verificados contra datos de producción. Cifras completas en el caso de éxito.
49% →
62% de OEE

Celda de maquinado de 13 máquinas, proveedor automotriz Tier-1 en México

48% →
83% de OEE

Celda de moldeo por inyección de 4 máquinas, la misma planta

59% →
82% de OEE

Celda de fin de línea de 2 máquinas, la misma planta

Tres celdas, tres procesos, medidos nov 2025 – abr 2026.
Caso de éxito: proveedor automotriz Tier-1
Caso de éxito · proveedor automotriz Tier-1

+23% de producción, un turno menos y 63% menos horas extra

  • +27%OEE
  • +23%de producción por día
  • −63%de horas extra
  • −68%de piezas defectuosas por millón
Leer el caso de éxito PDF · descarga gratuita
1
Lo único que te pedimos: un directivo que se asegure de que se haga.

El sistema mide, analiza y asigna. Lo único que no puede hacer es decidir que la mejora es una prioridad. Dale al ciclo un responsable con autoridad, y los resultados llegan.

Dónde aplica

Todos los procesos automotrices. Una conexión por máquina.

Cualquier máquina, de cualquier edad, con cualquier control: el dispositivo IoT lee las señales eléctricas de la máquina y el Universal Adapter en la nube hace el resto. Elige el proceso que más duele y empieza ahí.

Moldeo por inyección

Ganancias típicas
Tiempo de ciclo, cambios de molde, vida del molde

Disparos contados por molde, ciclos lentos señalados en vivo, cada molde localizado y su vida útil seguida desde el contador de la máquina.

Estampado y prensas

Ganancias típicas
Microparos, cambios de troquel, golpes por hora

Golpes contados por prensa, paros etiquetados por el operador, tiempo de cambio de troquel medido contra la meta: las pérdidas entre los paros grandes se vuelven visibles.

Maquinado CNC

Ganancias típicas
Vida de herramienta, control de programas, tiempo activo del husillo

Piezas por herramienta contadas automáticamente, programas cargados y descargados con trazabilidad, mantenimiento basado en condición desde las propias señales de la máquina.

Ensamble, inspección y fin de línea

Ganancias típicas
Cumplimiento del takt, estaciones sin alimentación y bloqueadas

Unidades por hora contra el takt en la pantalla de línea, en estaciones de ensamble, inspección y prueba por igual; dónde espera la línea, y por qué, etiquetado en vivo por el equipo.

Lanzamientos y arranques de programa

Ganancias típicas
Curva de arranque medida, no reportada

La celda de lanzamiento se conecta antes del inicio de producción; el arranque se mide turno por turno y el OEM recibe hechos en lugar de promesas.

Mantenimiento

Ganancias típicas
MTBF, MTTR y piezas de desgaste por máquina

Averías explicadas por las razones que las precedieron; piezas de desgaste cambiadas en un paro planeado en lugar de una avería.

También probado en

Cada industria discreta. Plantas de referencia en cada una.

Mismo dispositivo, mismas señales, mismas pérdidas: el Universal Adapter interpreta esas señales con el contexto de cada máquina. Estas son las industrias donde tenemos plantas de referencia además de la automotriz.

Aeroespacial

Maquinado · forja · rectificado
Tiempo activo del husillo, vida de herramienta, trazabilidad

En operación en plantas aeroespaciales donde cada pieza es trazable y cada cambio de herramienta es una decisión: costo por pieza, control de programas y tiempo activo de la máquina, medidos desde la máquina.

Electrónica

Ensamble · SMT · soldadura · prueba
Microparos y takt en líneas rápidas

En operación en plantas de electrónica donde los ciclos cortos esconden paros cortos. Contar cada unidad y cada paro desde la máquina muestra dónde una línea rápida pierde un turno a la semana.

Dispositivos médicos

Moldeo · maquinado · empaque
Consistencia que puedes documentar

En operación en plantas de dispositivos médicos: registros ciclo por ciclo desde la máquina, cada molde localizado y sus disparos contados, razones de paro etiquetadas por el operador; evidencia para la auditoría desde la misma conexión que corre el OEE.

Alimentos y bebidas

Líneas de llenado · empaque · proceso
OEE de línea y tiempo de cambio de modelo

En operación en líneas de alimentos y bebidas: llenadoras, taponadoras y empacadoras se detienen por las mismas razones que las prensas. Medidos por máquina, el cuello de botella y la pérdida por cambio de modelo dejan de ser una suposición.

Corporaciones con varias plantas

Plantas en varios países
Una vista unificada en todo el mundo

Lo instala el electricista de cada planta y funciona con cualquier máquina y cualquier producto, así que las plantas de distintos países se conectan de la misma forma en semanas, y la sede ve cada planta, línea y máquina en un solo estándar. Metal, plásticos, madera, ferroviario, defensa: si tiene un ciclo, lo medimos.

En todas las industrias anteriores, Programación y despacho y Mantenimiento basado en condición funcionan junto a la Mejora de OEE sobre la misma conexión: un dispositivo por máquina, instalado por tu electricista.

Las mismas pérdidas, en todas las industrias

Productos distintos. Pérdidas idénticas.

En todas las plantas discretas que hemos conectado, la capacidad se perdía en los mismos tres lugares, y el reporte de fin de turno nunca los mostró.

01

Microparos y ciclos lentos

Los paros de treinta segundos y los ciclos unos segundos más largos nunca se anotan. Sumados, son un turno a la semana por línea.

02

Cambios de modelo, arranques, herramientas

El tiempo de cambio de modelo, la primera hora del turno y las herramientas que trabajan más allá de su vida: las pérdidas entre las pérdidas.

03

Averías que nadie explicó

Paro registrado como "mecánico". El patrón que lo precedió nunca se capturó, así que la siguiente vuelve a ser una sorpresa.

La máquina ya sabe por qué se detuvo. En toda industria, el trabajo es el mismo: medirlo, nombrarlo, corregirlo, demostrarlo.
Cómo funciona

Conectar. Medir. Mejorar. Demostrar.

Visibilidad en 14 días: de la primera máquina a una planta medida. Después, el ciclo corre cada turno.

01 · Conectar
Tu electricista, menos de una hora por máquina

El dispositivo IoT sobre las señales eléctricas de la máquina; el Universal Adapter en la nube hace el resto. Sin proyecto de PLC, sin proyecto de TI.

02 · Medir
Línea base desde la máquina

OEE, producción, takt y paros por celda, medidos, no estimados, desde el primer día.

03 · Mejorar
Razones ordenadas, tareas asignadas

El agente de IA encuentra las mayores pérdidas y crea tareas con responsable y fecha. La planta las cierra.

04 · Demostrar
PDF diario, evidencia trimestral

Los mismos números llegan al gerente de planta cada mañana y a la revisión del OEM cada trimestre.

Probado en planta

La planta ve sus propias pérdidas en dos semanas.

Los gerentes ven las pérdidas en sus propias máquinas, y por eso la reducción de costos deja de ser una discusión y se convierte en una lista de tareas.

Ver el producto Mejora de OEE →
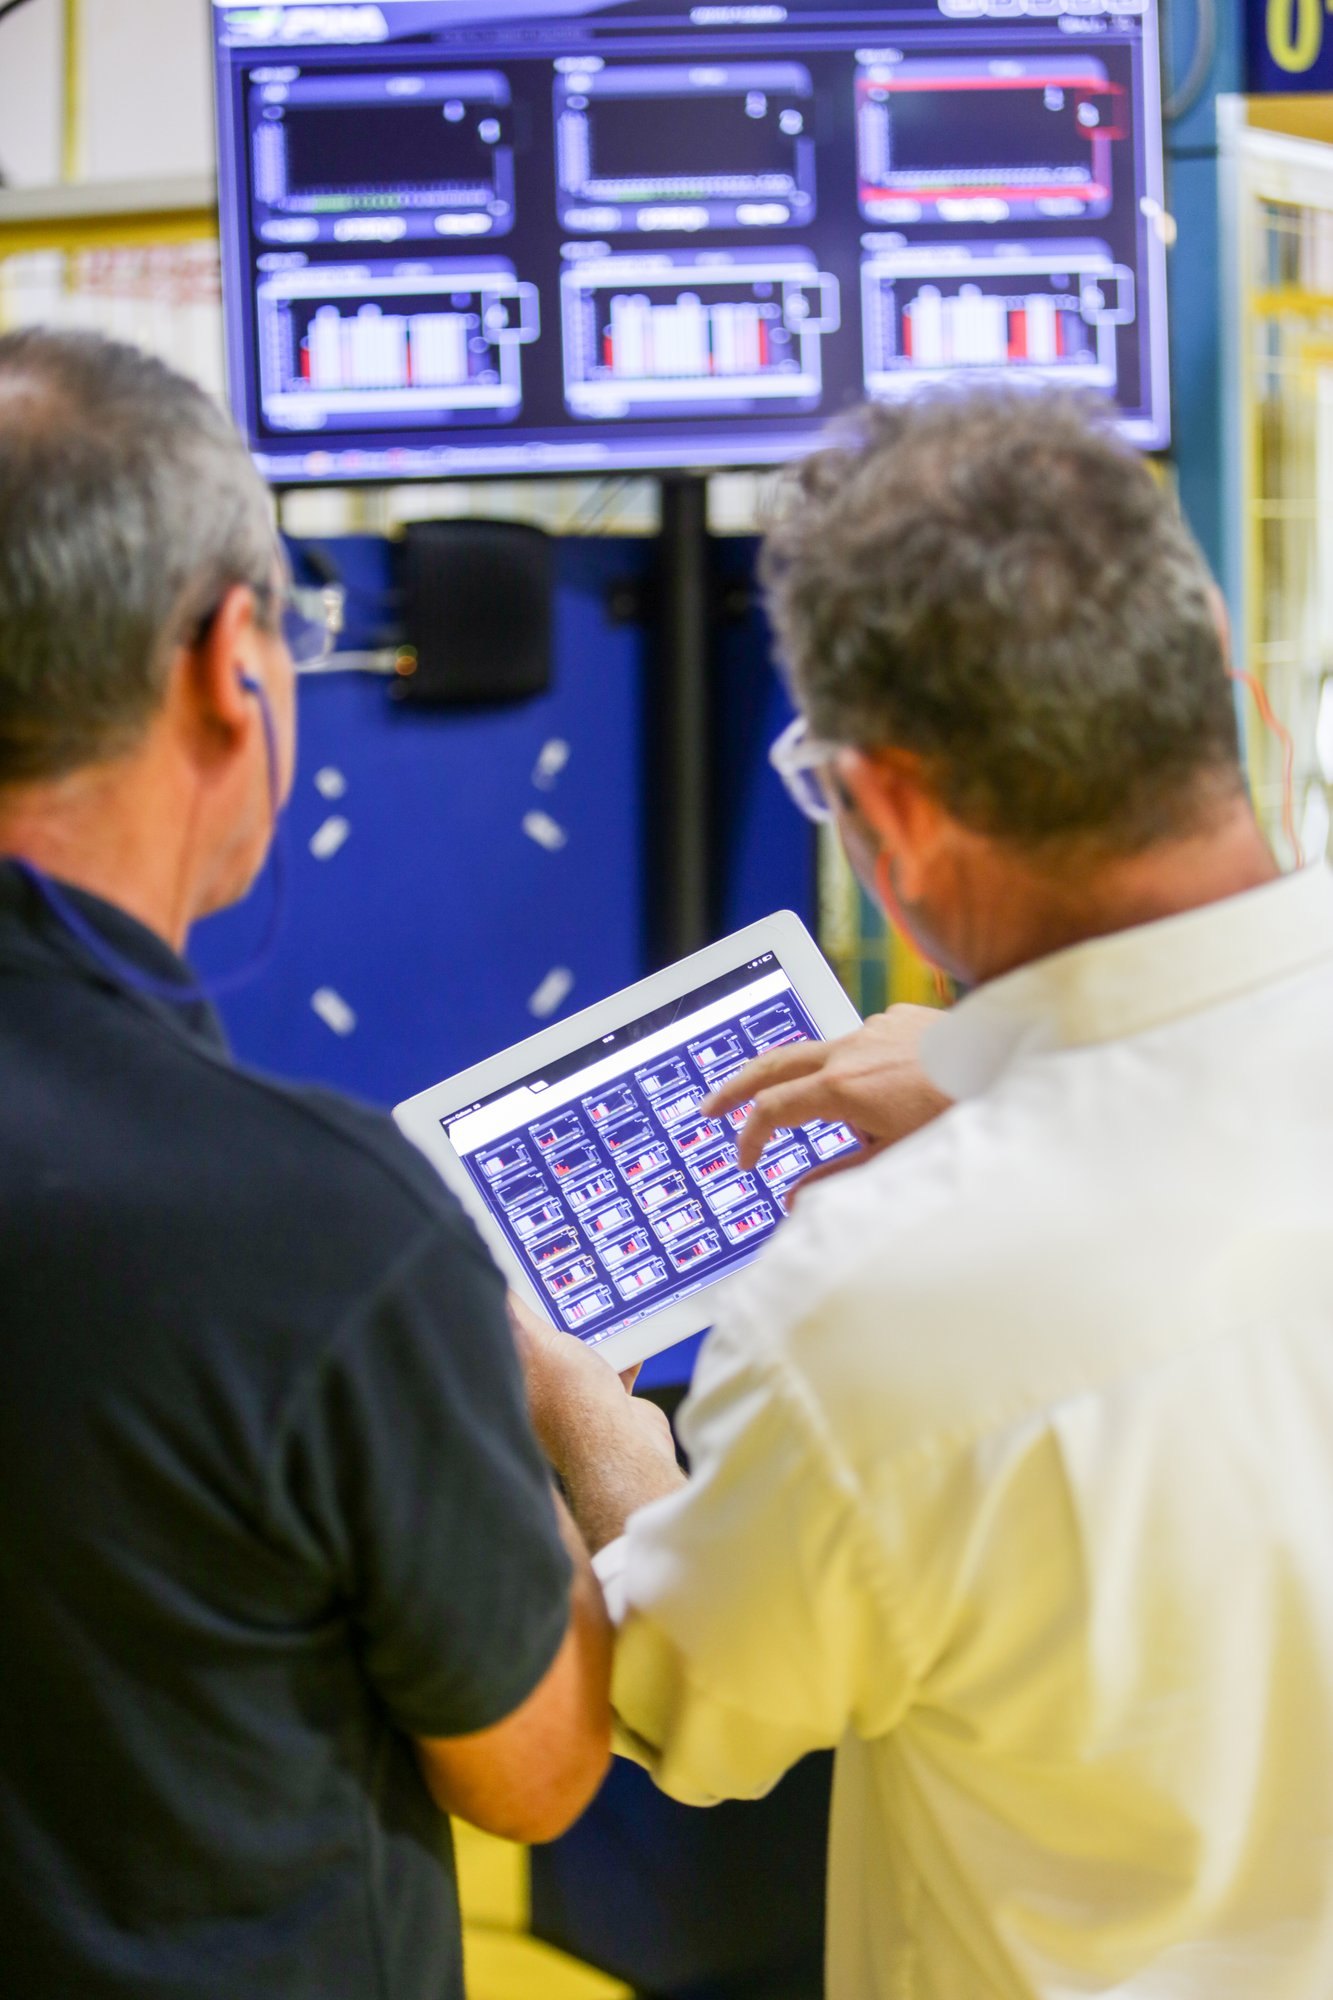
Gerentes revisando datos de Visual Factories en una tableta
Qué cambia

Del OEE de papel al OEE medido.

Hoy
  • OEE calculado al final del turno con lo que anotó el operador
  • El tiempo extra y un turno adicional cubren las pérdidas que nadie puede nombrar
  • El OEM se entera del problema antes que la planta
  • Los resultados kaizen se desvanecen porque nadie mide si se mantuvieron
Con Visual Factories
  • OEE, producción y takt medidos en vivo desde cada máquina
  • Pérdidas ordenadas por costo; capacidad recuperada en las mismas máquinas
  • La planta le muestra hechos al OEM: a diario, por celda
  • Cada mejora verificada con los propios números de la máquina
Quién lo usa
Gerente de planta
Es dueño de los números

Un PDF diario: producción, pérdidas, tareas. La reducción de costos se convierte en una lista de causas con responsables.

Gerente de producción
Atiende primero la peor celda

Estado de la celda en vivo; microparos y ciclos lentos visibles en el momento en que empiezan.

Gerente de mejora continua / Lean
Demuestra cada kaizen

Línea base y medición posterior desde la máquina, sin discusión sobre si funcionó.

Gerentes de calidad y de programa
Arranques y escalaciones con evidencia

Celdas de lanzamiento medidas turno por turno; revisiones del OEM respondidas con datos, no con promesas.

Descarga gratuita

El caso de éxito automotriz

Cómo un proveedor automotriz Tier-1 subió el OEE de planta de 59% a 75%, pasó la misma producción de tres turnos a dos y redujo el tiempo extra 63% en ocho meses: qué se conectó, qué se encontró y qué hicieron los equipos al respecto.

PDF · 4 páginas · resultados a nivel planta


    Elige tu peor celda. La medimos en dos semanas.

    Conecta una celda, obtén tu OEE real, tus tres mayores pérdidas y las primeras tareas, y después decide. Sprint de activación de 14 días con SLA de devolución de dinero, o primero una prueba gratis.

    ✓ Sprint de activación de 14 días✓ SLA con devolución de dinero✓ ISO 27001✓ Probado en plantas automotrices Tier-1
    Scroll al inicio

    Agenda tu prueba gratis

    Déjanos tus datos y te contactamos para arrancar.