Cuando una máquina corre todo el turno pero el conteo queda corto, la pérdida es de desempeño: paros cortos por debajo del umbral de registro y ciclos más lentos que el estándar. Ninguno aparece en la bitácora de paros, en el ERP ni en la hoja de fin de turno. Un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina, instalado por un electricista en menos de una hora y sin conexión al PLC, cuenta cada paro por corto que sea y mide cada ciclo contra el estándar. El operador etiqueta la razón con un toque. Ordena las razones por minutos en una máquina, revisa la línea de tiempo de la semana junto a la máquina y arregla el proceso, no al operador. Espera que el OEE baje antes de subir.
El turno que corrió todo el día y aun así quedó corto
Todo gerente de planta conoce este turno. La máquina estaba corriendo cuando pasaste a las ocho, a las once y a las tres. La bitácora de paros muestra un solo paro de veinte minutos por cambio de material. Y el conteo al final del turno queda muy por debajo de lo que el ciclo estándar dice que debía ser. Nada se descompuso, y las piezas no están.
En términos de OEE esto es pérdida de desempeño: la máquina estuvo disponible, nadie la registró como parada, y no produjo al ritmo que puede. En nuestra experiencia es la pérdida para la que las plantas están menos preparadas, porque cada registro que llevan está hecho para ver otra cosa: la bitácora de paros ve los paros lo bastante largos como para anotarlos, el ERP ve el tiempo de ciclo estándar, la hoja de fin de turno ve el total. Ninguno ve los cuarenta segundos que la prensa esperó a que cayera una pieza, repetidos sesenta veces.
Dos formas de perder piezas sin parar
Paros cortos. Una pieza se queda pegada en el troquel y el operador la libera. El alimentador se queda vacío medio minuto. Cada uno dura menos de un minuto, y la mayoría de las plantas fija un umbral, a menudo de cinco o diez minutos, por debajo del cual el paro no se registra. Debajo de esa línea, el día de la máquina es oficialmente ininterrumpido.
Ciclos lentos. La máquina corre, pero cada ciclo tarda más que el estándar. Bajaron el override de avance por un lote malo de material y nunca lo regresaron. Se alargó un ciclo después de una queja de calidad y el cambio se volvió permanente. El operador pausa el ciclo para revisar una pieza, como dice la instrucción, y la revisión tarda más de lo que la instrucción supuso.
Las plantas que conectamos suelen encontrar las dos cosas a la vez, y casi siempre los paros cortos son el número más grande. Son difíciles de ver no porque sean pequeños, sino porque son muchos, repartidos a lo largo del turno, sin nadie con un cronómetro.
Deja que la máquina cuente sus propios ciclos
La máquina ya lo sabe. Toda máquina emite las mismas cuatro señales: corriendo, parada, ciclo y conteo. Un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina las capta; un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar programas, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas una junto a la otra, y el Universal Adapter, en la nube, interpreta las mismas señales con el contexto de esa máquina en particular.
Con la señal de ciclo presente, cada hueco entre ciclos es un paro, por corto que sea. No hay umbral: sesenta paros de treinta segundos en un turno suman treinta minutos que antes no estaban en ningún lado. El ciclo medido por pieza y por máquina queda junto al estándar, y la diferencia, multiplicada por el conteo, es la pérdida por ciclos lentos. Ninguno de los dos números necesita que alguien anote nada.
Lo que agrega el operador es la razón: un toque en la pantalla de piso etiqueta el paro corto como pieza pegada, sin material, esperando inspección o reset de alarma. En nuestra experiencia los operadores lo hacen de buena gana en cuanto ven que los paros ya están contados; la resistencia nunca fue a la razón, era a anotar un paro que nadie más podía ver.
Ordena por minutos, no por cuántas veces pasa
El primer reporte de paros cortos suele ser largo, y la tentación es empezar por el más frecuente. Nosotros sugerimos empezar por el que más minutos por turno cuesta en una máquina. Un paro que ocurre treinta veces de treinta segundos y uno que ocurre cuatro veces de cuatro minutos cuestan casi lo mismo, pero tienen causas distintas y arreglos distintos, y el segundo suele ser más fácil de quitar.
Los patrones que más vemos: una razón domina en una máquina y casi no aparece en la de al lado que corre la misma pieza, lo que apunta a la máquina, al dispositivo de sujeción o al alimentador, y no al producto. Una razón se concentra en un turno, lo que apunta a una práctica: cómo se prepara el material, cómo se revisa una pieza, cómo se cubre una segunda máquina. Y un ciclo lento que empezó en una fecha concreta casi siempre tiene detrás una decisión que nadie recuerda haber tomado.
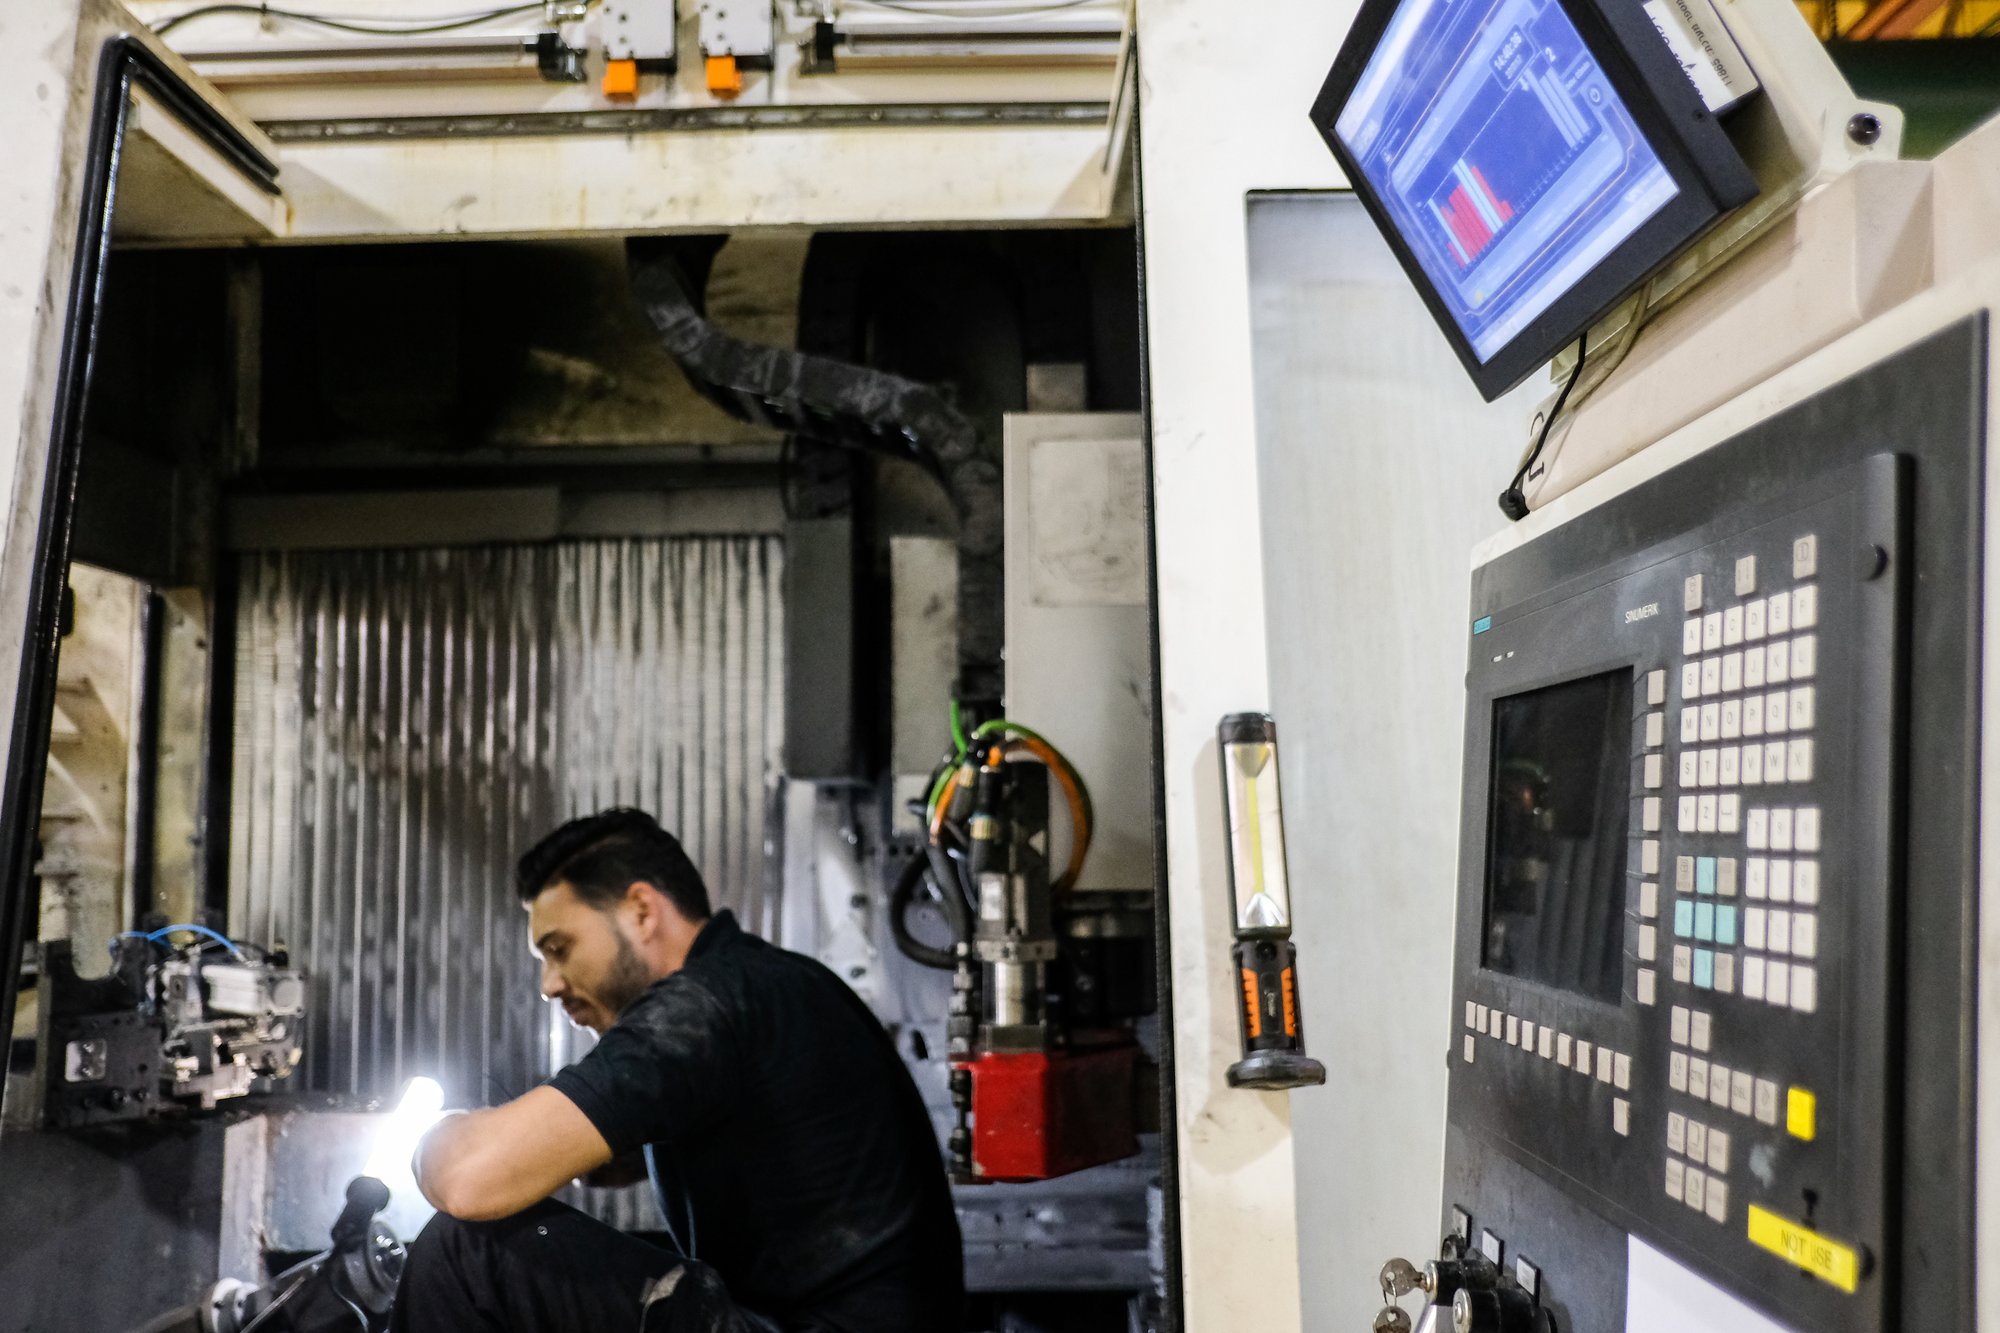
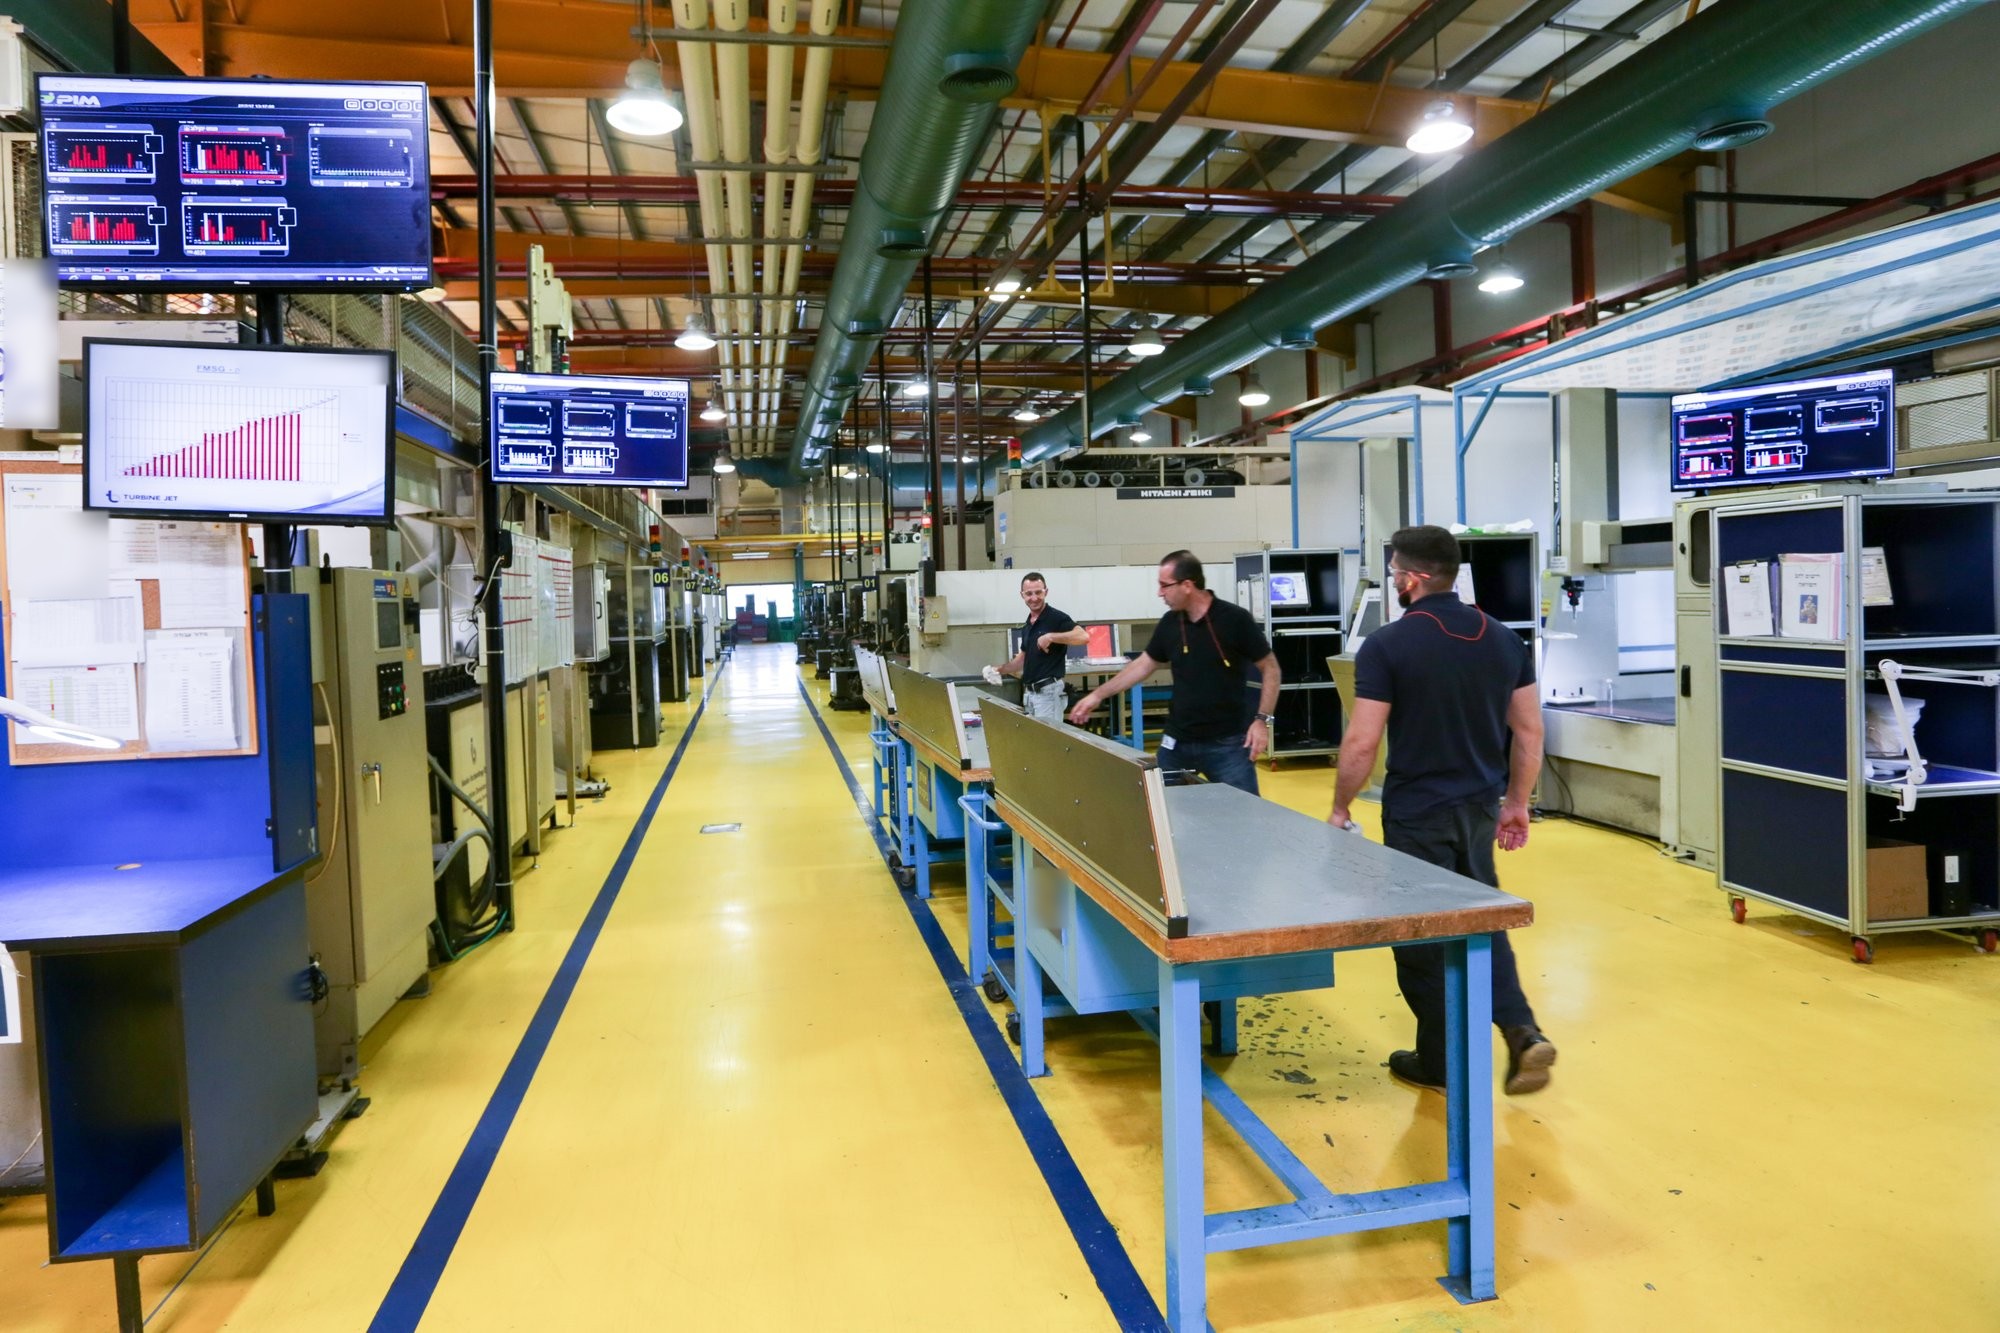
El lugar correcto para ver esto es junto a la máquina, con el operador y el ajustador y la línea de tiempo de la semana en la pantalla. Un paro corto es casi siempre un problema de proceso, no un problema del operador, y la conversación va mejor cuando los datos lo dicen primero. El producto Mejora de OEE ordena las razones de paro corto por máquina y por turno y pone la causa raíz junto a la pérdida.
Qué cambia después de un mes
Las plantas que conectamos suelen hacer tres cosas en el primer mes. Quitan una o dos causas mecánicas de paros cortos en la peor máquina: un expulsor, un sensor, un ajuste del alimentador que llevaba un año “bien”. Regresan uno o dos ciclos lentos al estándar, una vez que ingeniería de procesos confirma que la razón para bajarlos ya no existe. Y mueven una práctica del turno con menos paros cortos a los demás.
Nada de esto es un proyecto. La ganancia aparece donde se escondía la pérdida: en el conteo al final del turno, en la máquina que corrió todo el día, y en el reporte diario, máquina por máquina, donde se puede sostener cuando la atención se va a otro lado.
En cuanto se cuentan los paros cortos, el OEE que la planta reporta baja antes de subir, porque pérdidas que nunca estuvieron en el número ahora sí están. Este es el momento de mantenerse firme: el número más bajo es la verdadera línea de salida, y la mejora se mide desde ahí.
Lo que aprendimos
La pérdida de desempeño no se esconde porque sea pequeña; se esconde porque son muchas cosas pequeñas, y cada registro que la planta lleva fue diseñado para ignorarlas. La señal de ciclo propia de la máquina no tiene umbral ni supuestos, y conseguirla le cuesta una hora a un electricista.
Cuenta cada paro, mide cada ciclo, deja que el operador agregue la razón con un toque y ordena por minutos en una máquina. Después lleva la línea de tiempo de la semana a la máquina y coméntala con la gente que la opera. Si tienes una máquina que corre todo el día y queda corta, esa es la máquina por la que hay que empezar, y con gusto la revisamos contigo: tráela a una demo.
Preguntas frecuentes
¿Por qué nuestra producción queda por debajo del ritmo estándar si la máquina corrió todo el turno?
Por pérdida de desempeño: paros cortos por debajo del umbral de registro y ciclos que corren más lentos que el estándar. Las dos cosas ocurren mientras la máquina cuenta como corriendo, así que la bitácora de paros, el ERP y la hoja de fin de turno no pueden verlas. Solo la señal de ciclo propia de la máquina muestra cada hueco entre ciclos y el tiempo medido de cada ciclo.
¿Cómo contamos los paros cortos sin que un operador los anote?
Con las señales propias de la máquina. Un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina lee corriendo, parada, ciclo y conteo; un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar programas. Cada hueco entre ciclos se vuelve un paro, por corto que sea, y el operador agrega la razón con un toque en la pantalla de piso.
¿Por qué bajó nuestro OEE después de conectar las máquinas?
Porque pérdidas que nunca estuvieron en el número ahora sí están. Los paros cortos y los ciclos lentos que ningún registro veía antes se cuentan desde el primer día, así que el OEE reportado baja a donde realmente estaba. Ese número más bajo es la verdadera línea de salida, y la mejora se mide desde ahí.