Un ranking de plantas le dice a un grupo multiplanta cuál planta es la mejor, no qué hace distinto. Compara en cambio la misma operación entre plantas: la misma familia de piezas en el mismo tipo de prensa, medida con las señales propias de las máquinas. La línea de tiempo de un cambio de modelo muestra la práctica detrás del número más corto, casi siempre preparar antes del paro o marcar la razón en la máquina. La planta que recibe prueba una práctica en una celda, y la misma medición muestra si se quedó. Compara operaciones, no plantas; revisa cada semana, no cada mes.
La tabla de posiciones de la que nadie aprende
La mayoría de los grupos multiplanta que conocemos tienen una revisión mensual con una lámina que todos recuerdan: las plantas en fila, ordenadas por OEE. La planta de arriba dice poco. La planta de abajo llega con explicaciones preparadas la noche anterior: una mezcla de productos difícil, una línea de prensas vieja. La reunión termina, el ranking se anota y nada se mueve de una planta a otra.
Ya escribimos antes sobre el primer paso: una sola definición de paro, producida de la misma forma en todas las plantas. Esta pieza es sobre el segundo paso. En nuestra experiencia, cuando los números ya son comparables, la pregunta cambia. Ya no es “cuál planta es la mejor”, sino “qué hace la mejor planta que las otras no hacen, y cómo lo movemos”. Un ranking responde la primera pregunta. Solo los datos propios de las máquinas responden la segunda.
Compara operaciones, no plantas
El total de una planta mezcla todo: la mezcla de productos, la edad de las máquinas, el patrón de turnos. Dos plantas con el mismo OEE pueden estar operando de forma muy distinta, y la planta que va tres puntos atrás puede correr una operación mejor que cualquiera del grupo.
Lo que las plantas que conectamos comparan, en cambio, es la misma operación entre plantas: una prensa del mismo tonelaje corriendo la misma familia de piezas, un centro de maquinado sobre la misma fundición. A ese nivel, las diferencias significan algo. Si el cambio de modelo de la misma familia de piezas tarda más en una planta que en otra, eso no es mezcla de productos. Es una práctica.
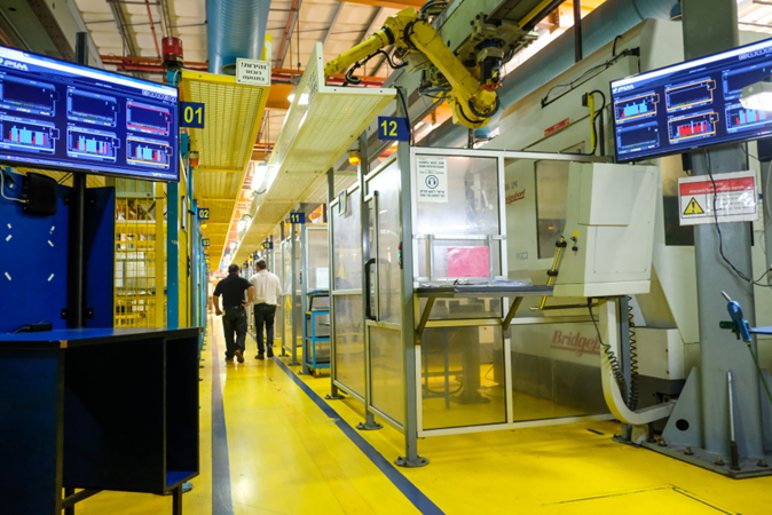
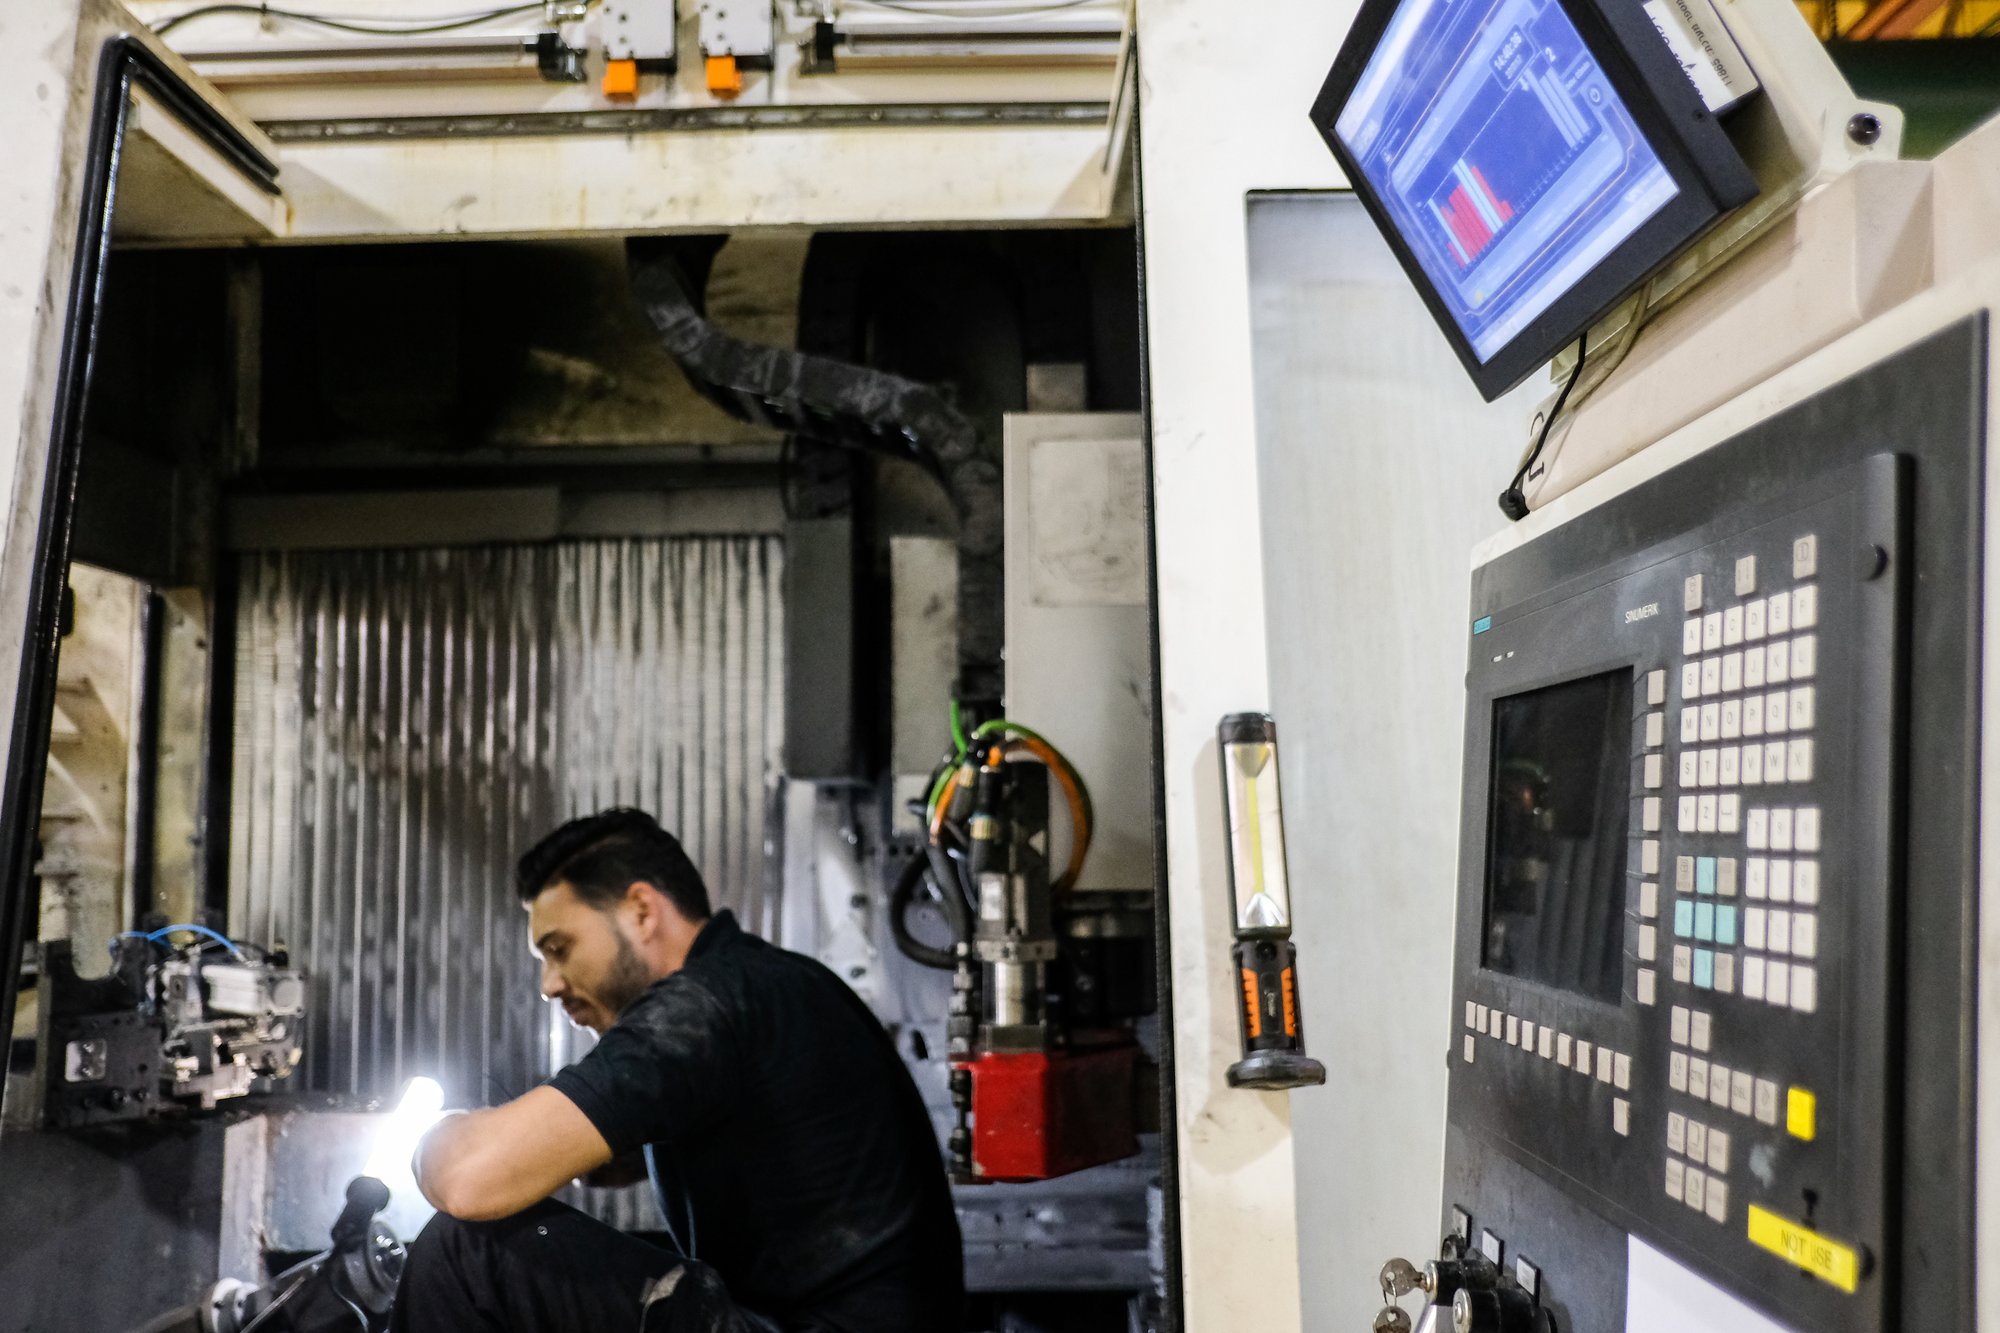
La comparación funciona porque los datos vienen de las máquinas, en la misma forma en todas partes. Un pequeño dispositivo IoT se conecta a las señales eléctricas de la máquina; un electricista lo instala en menos de una hora; no hay conexión al PLC ni cambios en los programas, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas: corriendo, parada, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas que están una junto a la otra, y más aún entre dos prensas en dos países. El Universal Adapter, en la nube, interpreta las mismas señales con el contexto de esa máquina en particular. Así, una prensa en México y una prensa en Turquía entregan la misma duración medida del cambio de modelo, el ciclo por pieza y los paros cortos por turno, listos para ponerse uno junto al otro.
El número dice qué planta; la línea de tiempo dice qué hacen
El KPI te dice que los cambios de modelo de la planta B en cierta familia de piezas son más cortos que los de la planta A. No te dice por qué. La línea de tiempo de la máquina sí puede. En nuestra experiencia, cuando pones los dos cambios de modelo uno junto al otro, minuto por minuto, la diferencia casi nunca está en el trabajo mecánico. En la planta A, la prensa se para y luego espera: a que llegue el molde del taller de herramentales, al ajustador que está terminando otra máquina, al inspector que libera la primera pieza. En la planta B, el paro empieza cuando el molde ya está junto a la prensa y el ajustador ya está ahí. La práctica es preparar antes del paro, y nadie en la planta B la había visto como una práctica que valiera la pena escribir.
Lo mismo aparece en otros lugares. Los operadores de una planta marcan la razón del paro en la pantalla de piso en el momento; en la planta hermana, el supervisor llena las razones al final del turno, y “otro” es la más común. Nada de esto se ve en el OEE de la planta. Todo se ve en la máquina, y todo es un hábito que puede viajar.
Cómo cambia la revisión de grupo
Los grupos que sacan valor de la comparación hacen la revisión de forma distinta a la reunión del ranking, en cuatro detalles pequeños.
- El mismo reporte en todas las plantas. El reporte diario de la propia planta, con cambios de modelo medidos, ciclo por pieza y paros por razón, es lo que ve también el corporativo.
- Abre con una operación entre plantas, no con una planta entre operaciones. La pregunta sobre la mesa es “el cambio de modelo de esta familia de piezas, en estas cuatro plantas”, con la línea de tiempo medida de cada una.
- La mejor planta explica cómo, no la peor planta por qué. La planta con el cambio de modelo medido más corto recorre su línea de tiempo y las demás preguntan. Esto solo ya cambia el tono de la reunión.
- Una práctica, una celda, unas semanas. La planta que recibe escoge una práctica y la prueba en una prensa o una celda. La misma medición que encontró la diferencia muestra si la práctica se quedó: la duración del cambio de modelo en esa prensa, semana por semana, no una impresión.
El corporativo es dueño del marco, de la agenda y de la medición; las plantas son dueñas de las prácticas, en su idioma y con su gente. La planta mira sus propias máquinas a diario y el grupo mira una operación entre plantas cada semana, lo bastante cerca del turno para que importe.
Dos cosas que salen mal
Publicar el ranking de plantas. En cuanto el ranking tiene consecuencias, el número se administra en lugar de mejorarse. Los paros migran a la categoría de planeados, las horas base se encogen y en unos meses las plantas ya no son comparables. La comparación tiene que ser de operaciones y prácticas, y tiene que ser seguro estar abajo en ella por un tiempo.
Copiar la práctica como procedimiento, sin la medición. Se escribe una instrucción de preparación previa, se firma y se pega en la prensa. En nuestra experiencia aguanta unas semanas y luego se diluye, porque al ajustador lo necesitan en otro lado y nadie ve que el cambio de modelo vuelve a crecer. Con la duración medida en la pantalla de piso y en el reporte diario, la caída se ve la misma semana en que ocurre.
Lo que aprendimos
El propósito de conectar las máquinas en todas las plantas de un grupo no es un ranking más justo. Es ver, al nivel de una prensa y un cambio de modelo, qué hace realmente la mejor planta, y tener la misma medición esperando en la planta que lo intente después. En nuestra experiencia, las prácticas que mejor viajan son las pequeñas que nadie había nombrado: preparar antes del paro, marcar la razón en la máquina. Se encuentran en la línea de tiempo, no en el KPI.
La misma plataforma le da a una planta su reporte diario y al grupo su comparación, desde el mismo dispositivo en cada máquina. Puedes ver cómo encajan los productos de Visual Factories, y para ver una operación en dos de tus plantas, tráela a una demo y te mostramos dónde suele estar la diferencia.
Preguntas frecuentes
¿Por qué no comparar directamente el OEE de las plantas de un grupo?
El total de una planta mezcla la mezcla de productos, la edad de las máquinas, el patrón de turnos y los cambios de modelo que el cliente forzó ese mes. Dos plantas con el mismo OEE pueden operar de forma muy distinta. Comparar la misma operación, la misma familia de piezas en el mismo tipo de prensa, muestra diferencias que son prácticas, no mezcla.
¿Cómo pueden máquinas en distintos países entregar números comparables?
Un pequeño dispositivo IoT en las señales eléctricas de cada máquina, instalado por un electricista en menos de una hora, sin conexión al PLC y sin cambiar programas, lee las mismas cuatro señales en todas partes: corriendo, parada, ciclo, conteo. El Universal Adapter las interpreta con el contexto de cada máquina en particular, así que la duración del cambio de modelo, el ciclo por pieza y los paros cortos se miden igual en todas las plantas.
¿Cómo sabe un grupo que una práctica realmente se movió a otra planta?
Con la misma medición que encontró la diferencia. La planta que recibe prueba la práctica en una prensa o celda y mira la duración medida del cambio de modelo o el conteo de paros en esa máquina semana por semana. Si la práctica se diluye, el número lo muestra la primera semana que ocurre.