Compras ve el precio de la herramienta; nadie ve el costo por pieza, porque las piezas nunca se cuentan por herramienta. El conteo puede salir de las señales eléctricas de la máquina: un pequeño dispositivo IoT que un electricista instala en menos de una hora, sin conexión al PLC, sin cambiar programas. Una persona registra el cambio de herramienta una vez; cada ciclo se suma a la vida de esa herramienta. El resultado: cambios planeados en vez de sorpresas a media pasada, vidas estándar corregidas con datos y piezas por herramienta y por proveedor sobre la mesa de compras.
El número de la factura no es el número que importa
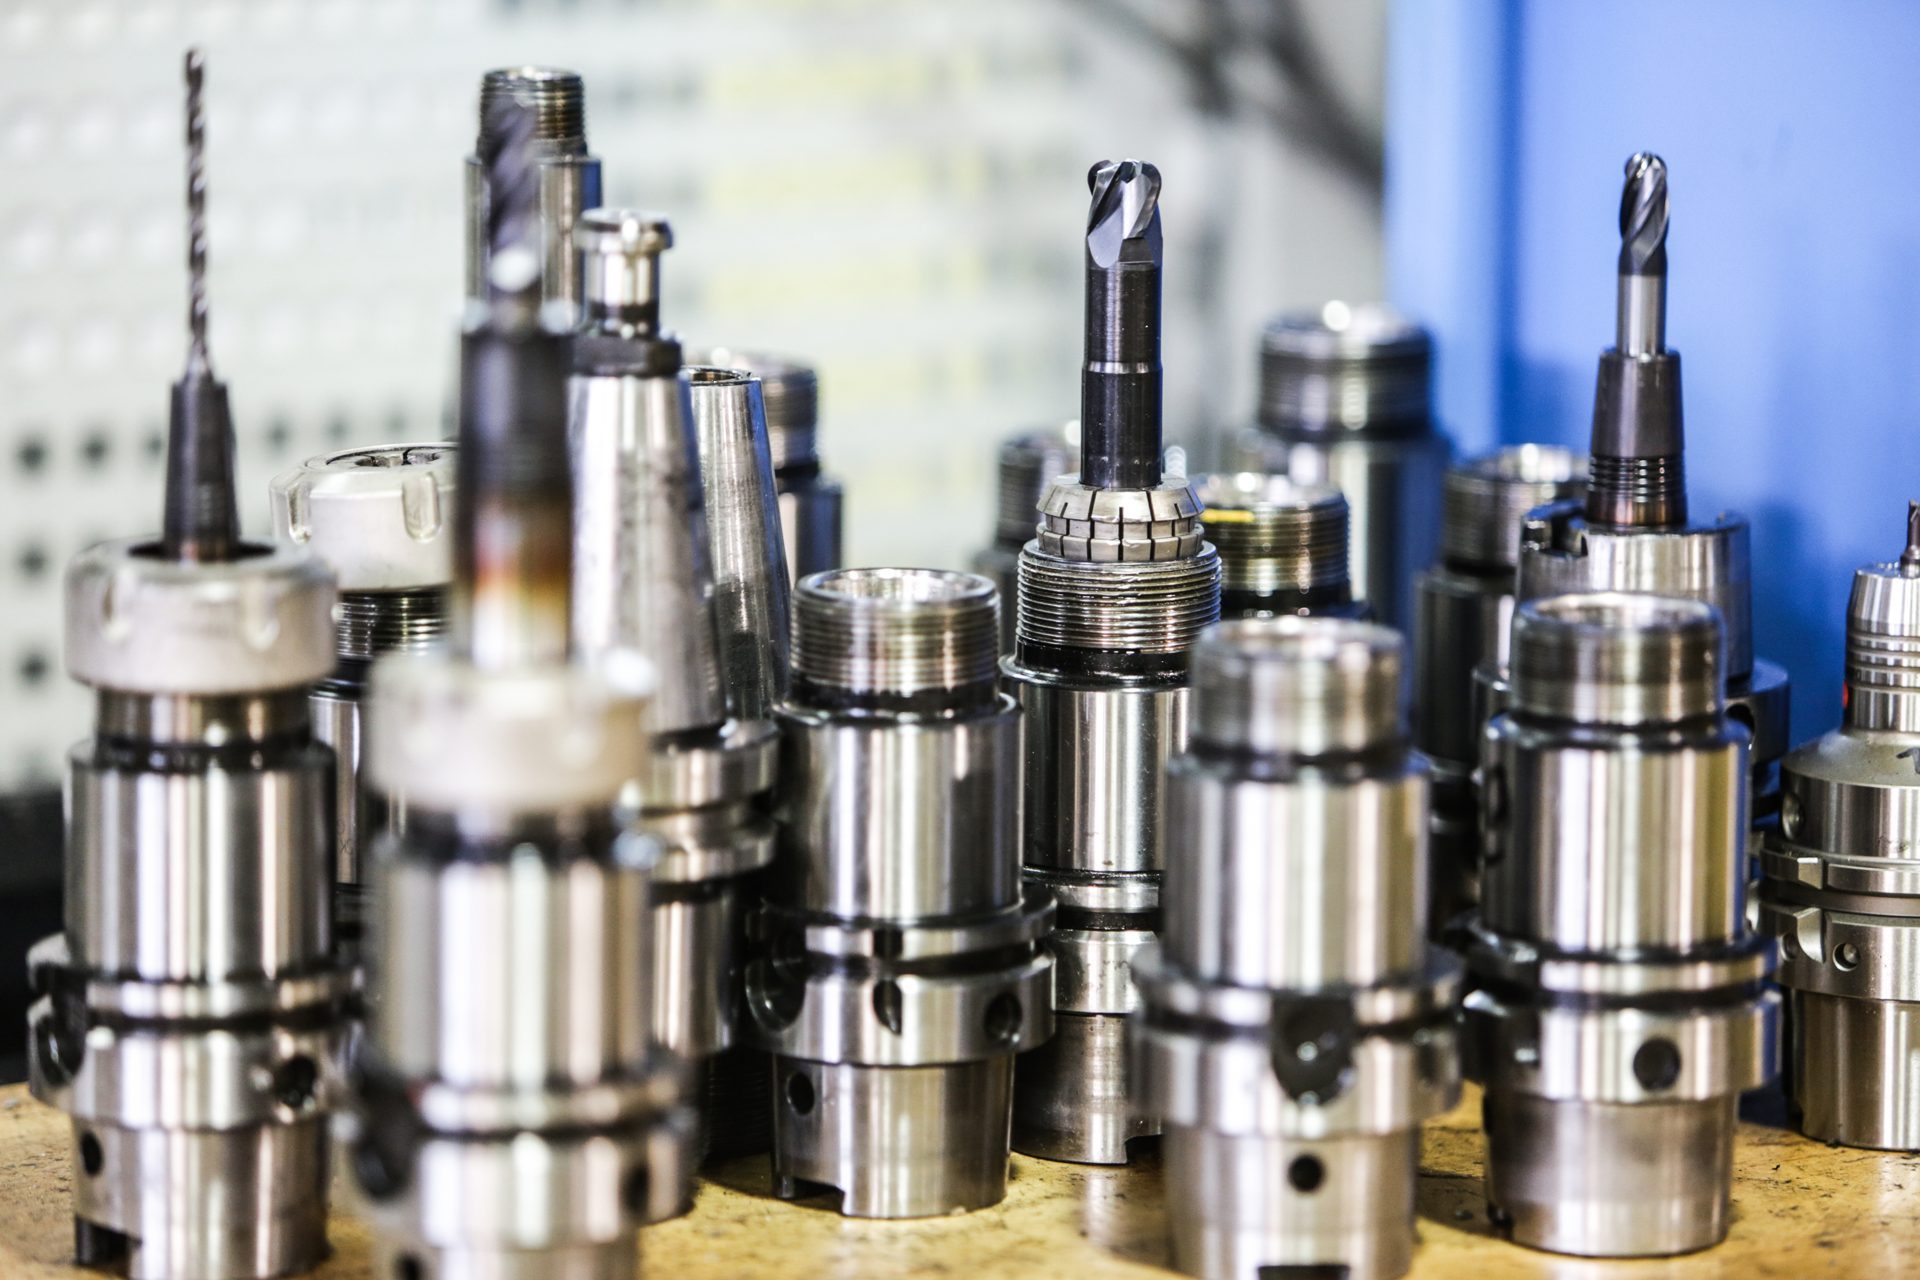
Las herramientas de corte son una de las partidas de costo más grandes en un taller de maquinado CNC y, en las plantas que conectamos, suelen ser la menos medida. La factura muestra un precio de herramienta. El archivo de compras muestra un precio de herramienta. Lo que nadie tiene es el costo por pieza: el precio de la herramienta dividido entre las piezas que realmente hizo antes de salir del husillo.
Los dos números pueden apuntar en direcciones opuestas. Un inserto más barato que dura la mitad es el más caro. Una herramienta que cuesta más pero mantiene la tolerancia durante todo el lote a un avance mayor puede ser la herramienta más barata que usted tiene. Sin un conteo por herramienta, la discusión de compras se queda donde suele estar: en la lista de precios, con la opinión del piso de producción de un lado y la hoja de datos del proveedor del otro.
Por qué falta el conteo
No es que a nadie le importe. Es que contar piezas por herramienta a mano no sobrevive una semana normal. Un cambio de herramienta ocurre entre ciclos, muchas veces a las tres de la mañana, muchas veces a cargo del preparador que también está cargando el siguiente trabajo. Anotar la máquina, el número de catálogo, el ID de la herramienta y las piezas hechas desde el último cambio es una tarea que compite con mantener la máquina corriendo, y pierde.
Así que el cambio se anota en una hoja o en una hoja de cálculo, a veces. El conteo de piezas se estima a partir del programa de producción, a veces. El desgaste se juzga por el sonido, la viruta y el tacto, algo que la gente con experiencia hace bien y que nadie puede poner sobre la mesa en una negociación con el proveedor. El resultado son dos fallas al mismo tiempo: herramientas cambiadas demasiado tarde, que significa scrap, retrabajo y un husillo que recibió un golpe, y herramientas cambiadas demasiado pronto, que significa filos buenos en la basura porque se sintió más seguro.
De dónde sale realmente un conteo confiable
La máquina ya cuenta. Toda máquina CNC, sin importar su edad o su control, produce las mismas señales eléctricas: en marcha, parada, ciclo, conteo. Un pequeño dispositivo IoT sobre esas señales las captura; un electricista lo instala en menos de una hora, no hay conexión al PLC ni cambio en ningún programa, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos centros de maquinado uno al lado del otro. El Universal Adapter, en la nube, interpreta esas mismas señales con el contexto de esa máquina específica, y cada ciclo se convierte en una pieza contada.
El cambio de herramienta se registra una sola vez. Lo único que hace una persona es decirle al sistema que una herramienta entró a un husillo: máquina, número de catálogo, ID de la herramienta, vida estándar. En un kiosco o una tableta toma unos diez segundos; en plantas con software de gestión de herramientas o de presetting, el evento puede llegar desde ahí. A partir de ese momento cada ciclo que reporta la máquina se suma a esa herramienta, y su porcentaje de vida se mueve en tiempo real. Eso es lo que hace el producto Herramientas de corte: el conteo viene de la máquina, no de un formulario.
Qué cambia cuando el número existe
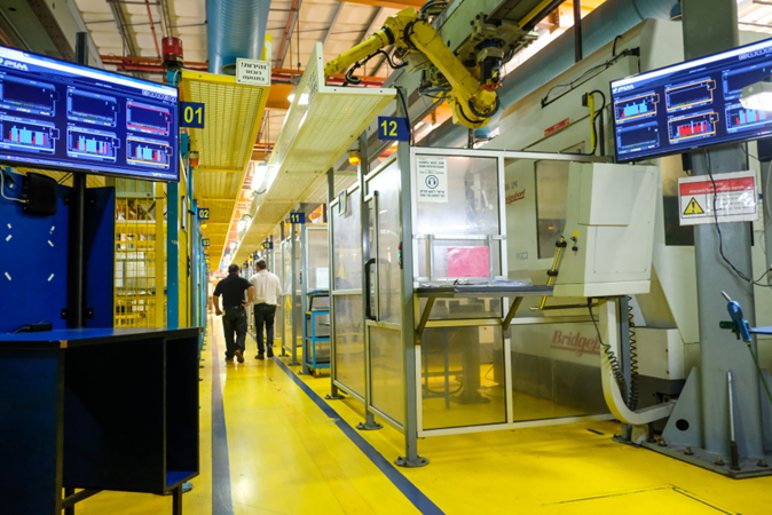
Los cambios se vuelven paros planeados. Cuando el porcentaje de vida está visible en el monitor de piso, la alerta llega cuando todavía hay un paro planeado por delante. La herramienta se cambia al final del lote o en el descanso, no a media pasada con una pieza a medio terminar. En nuestra experiencia esto es lo primero que notan los operadores, y lo primero que no quieren devolver.
Demasiado pronto y demasiado tarde se reducen los dos. Con un conteo real contra una vida estándar real, la planta puede ver qué herramientas salen sistemáticamente mucho antes del final de su vida y cuáles sistemáticamente se pasan. La vida estándar se corrige con datos y no de memoria, y las correcciones se sostienen porque aparecen a la mañana siguiente en el reporte diario.
Compras recibe una tabla. Piezas hechas por herramienta, por trabajo y por proveedor, a lo largo de semanas de producción real. Dos alternativas corridas en el mismo trabajo con el mismo resultado medido. Esa es la conversación que los talleres han querido tener con sus proveedores de herramientas durante años, y es una conversación distinta cuando los datos los trae el taller y no el proveedor.
El inventario sigue al consumo. El consumo por herramienta y por mes, a partir de la historia real, es un pronóstico contra el que usted puede comprar. Los faltantes que paran una máquina y las cajas de insertos que nunca se mueven salen del mismo número que falta.
Cómo suelen empezar las plantas que conectamos
No con todo el cuarto de herramientas. Una máquina, sus herramientas, dos semanas. La máquina se conecta en una hora; el preparador registra los cambios en esa máquina durante las siguientes dos semanas; al final hay una primera tabla de costo por pieza para las herramientas que corrieron. Es lo bastante pequeño para no desordenarle la semana a nadie y lo bastante específico para que el gerente de compras y el gerente de producción estén viendo los mismos números por primera vez.
Lo que suele pasar después es que la tabla levanta una pregunta que nadie esperaba: por qué la misma herramienta hizo muchas menos piezas en el segundo turno, o en la máquina de al lado. Esa pregunta vale más que la tabla, y es la razón por la que se conecta la segunda máquina. Si quiere conversar con qué máquina empezar, contáctenos.
Lo que aprendimos
El precio de la herramienta está en la factura; el costo por pieza no está en ningún lado hasta que la máquina cuenta las piezas. El conteo no puede depender de que alguien anote algo entre ciclos; tiene que salir de las señales que la máquina ya produce. Cuando la vida de una herramienta es visible, el cambio de herramienta pasa de ser una emergencia a ser un paro planeado, y la vida estándar se corrige con datos y no por costumbre. Y en el momento en que un taller puede poner sobre la mesa las piezas por herramienta y por proveedor, la conversación de compras cambia de lado. Historias reales de nuestra experiencia y de la experiencia de nuestros clientes, contadas para que usted pueda aprender de ellas: para eso existe esta sección de Recursos.
Preguntas frecuentes
¿Qué es el costo por pieza de una herramienta de corte?
El precio de la herramienta dividido entre el número de piezas que realmente hizo antes de cambiarse. Es el número que permite comparar dos herramientas o dos proveedores en el mismo trabajo; el precio de la herramienta por sí solo no puede.
¿Los operadores tienen que contar las piezas por herramienta?
No. Las piezas se cuentan a partir de las señales eléctricas de la propia máquina, mediante un pequeño dispositivo IoT que un electricista instala en menos de una hora. Una persona solo registra el cambio de herramienta, una vez, en un kiosco o una tableta, o el evento llega desde el software de gestión de herramientas o de presetting.
¿Se necesita conexión al PLC o cambiar los programas CNC?
No. El dispositivo IoT lee las señales eléctricas que toda máquina ya tiene: en marcha, parada, ciclo, conteo. No hay conexión al PLC ni cambio en ningún programa, y el propio electricista de la planta puede instalarlo.