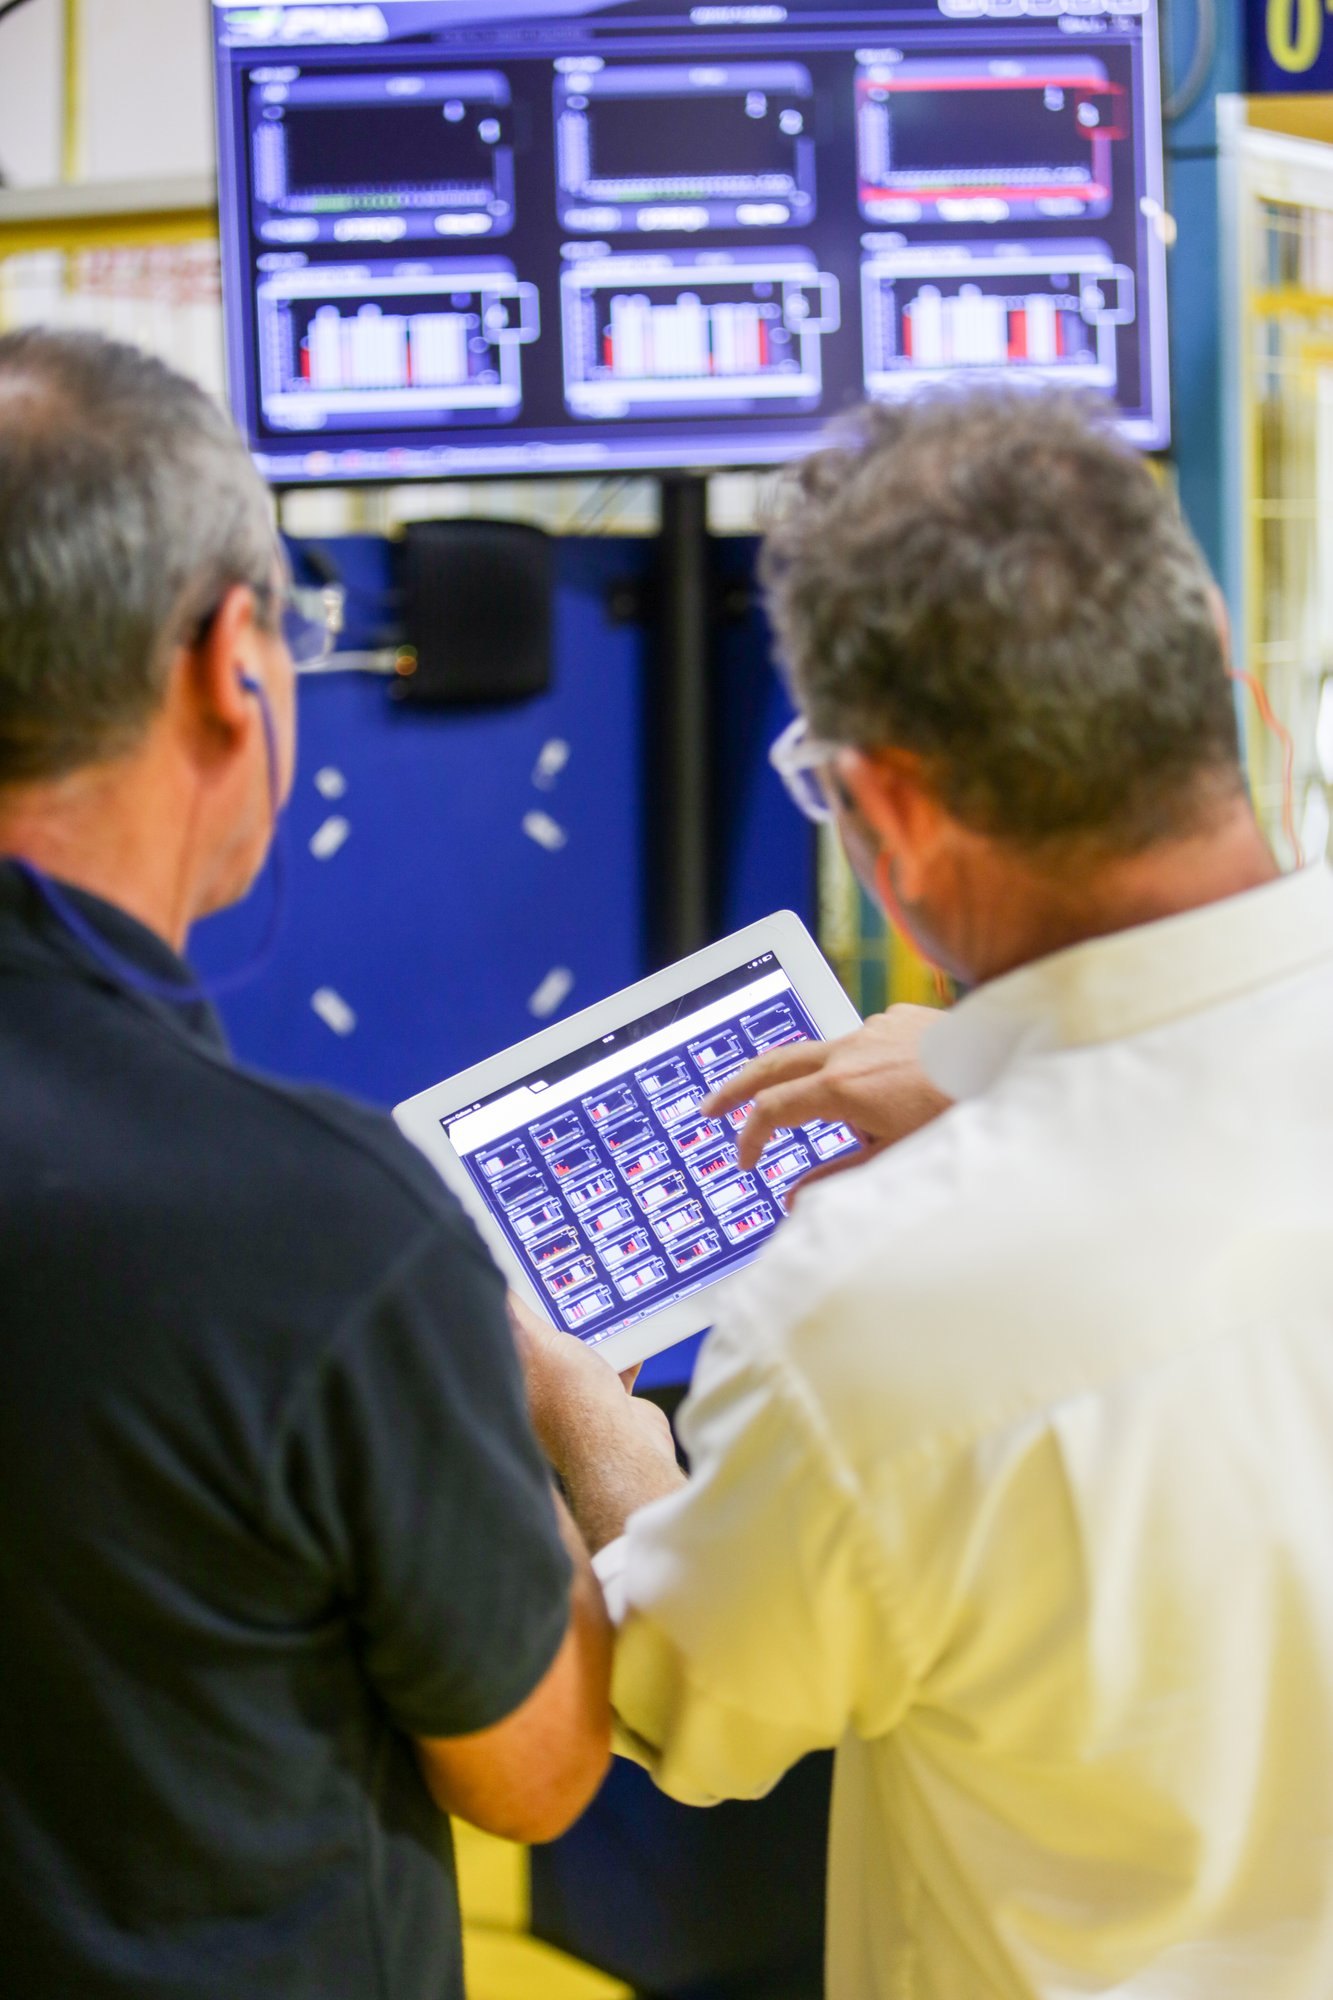
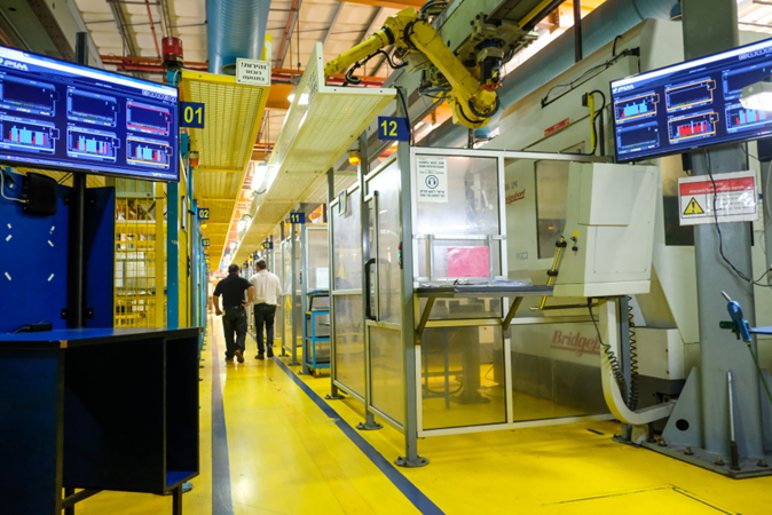
Muchos pedidos atrasados nacen en el plan, no en producción. Los programas de producción se cargan con capacidad nominal: horas completas de turno, un tiempo de ciclo estándar por pieza, máquinas intercambiables y un cambio de modelo estándar. Un pequeño dispositivo IoT en las señales eléctricas de la máquina mide las horas productivas que cada máquina realmente entrega, el tiempo de ciclo de cada pieza en cada máquina y el cambio de modelo real. Cargar el tablero con esos números muestra qué máquina debe correr qué pedido y qué fechas están en riesgo cuando todavía hay tiempo de actuar.
El pedido que ya iba tarde antes de empezar el turno
Muchos pedidos atrasados no nacen en producción; nacen en el plan. En las plantas de componentes que conectamos, el planeador suele cargar cada máquina de la misma manera: las horas del turno, menos los descansos, divididas entre el tiempo de ciclo estándar de la pieza. La aritmética es correcta. Los datos de entrada no lo son. El turno no entrega todas sus horas, la pieza no corre a su ciclo estándar en esa máquina, y el cambio de modelo entre dos pedidos tarda más de lo que dice la hoja de ruta. El programa de producción está lleno en papel y sobrecargado en la realidad, y el pedido al final de la secuencia ya va tarde antes de que se fabrique la primera pieza.
Después, producción carga con la culpa de un retraso que nunca tuvo oportunidad de evitar, y responde con tiempo extra, trabajos divididos y pedidos urgentes que se adelantan a otros. En nuestra experiencia, esta es la rutina diaria de una planta que planea con la capacidad nominal y no con la capacidad que sus máquinas realmente tienen.
Cuatro supuestos escondidos en todo programa de producción
Cuando nos sentamos con un planeador a revisar cómo se calculó la carga por máquina, aparecen los mismos cuatro supuestos.
- Cada hora del turno es una hora productiva. El calendario conoce los descansos y el mantenimiento planeado. No conoce los paros cortos, la espera de material ni la primera hora después de un arranque, y esos se repiten en cada turno.
- El tiempo de ciclo estándar es el tiempo de ciclo. El estándar se fijó al cotizar o en la primera corrida. Un año después, con otra condición de herramienta y otros hábitos, la misma pieza corre a un ritmo distinto.
- Las máquinas de un grupo son intercambiables. La hoja de ruta dice que la pieza puede correr en cualquiera de cuatro prensas. El supervisor sabe que corre bien en una y mal en otra, y ese conocimiento no está en el archivo del planeador.
- Un cambio de modelo tarda el tiempo estándar. El tiempo entre la última pieza buena de un pedido y la primera pieza aprobada del siguiente casi nunca se mide, así que el plan usa un número que nadie ha verificado.
Ninguno de estos es un error del planeador; son los únicos números disponibles. Un programa de producción solo puede ser tan honesto como las cifras de capacidad con las que se construye.
Lo que la máquina ya sabe de su propia capacidad
Los números que faltan no tienen que estimarse; la máquina los produce en cada turno. En todas las máquinas las señales eléctricas son las mismas: corriendo, parada, ciclo, conteo. Un pequeño dispositivo IoT en esas señales, instalado por el electricista de la propia planta en menos de una hora, sin conexión al PLC y sin cambiar ningún programa, basta para leerlas. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas que están una junto a la otra, y el Universal Adapter, en la nube, interpreta las mismas señales con el contexto de esa máquina en particular.
Después de unas semanas de operación, la planta tiene tres cosas que antes no tenía: las horas productivas que cada máquina realmente entrega por turno, el tiempo de ciclo medido de cada pieza en cada máquina, y la duración real de cada cambio de modelo. Esos son los datos de entrada de un programa de producción. En el producto Programación y despacho, las mismas señales reportan además el avance de cada pedido en el tablero, así que el plan y la capacidad que lo respalda salen de una sola fuente.
Qué máquina debe correr este pedido
La pregunta que un planeador responde muchas veces al día es dónde poner un pedido. Con un solo tiempo de ciclo estándar por pieza, todas las máquinas del grupo se ven iguales y la elección cae en la que esté libre. Con un ciclo medido por máquina, la elección tiene un costo que se puede leer. Las plantas que conectamos suelen encontrar que la misma pieza corre a ritmos visiblemente distintos en máquinas que la hoja de ruta trata como iguales, y que la diferencia es lo bastante estable como para planear con ella.
Eso cambia tres decisiones de todos los días. El pedido va primero a la máquina donde corre mejor, y cuando esa máquina está ocupada el planeador sabe cuántas horas de más tomará la alternativa. Un pedido urgente puesto en el tablero muestra qué pedidos recorre, porque la carga se cuenta en las horas que cada máquina realmente entrega. Y el conocimiento del supervisor sobre qué pieza se lleva bien con qué máquina deja de vivir en la cabeza de una persona; está en el reporte, por pieza y por máquina.
También cambia la conversación sobre la máquina más lenta. Una pieza que tarda más en una prensa que en la de al lado ya no es motivo para evitar esa prensa en silencio; es una pregunta para ingeniería de procesos y mantenimiento, con un número a la mano.
Qué cambia en la oficina de planeación
El primer efecto es incómodo. Cuando el tablero se carga con la capacidad medida, la semana que se veía llena resulta estar más que llena, y algunas fechas de entrega prometidas no se pueden cumplir como están planeadas. En nuestra experiencia, es mejor verlo el lunes en la mañana que el jueves en la noche: el planeador puede cambiar la secuencia, ventas puede hablar con el cliente a tiempo, y el tiempo extra se vuelve una decisión en lugar de un reflejo.
El segundo efecto es que las alertas del tablero empiezan a significar algo. En un plan hecho con números nominales, un pedido retrasado o traslapado es uno de muchos y la gente aprende a ignorar el color. En un plan hecho con números medidos, una marca es una excepción, y el supervisor camina a esa máquina. Para un fabricante de componentes que surte a un OEM automotriz, el compromiso de entrega se apoya entonces en lo que las máquinas han demostrado que pueden hacer.
Lo que aprendimos
Un programa de producción es una promesa hecha con números de capacidad, y la mayoría de las plantas la hace con números que se fijaron una vez y nunca se midieron. Las horas productivas por turno, el tiempo de ciclo por pieza y por máquina, y la duración real de un cambio de modelo están disponibles en las señales propias de la máquina. Planear con ellos no hace más rápidas a las máquinas; hace que el plan sea uno que la planta puede cumplir.
Empieza con un grupo de máquinas y las cinco piezas que más corren en él. Pon los tiempos de ciclo medidos por máquina junto al estándar, carga la siguiente semana con los medidos, corrige los estándares en el archivo de planeación sobre la marcha y revisa cuántos de los pedidos atrasados ya iban tarde en el plan. Si quieres hacerlo con tu propia lista de pedidos, tráela a una demo y la ponemos en el tablero contigo.
Preguntas frecuentes
¿Por qué se atrasan los pedidos si el programa de producción se veía factible?
Porque la mayoría de los programas se cargan con capacidad nominal: las horas completas del turno, un tiempo de ciclo estándar por pieza y un cambio de modelo estándar. El turno entrega menos horas productivas de las que muestra el calendario, la pieza corre a un ritmo distinto en cada máquina y los cambios de modelo tardan más de lo que dice la hoja de ruta, así que el plan está sobrecargado antes de empezar el turno.
Cuando varias máquinas pueden correr la misma pieza, ¿cómo decides cuál se queda con el pedido?
Compara el tiempo de ciclo medido de esa pieza en cada máquina que la ha corrido. El pedido va primero a la máquina donde de verdad corre mejor, y cuando esa máquina está ocupada el planeador sabe cuántas horas de más tomará la alternativa, así que la elección es una decisión con un costo conocido y no simplemente la máquina que esté libre.
¿Cómo puede una planta medir la capacidad real por máquina sin un proyecto de TI?
Un pequeño dispositivo IoT en las señales eléctricas de la máquina reporta corriendo, parada, ciclo y conteo. Un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar ningún programa, y la propia gente de la planta puede hacerlo. El Universal Adapter, en la nube, interpreta esas señales con el contexto de cada máquina en particular y las convierte en horas productivas por turno y tiempo de ciclo por pieza y por máquina.