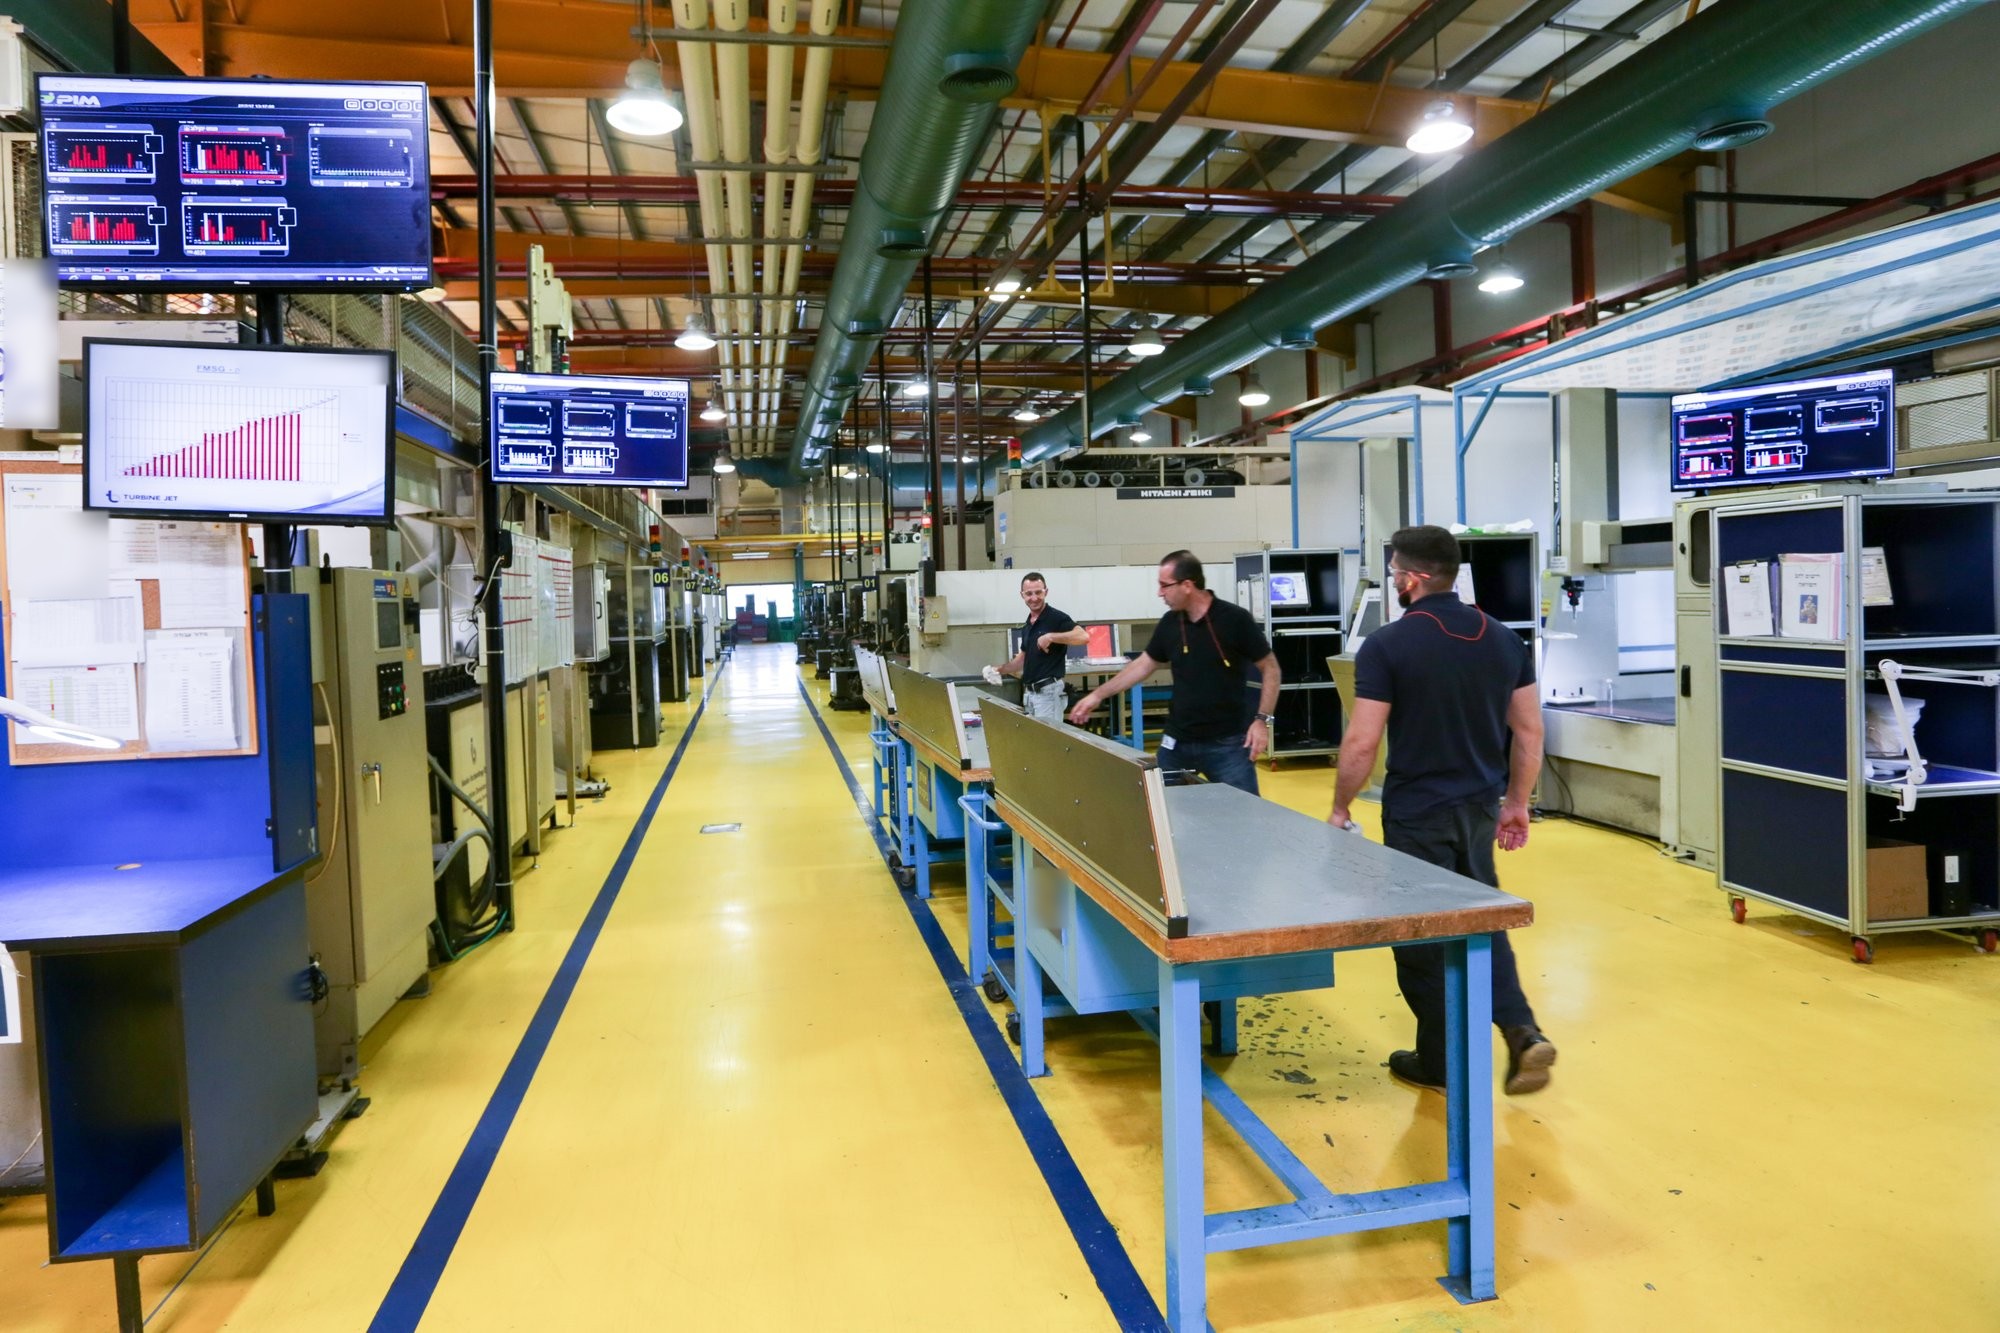
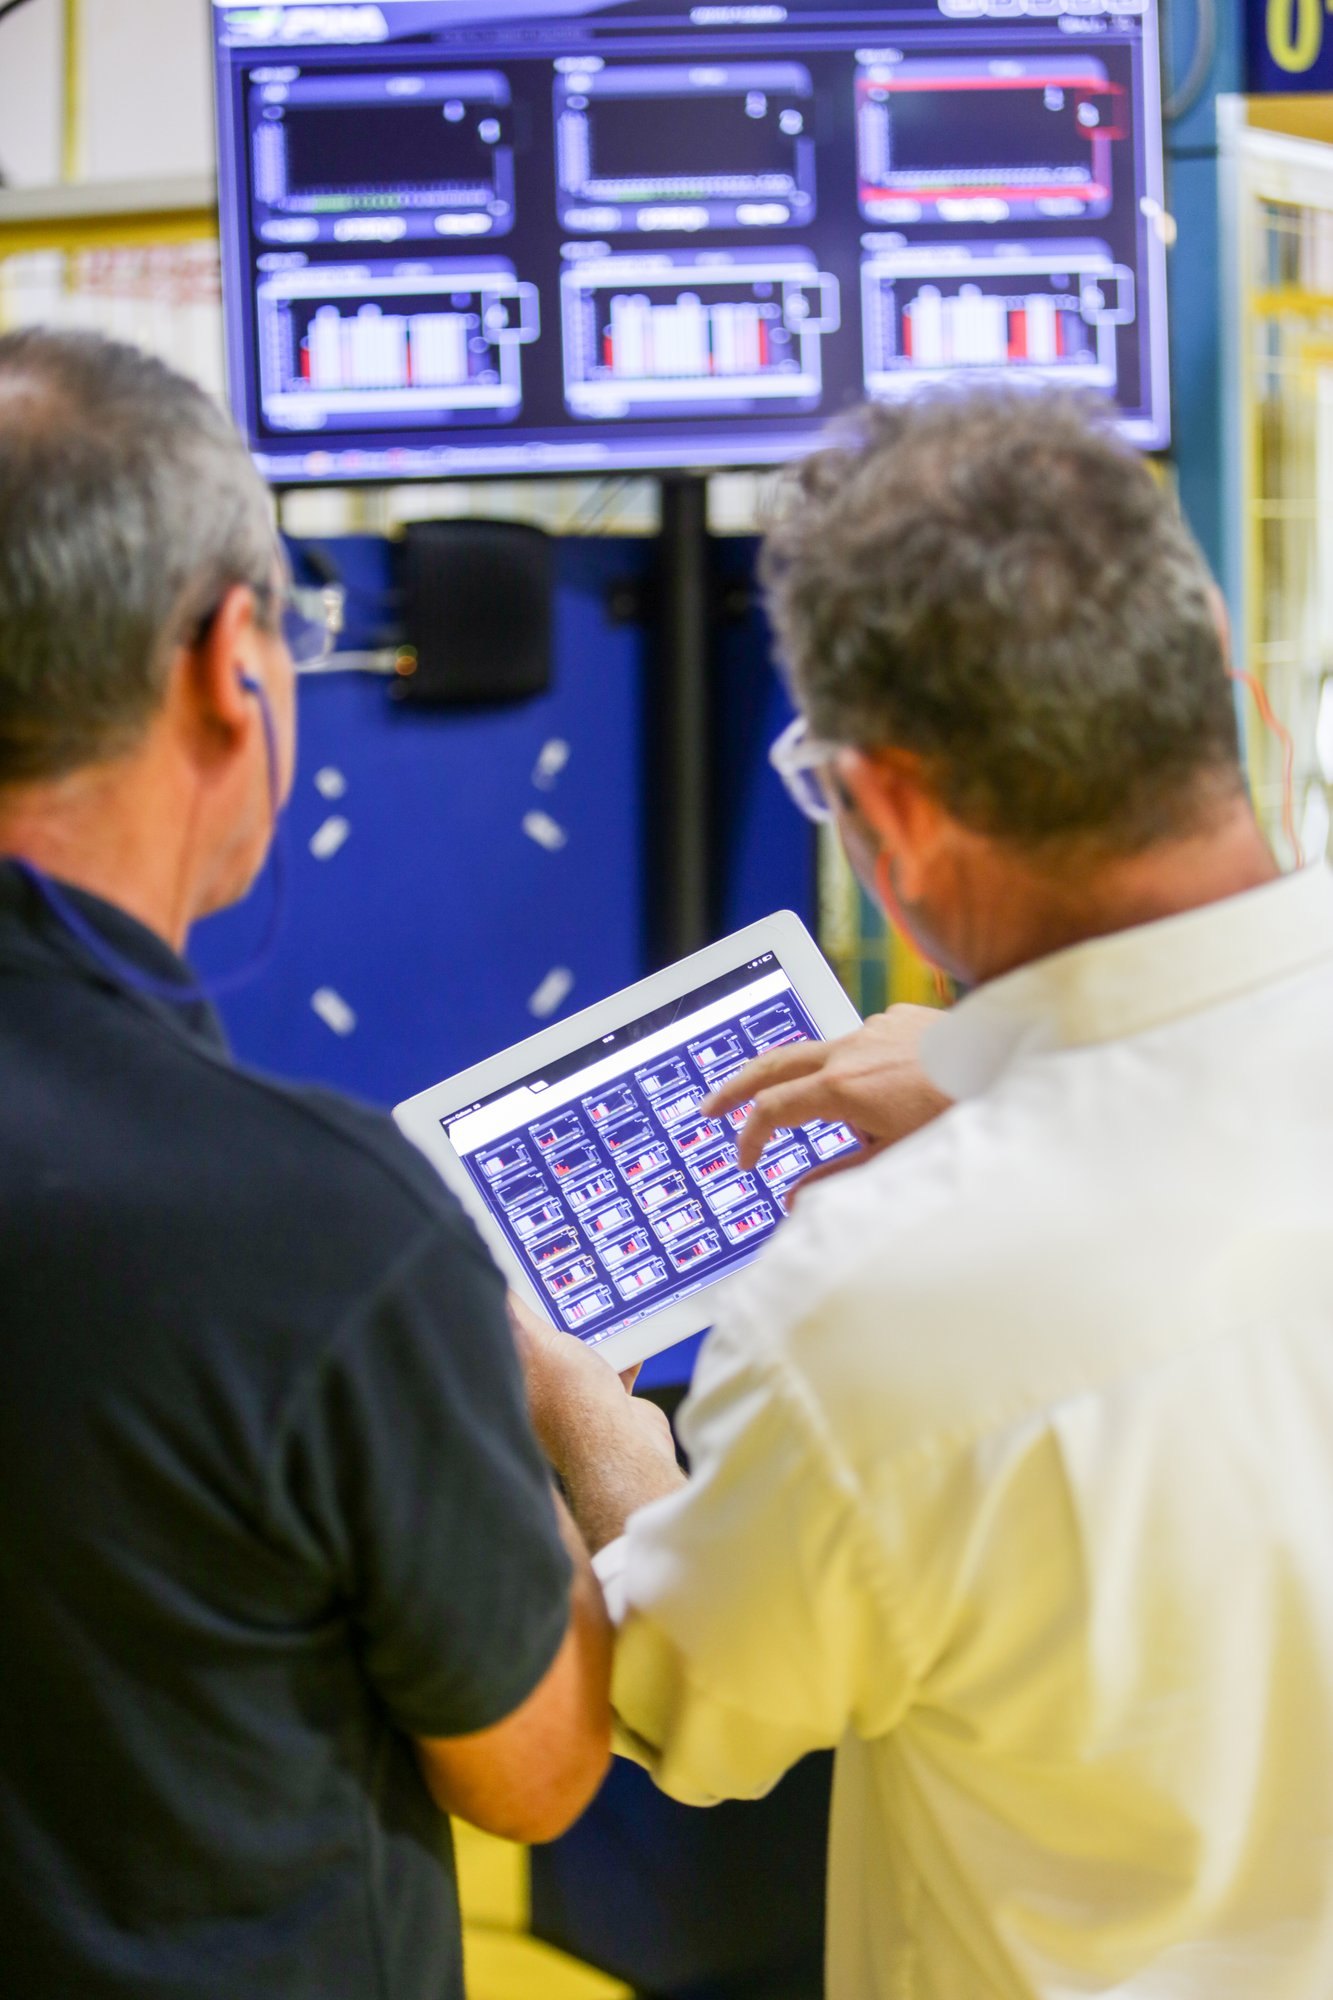
Un programa CNC aprobado suele correr a tres tiempos de ciclo distintos en tres máquinas del mismo modelo. El archivo es idéntico; la perilla del override, una corrección guardada en un solo control, la edad de la máquina y la condición de la herramienta no lo son. Un pequeño dispositivo IoT en las señales eléctricas de la máquina mide el ciclo y el conteo reales por programa y por máquina, así ingeniería revisa cada carga con los números que produjo y planeación recibe un tiempo de ciclo medido por máquina en lugar del cotizado.
El mismo archivo, un ritmo distinto en cada máquina
El programa aprobado es un archivo; el tiempo de ciclo es un resultado. En nuestra experiencia, una planta que ya tiene sus programas CNC bajo control, una revisión Válida por número de parte y operación, suele dar por hecho que lo difícil ya está resuelto. Entonces alguien compara la producción de tres centros de maquinado que corren la misma pieza con el mismo programa y encuentra tres ritmos distintos. Nadie cambió el archivo. Las piezas siguen pasando inspección. La diferencia está en lo que pasó alrededor del programa: la máquina, el dispositivo de sujeción, las herramientas en el magazín y la mano en la perilla del override.
El tiempo de ciclo con el que trabaja planeación casi siempre viene de la simulación CAM o de la cotización, y se midió una vez, en una máquina, en un buen día. Las plantas que conectamos rara vez tienen un tiempo de ciclo medido por máquina para el mismo programa, así que el planeador usa un solo número para las tres, y el faltante diario de la máquina más lenta se explica como “esa máquina es lenta” y no como un programa que se comporta distinto ahí.
De dónde vienen las diferencias
Cuando nos sentamos con un ingeniero de procesos a revisar el mismo programa en máquinas vecinas, las causas suelen caer en unos pocos grupos.
- La perilla del override. Un programa vibra en una máquina, el operador CNC baja el override del avance, la vibración desaparece y la perilla nunca regresa a su lugar. El archivo es idéntico; el ciclo es más largo.
- La corrección en el control. Un avance más lento en la pasada de acabado, una pausa agregada antes del palpador, un cambio de herramienta extra a un inserto nuevo. Resuelve un problema real en esa máquina y se queda viviendo, en silencio, solo ahí.
- La máquina misma. Las horas del husillo, la rigidez, el estado de las guardas y del refrigerante, un dispositivo que sujeta distinto. Dos centros de maquinado del mismo modelo, comprados el mismo año, no son la misma máquina.
- Las herramientas. El programa supone una herramienta en una condición conocida. Un magazín trae un cortador al final de su vida útil y el operador compensa a mano, o se detiene a cambiarlo.
Nada de esto aparece en la biblioteca de programas. La biblioteca sabe qué revisión está en la máquina; no sabe qué hizo la máquina con ella. Ese es el hueco que cierra el conteo propio de la máquina.
Mide el ciclo desde la máquina, no desde el CAM
La medición en sí es sencilla. Un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina reporta cuándo la máquina está corriendo, parada, en ciclo y contando. Un electricista lo instala en menos de una hora; no hay conexión al PLC ni cambio a ningún programa, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas: corriendo, parada, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos centros de maquinado uno al lado del otro. El Universal Adapter, en la nube, interpreta esas mismas señales con el contexto de esa máquina en particular, de modo que un ciclo en un centro de cinco ejes y un ciclo en un torno viejo se convierten los dos en piezas por hora del número de parte que estaba corriendo.
A partir de ahí, cada liberación de programa tiene una consecuencia medida. El tiempo de ciclo por número de parte y por máquina deja de ser un solo número de la cotización y se vuelve algo que la planta puede ver: el ciclo típico, la dispersión entre turnos, los paros cortos entre ciclos. Cuando el mismo programa Válido corre en tres máquinas, los tres tiempos de ciclo quedan uno junto al otro en un mismo reporte, y la pregunta cambia de “por qué la máquina tres es lenta” a “qué hace distinto la máquina tres con este programa”.
Revisa una carga de programa con los números que produjo
En el producto Gestión de programas CNC, un programa editado en el control sube a una etapa de Respaldo, sellado con la máquina, la pieza, la operación y la hora, e ingeniería lo revisa contra la versión Válida antes de liberar cualquier cosa. La revisión es donde el conteo de la máquina se gana su lugar. Junto a los dos archivos, el ingeniero ahora puede ver qué hizo la máquina mientras corría la versión editada: el tiempo de ciclo, las piezas por hora, los paros, comparados con las horas en que corrió el programa Válido.
Eso cambia la conversación en la revisión. Una edición que acortó el ciclo sin agregar paros es candidata a liberarse en todas las máquinas que corren esa pieza. Una edición que alargó el ciclo pero terminó con una racha de micro paros en una máquina probablemente es el programa honesto para esa máquina, y el planeador debería recibir ese tiempo de ciclo y no el cotizado. En nuestra experiencia, este es también el momento en que sale a la luz el override bajado, porque el ciclo es más largo y ninguna edición lo explica.
La liberación misma se convierte en una marca en la línea de tiempo de la máquina. Si una revisión nueva pasa a Válida el martes y los paros de esa máquina suben desde el martes por la tarde, la relación se ve la misma semana y no en la revisión de OEE de fin de mes, cuando ya nadie recuerda qué cambió. Las plantas que conectamos suelen encontrar que algunas liberaciones vienen seguidas de exactamente este patrón, muchas veces una herramienta que se desgasta antes con los avances nuevos, y con la liberación marcada en la línea de tiempo lo encuentran rápido.
Qué gana planeación con esto
El planeador es el beneficiario silencioso. Un tiempo de ciclo medido por programa y por máquina significa que el tablero de despacho puede esperar la producción correcta de cada máquina en lugar de la producción cotizada de todas, y un trabajo atrasado está atrasado por una razón que se puede nombrar. La biblioteca de programas mantiene correcto el archivo; el conteo de la máquina mantiene correcto el número que va junto.
Lo que aprendimos
El control de programas responde “qué revisión está en la máquina”. No responde “qué hizo la máquina con ella”, y en esa segunda pregunta es donde viven de verdad el tiempo de ciclo, el scrap y el faltante de una máquina. Medir el ciclo desde las señales propias de la máquina, por programa y por máquina, convierte cada liberación y cada corrección en el control en algo que la planta puede ver y juzgar la misma semana.
Empieza con un número de parte que corra en más de una máquina. Pon los tiempos de ciclo medidos uno junto al otro, encuentra la perilla del override y la corrección que nunca regresó, y revisa la siguiente carga con los números que produjo. Si quieres ver cómo se ven el control de programas y la visibilidad de máquina en una sola pantalla, cuéntanos de tus máquinas.
Preguntas frecuentes
¿Por qué el mismo programa CNC da tiempos de ciclo distintos en máquinas idénticas?
Porque el archivo es solo una parte del resultado. Un override de avance bajado en un control, una corrección hecha en la máquina que nunca regresó a revisión, diferencias en horas de husillo, dispositivos y refrigerante, y herramientas en distintos puntos de su vida útil cambian el ciclo sin cambiar el programa.
¿Cómo puede una planta medir el tiempo de ciclo real por máquina sin tocar el PLC?
Un pequeño dispositivo IoT en las señales eléctricas de la máquina reporta corriendo, parada, ciclo y conteo. Un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar ningún programa. El Universal Adapter, en la nube, interpreta esas señales con el contexto de cada máquina en particular y las convierte en tiempo de ciclo y piezas por hora por número de parte.
¿Qué debe revisar ingeniería cuando llega un programa editado en el control?
Los dos archivos, y qué hizo la máquina mientras corría cada uno: tiempo de ciclo, piezas por hora y paros. Una edición que acortó el ciclo sin agregar paros puede liberarse a todas las máquinas que corren la pieza; una que alargó el ciclo pero terminó con los micro paros probablemente es el programa honesto para esa máquina y planeación debería recibir su tiempo de ciclo.