Más producción.
El mismo piso.
De 4 a 12 semanas.
Visual Factories mide el OEE real de cada máquina, encuentra las pérdidas que importan y las convierte en tareas que la gente realmente hace. 20% de mejora en OEE en 4 a 12 semanas , verificado con datos de producción.
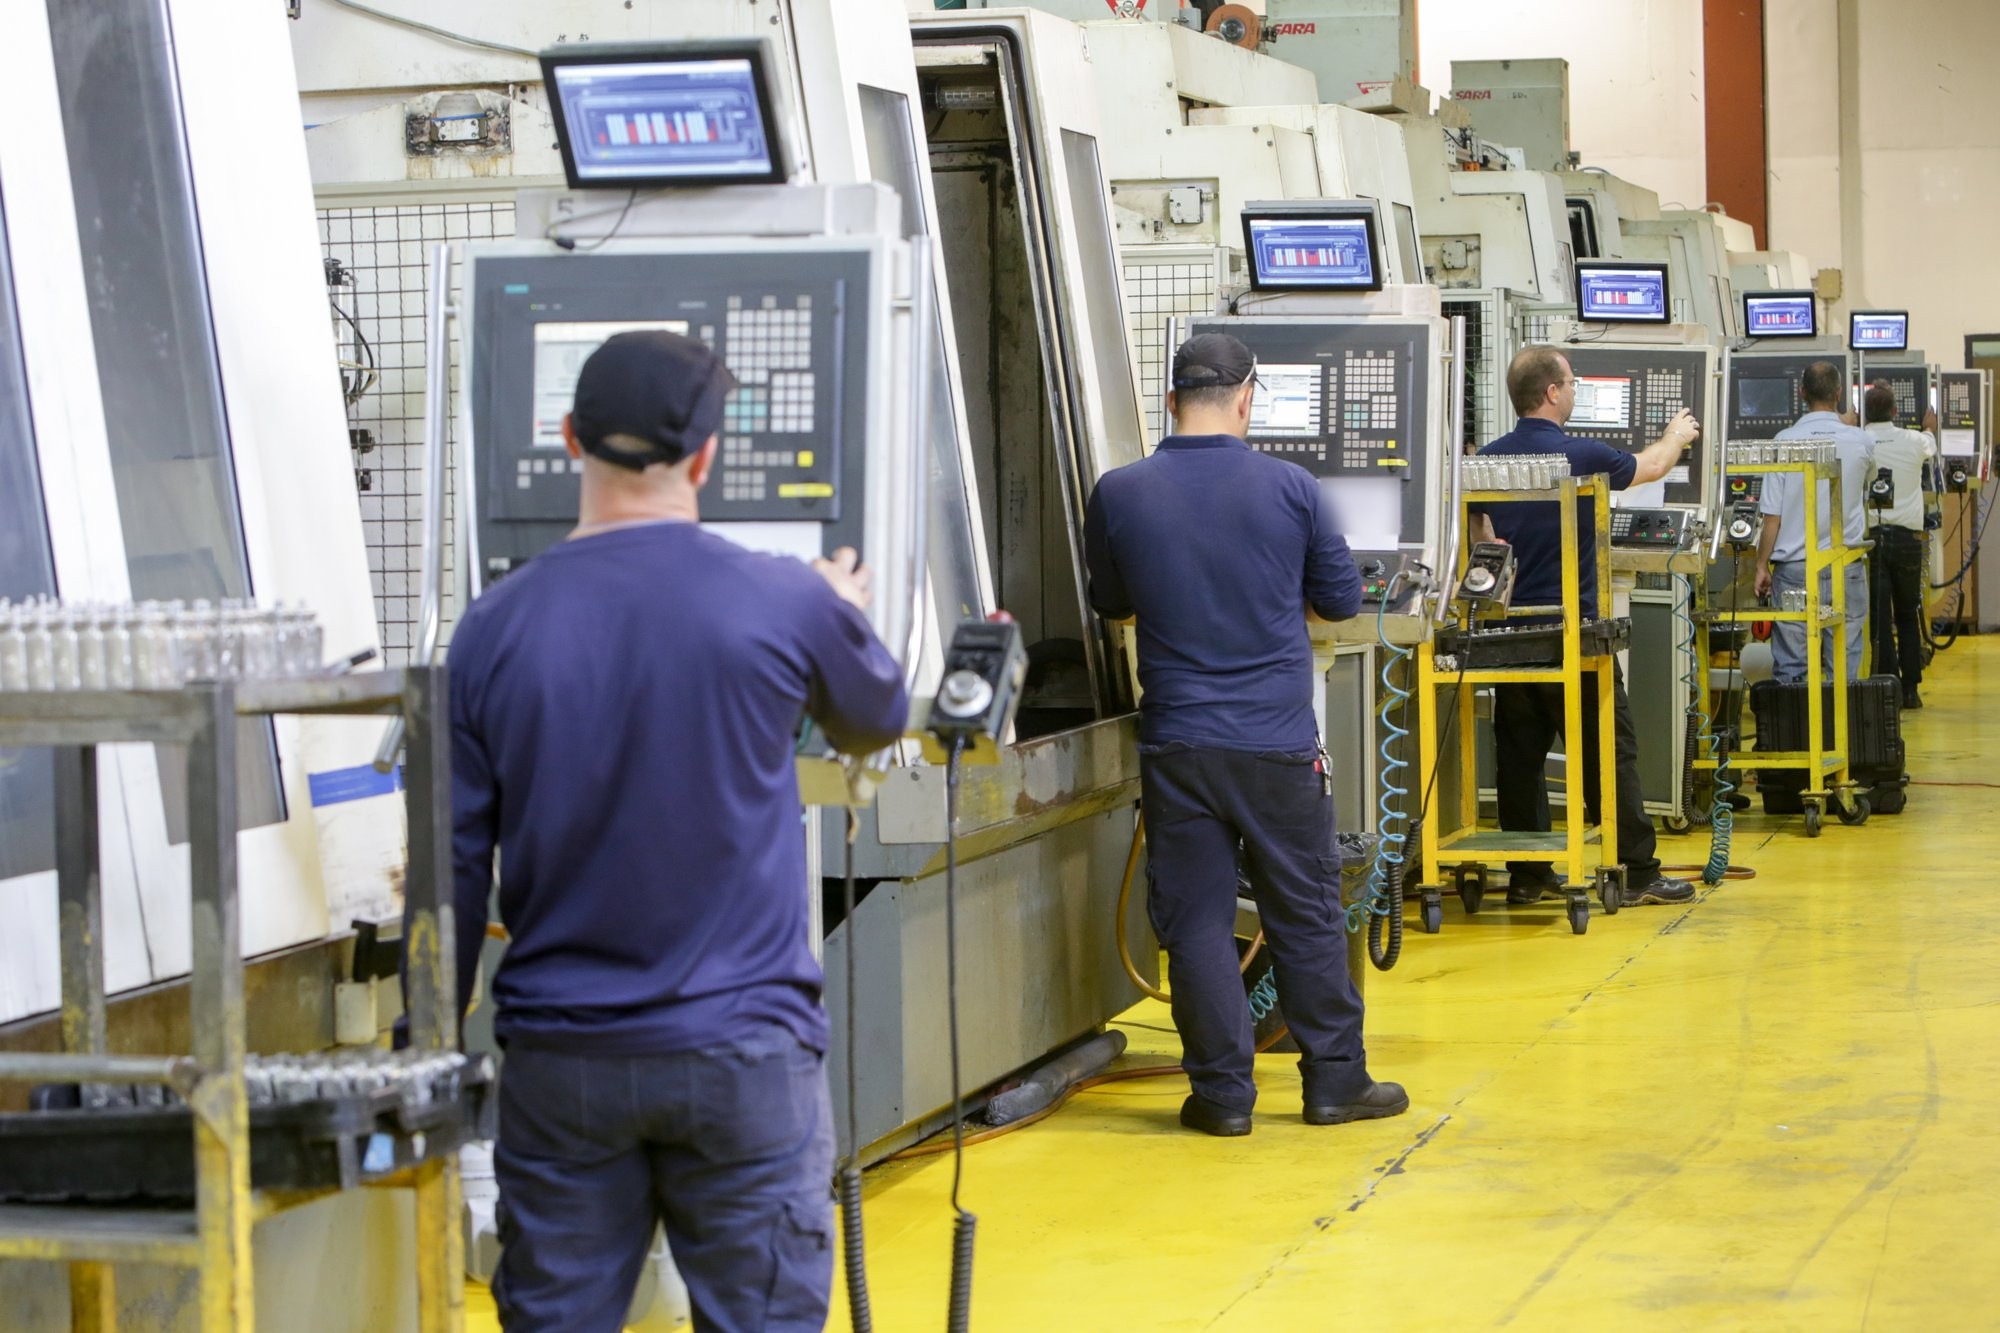
OEE real en cada máquina, y la razón detrás de cada pérdida.
Desde el día en que se conectan las máquinas, sin que los operadores capturen nada.
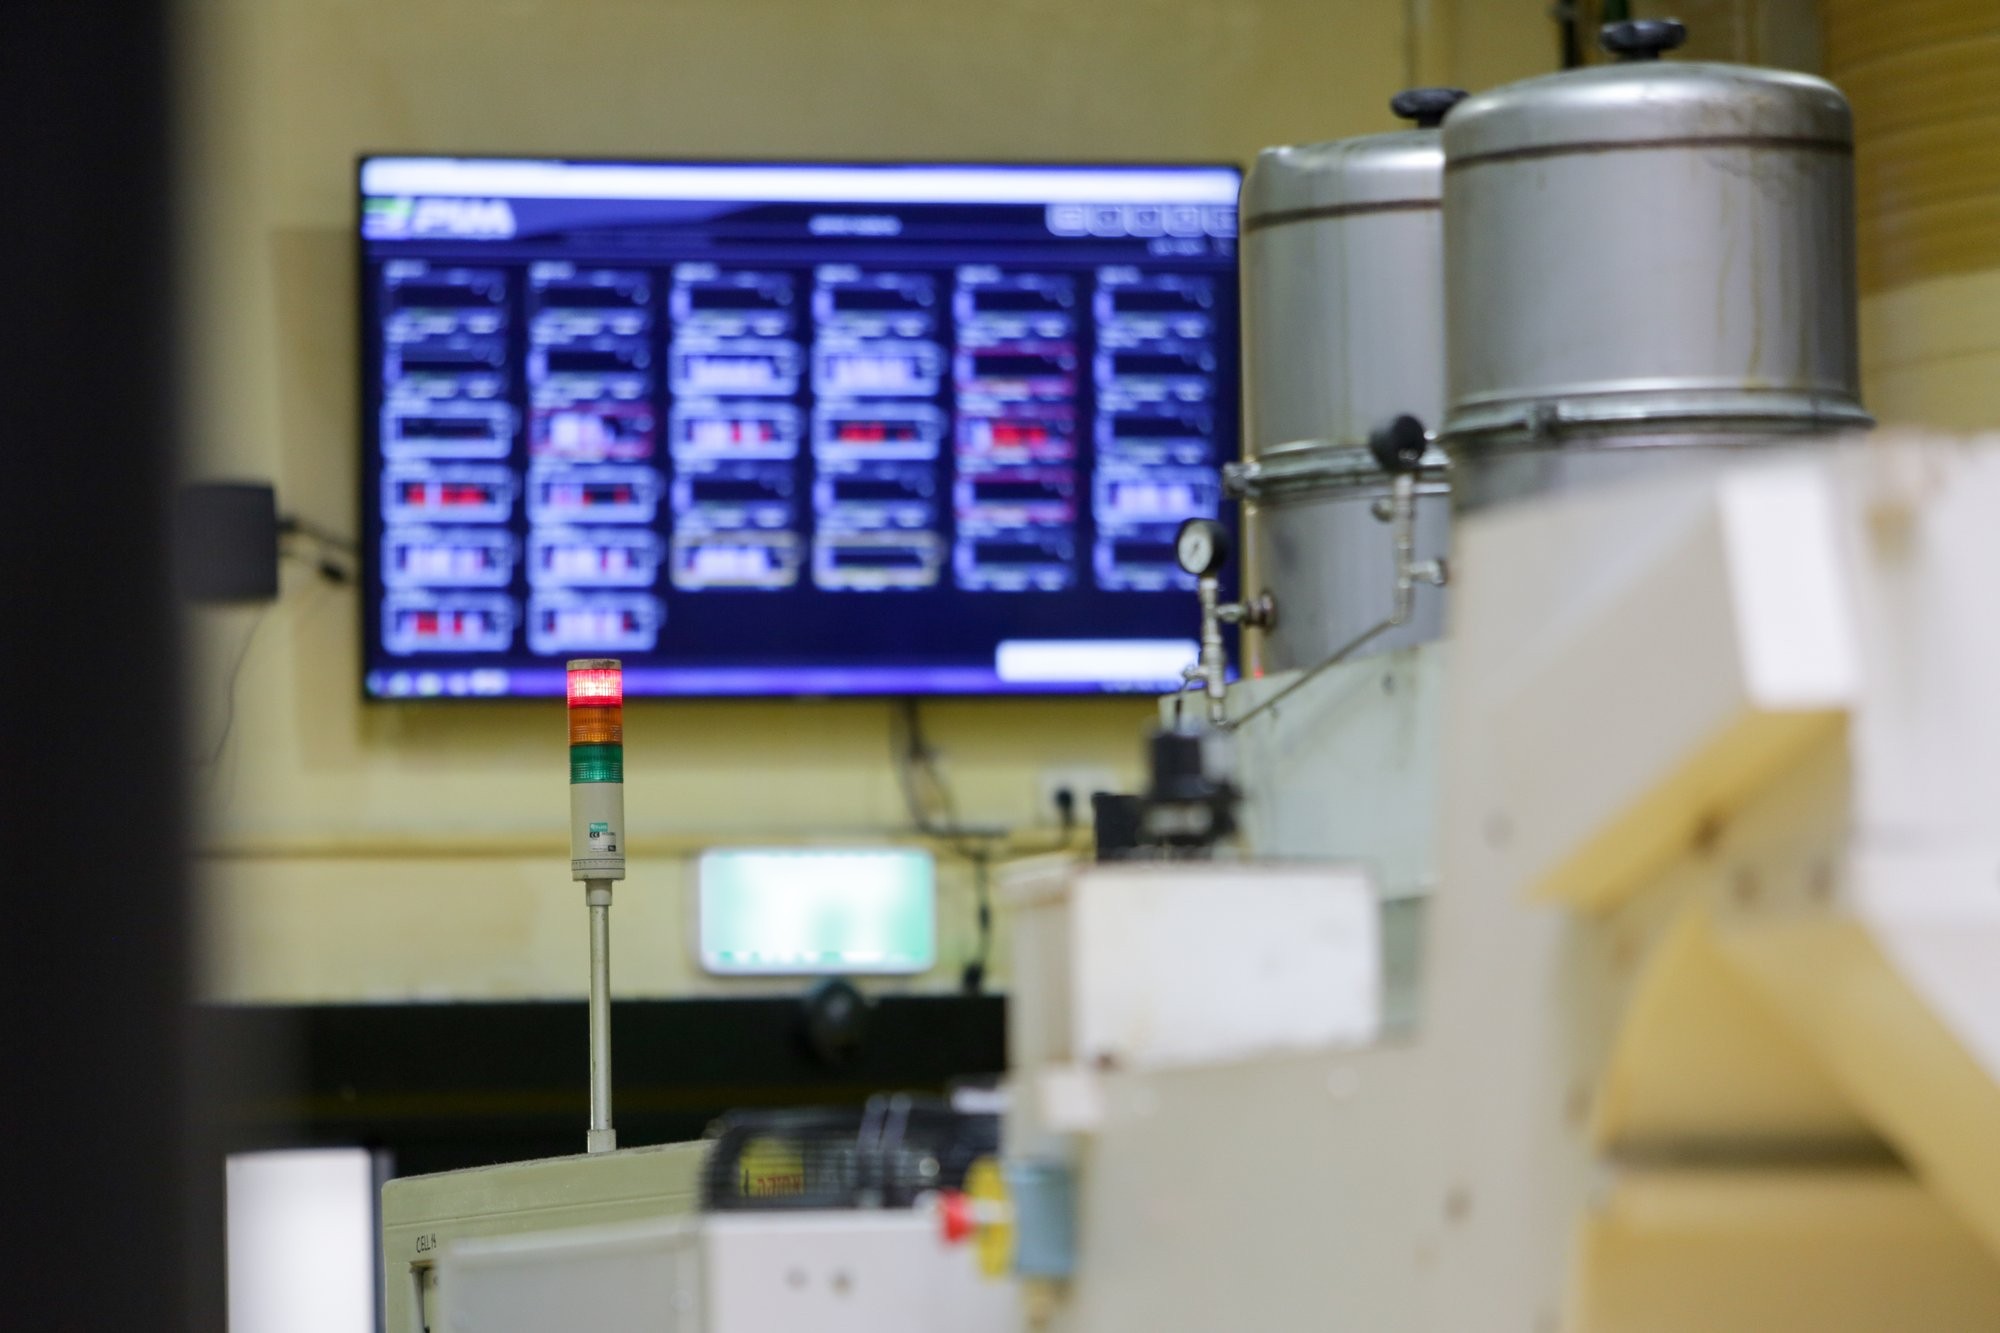
Disponibilidad, rendimiento, calidad: por máquina, por turno
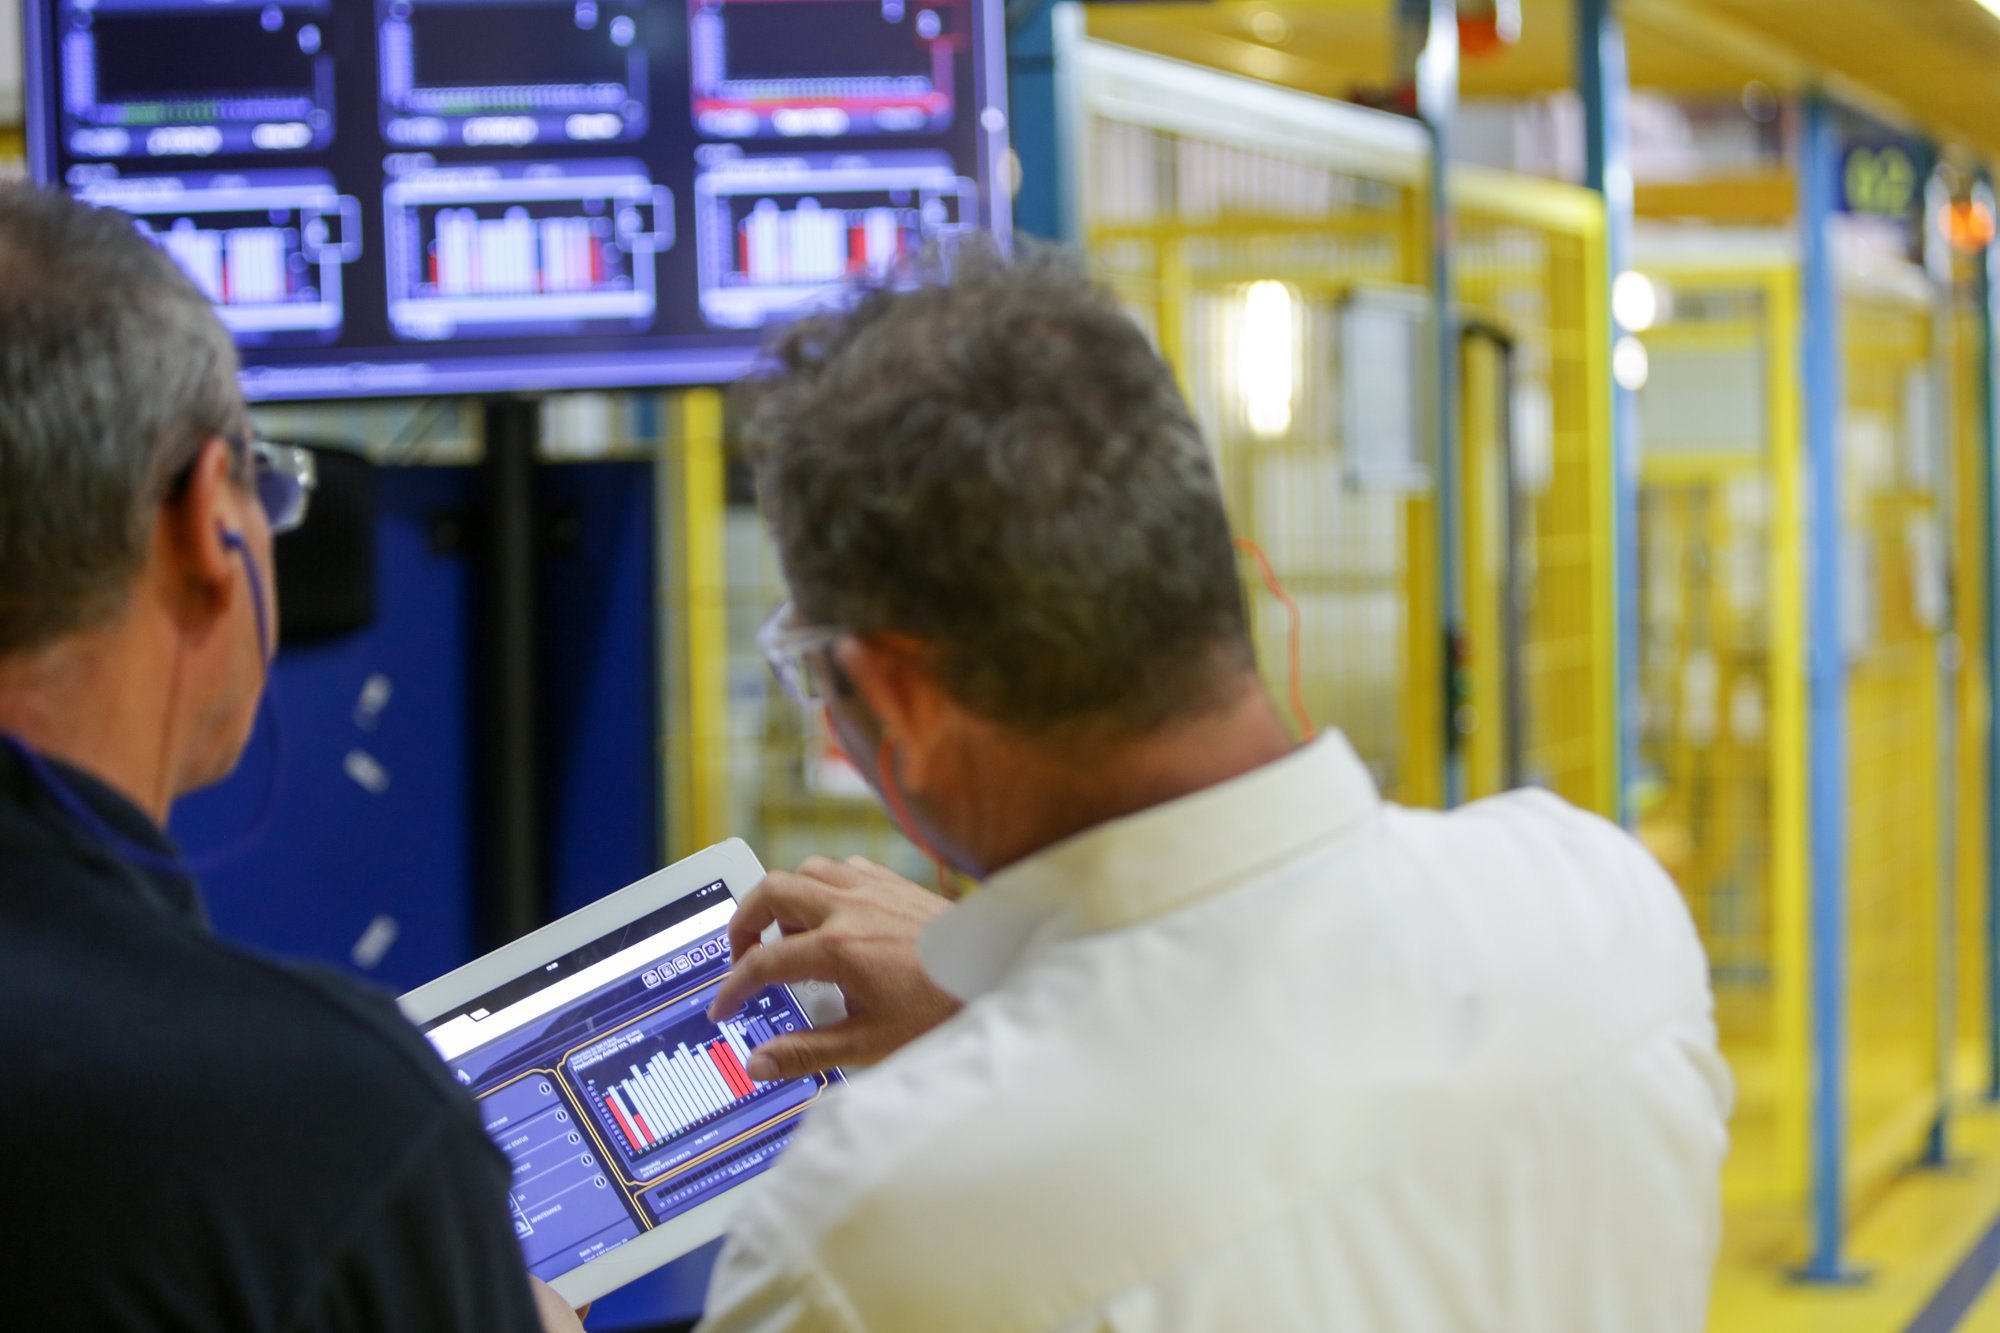
Tiempo de marcha, paros y producción directamente de las señales de la máquina. Metas en vivo en el monitor de piso; la misma verdad en la oficina y en el teléfono.
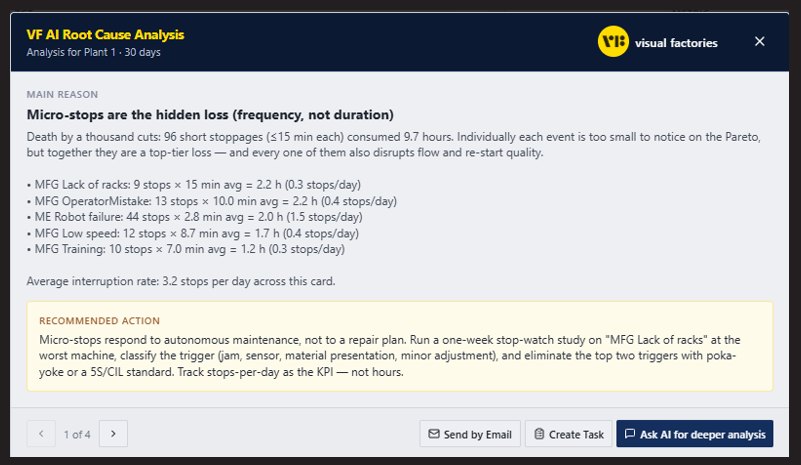
Las mayores pérdidas, con la razón y la solución
Los operadores agregan la razón con un toque; el agente de IA ordena las pérdidas por lo que cuestan, incluidos los microparos que el Pareto no ve, y recomienda la acción.
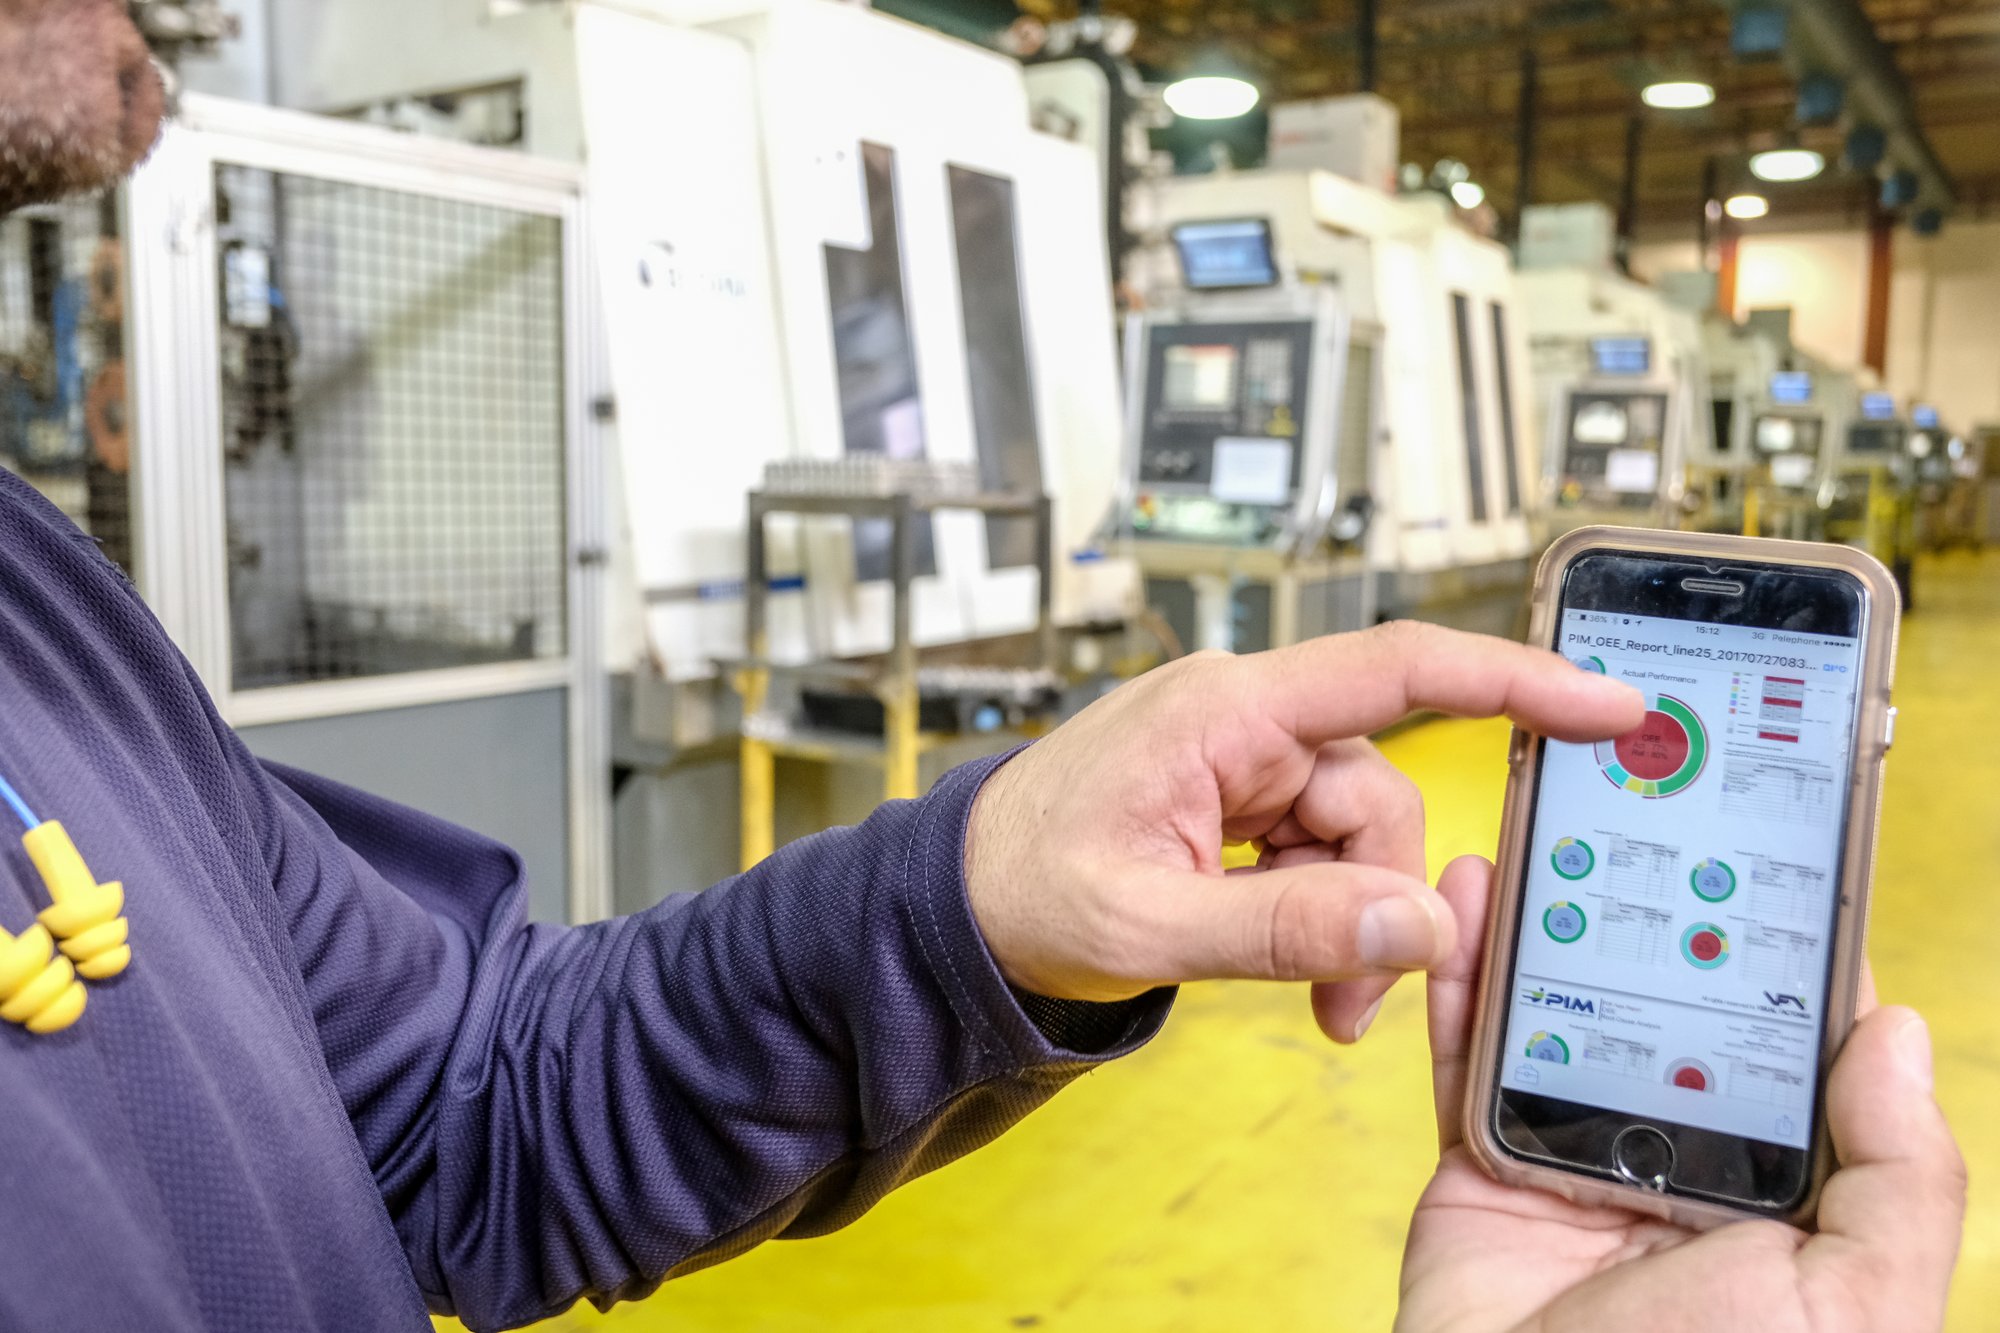
Tareas asignadas, seguidas y cerradas
Un clic convierte un hallazgo en una tarea con responsable y fecha. MTBF y MTTR por máquina, alertas en el teléfono, reporte diario en PDF para la gerencia.
Las pérdidas ya están en su piso. Las hacemos visibles, y las asignamos.
Toda planta pierde producción por las mismas seis cosas. Visual Factories mide cada una en cada máquina, para que el plan de mejora empiece con hechos, no con opiniones.
- AAverías — paros no planeados, con MTBF y MTTR por máquina
- APreparaciones y cambios de formato — medidos, comparados, acortados
- PMicroparos — por frecuencia, no por duración: la pérdida oculta
- PVelocidad reducida — tiempo de ciclo real contra estándar, pieza por pieza
- QDesperdicio y retrabajo — dónde y cuándo se hacen los defectos
- QPérdidas de arranque — después de cada preparación, turno y descanso
Un ciclo cerrado. La mejora es el resultado de ejecutarlo.
El sistema hace el trabajo. Las personas siguen el ciclo, y la dedicación que les pide crece solo conforme crecen los resultados.
Conectar
Cualquier máquina, en horas. Sin proyecto de TI.
Cero dedicaciónEmpoderar
Los monitores de piso muestran metas en vivo. Los equipos se autogestionan.
Dedicación pasivaAnalizar
Causa raíz completa del OEE en las mayores pérdidas. Datos, no intuición.
Dedicación mínimaActuar
Planes creados, asignados, hechos. Un directivo lo mantiene en marcha.
Dedicación directivaAgente de IA
Encuentra la causa, crea la tarea, se asegura de que la gente actúe.
AutomatizaciónMejorar
Continua y medible. El resultado de ejecutar el ciclo.
ResultadoMáquinas conectadas, OEE en vivo en los monitores. Nadie tiene que cambiar todavía cómo trabaja.
Los operadores ven la meta y la brecha en tiempo real. Las pérdidas fáciles se cierran solas.
Razones en cada paro. La IA ordena las pérdidas y entrega el plan a las personas correctas.
Tareas con responsables y fechas. Un directivo se asegura de que ocurran. Llega el 20%.
La medición se convierte en mejora.
En vivo desde la plataforma VF: el agente de IA encuentra la razón detrás de una pérdida, recomienda la acción y crea la tarea, asignada a la persona correcta y seguida hasta terminarla. Sin juntas, sin hojas de cálculo, sin seguimientos perdidos.
Véalo con sus datos →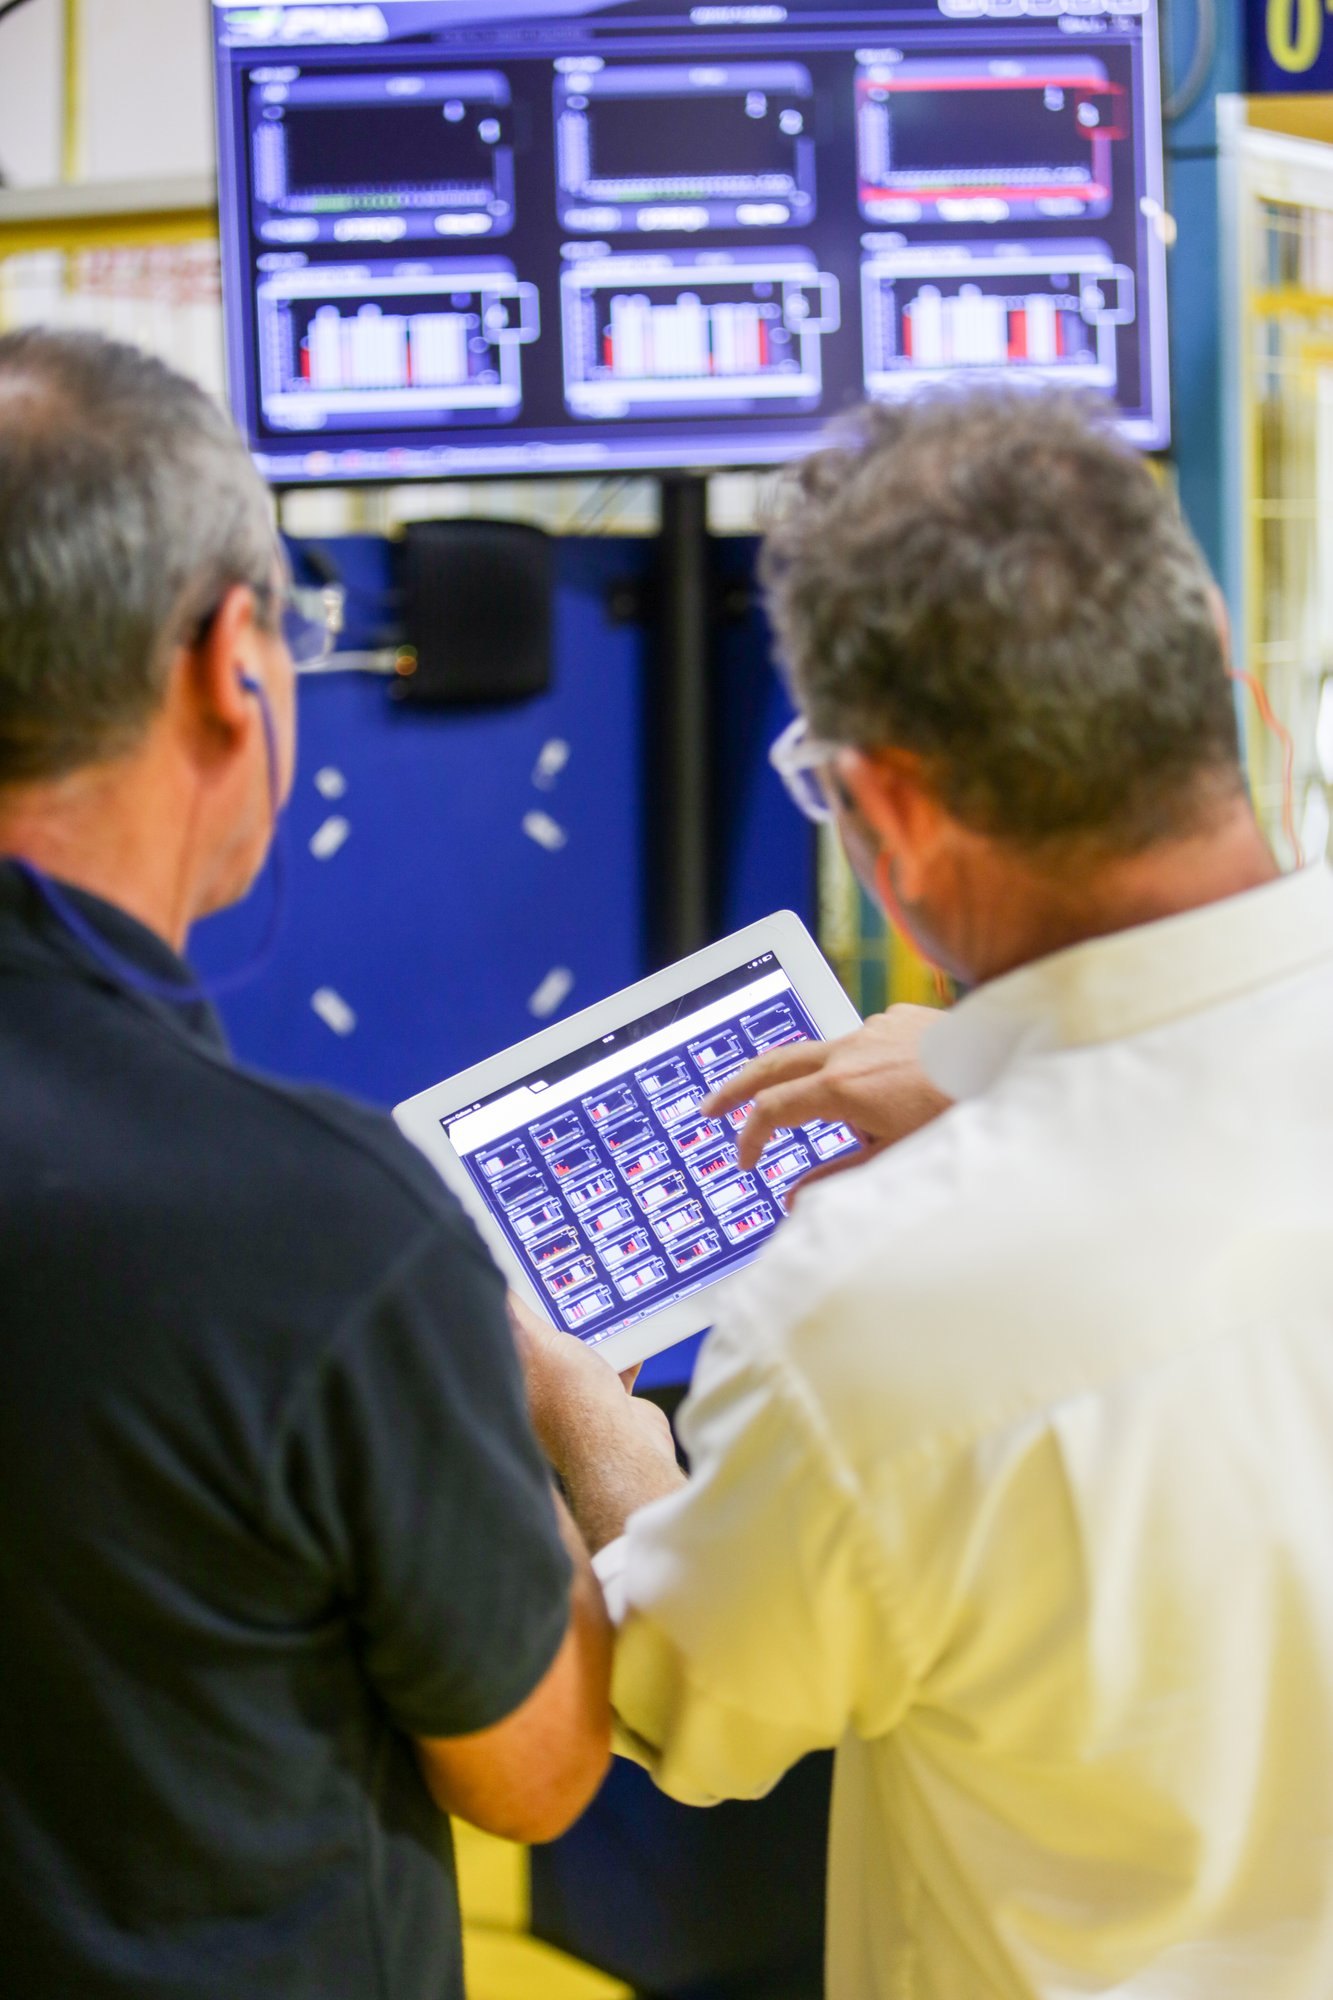
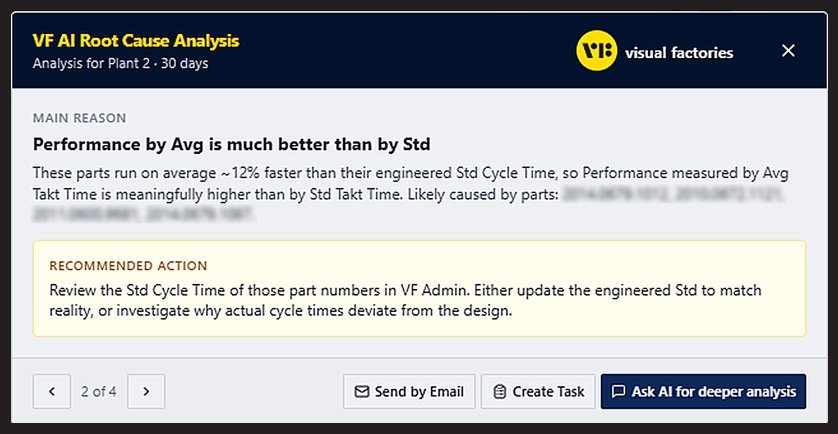
Tres celdas. Tres procesos. El mismo ciclo.
Celda de 13 máquinas, Planta 1 — proveedor automotriz Tier-1, México
Celda de moldeo por inyección de 4 máquinas — el mismo proveedor
Celda de fin de línea de 2 máquinas — el mismo proveedor
Todas las máquinas en vivo. OEE base medido, no estimado.
Microparos y pérdidas de arranque reducidos por los equipos en el piso.
Las mayores pérdidas corregidas con tareas asignadas y seguidas.
Sostenido, en las mismas máquinas, con la misma gente.
Más ingresos, menos costos y menos tiempo extra
- +27%OEE
- +23%de producción por día
- −63%de horas extra
- −68%de piezas defectuosas por millón
El sistema mide, analiza y asigna. Lo único que no puede hacer es decidir que la mejora es una prioridad. Dele al ciclo un responsable con autoridad, y los resultados llegan.