Una máquina rara vez falla sin aviso: más paros cortos, un ciclo que se alarga poco a poco, un conteo por hora que baja en una máquina mientras sus vecinas se mantienen estables. Esas señales están en las mismas cuatro con las que se calcula el OEE, leídas por un pequeño dispositivo IoT que un electricista instala en menos de una hora, sin conexión al PLC. Medidos por máquina, el MTBF y el MTTR ordenan la flota; los operadores marcan las razones de paro con un toque; las refacciones de desgaste se cuentan en ciclos reales. El CMMS sigue siendo el sistema de registro; Visual Factories agrega el sistema de condición.
El calendario no sabe qué hizo la máquina este mes
La mayor parte del mantenimiento preventivo en las plantas que conectamos corre con un calendario. Cada prensa, cada centro de maquinado, cada máquina de inyección tiene su intervalo, y el intervalo es el mismo tanto si la máquina estuvo parada dos semanas como si corrió tres turnos con una pieza difícil. El gerente de mantenimiento sabe que esto está mal, y normalmente lo dice. Lo que falta es el número que permitiría decidir de otra forma: cuántas horas y ciclos corrió realmente cada máquina desde el último servicio, y cómo se comportó mientras corría.
Así que el programa se queda como está. Algunas máquinas reciben servicio demasiado pronto, lo que cuesta un paro planeado y un juego de refacciones que todavía tenían vida. Otras lo reciben demasiado tarde, lo que cuesta una avería. Y cuando la avería llega, el paro se registra como “mecánico”, la reparación vive en la cabeza del técnico, y el siguiente paro de esa máquina vuelve a ser una sorpresa.
Lo que dicen las señales en los días previos a un paro
Una máquina rara vez falla sin aviso. En nuestra experiencia, el aviso ya está en datos que la planta podría estar recogiendo: los paros se vuelven más cortos y más frecuentes, el ciclo se alarga poco a poco, el conteo por hora baja en una máquina mientras sus vecinas se mantienen estables. Los operadores muchas veces lo sienten antes de que alguien pueda demostrarlo. El problema es que nadie está mirando el comportamiento de esa máquina día con día, así que el patrón se reconoce solo después de la avería, cuando ya se puede explicar pero ya no prevenir.
La conexión es más sencilla de lo que la mayoría de las plantas espera. Un pequeño dispositivo IoT se cablea a las señales eléctricas de la máquina; un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar los programas, y el propio personal de la planta puede hacerlo. Las señales son las mismas en todas las máquinas: en marcha, parada, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas colocadas una junto a la otra. El Universal Adapter, en la nube, interpreta esas mismas señales con el contexto de esa máquina específica, de modo que un ciclo que es normal en una prensa se lee como una ralentización en la otra.
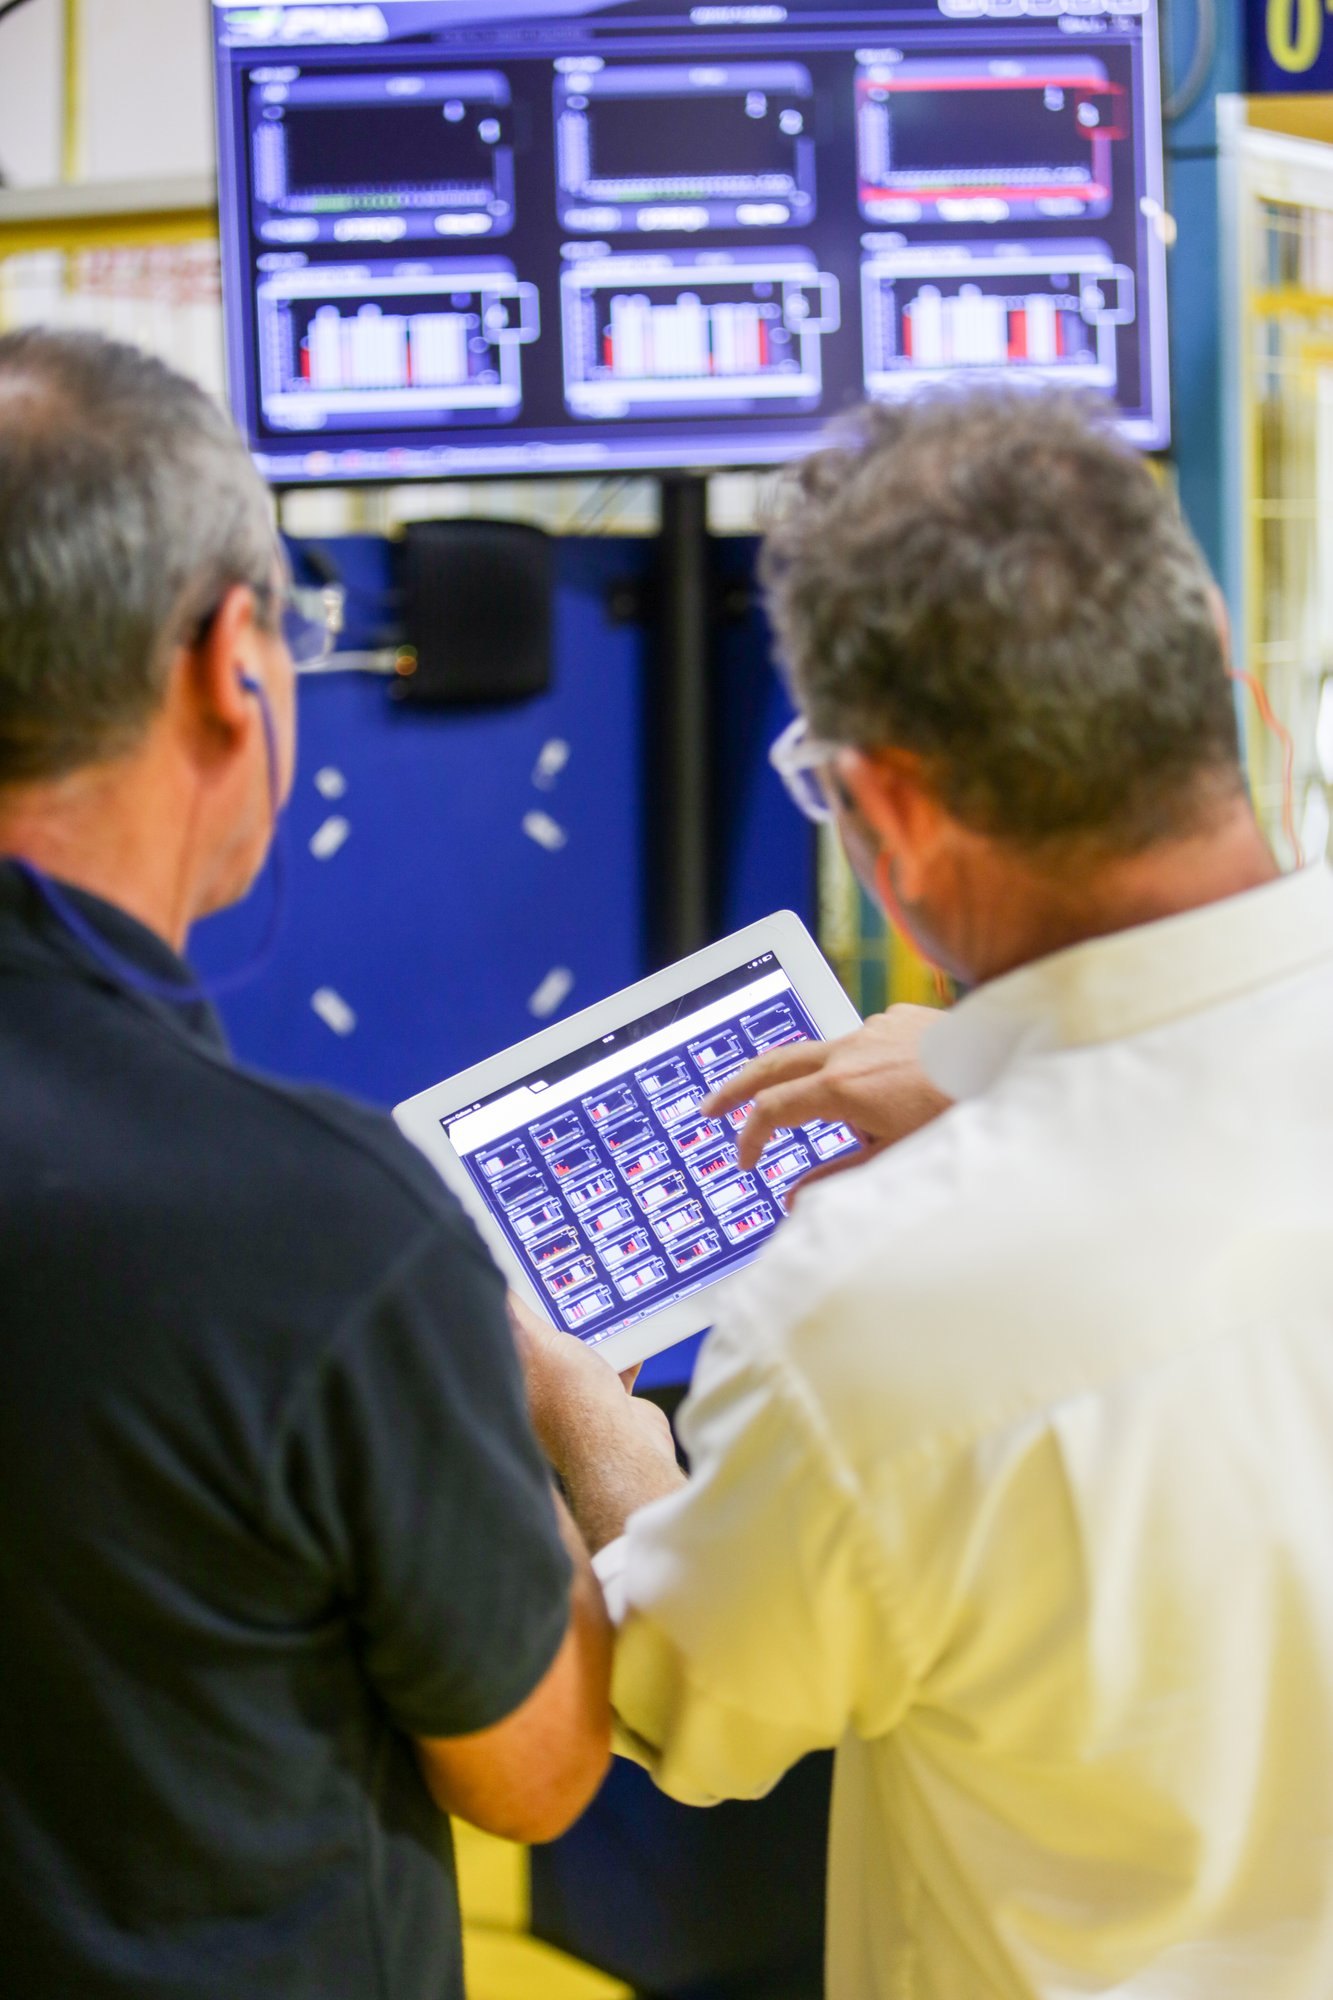
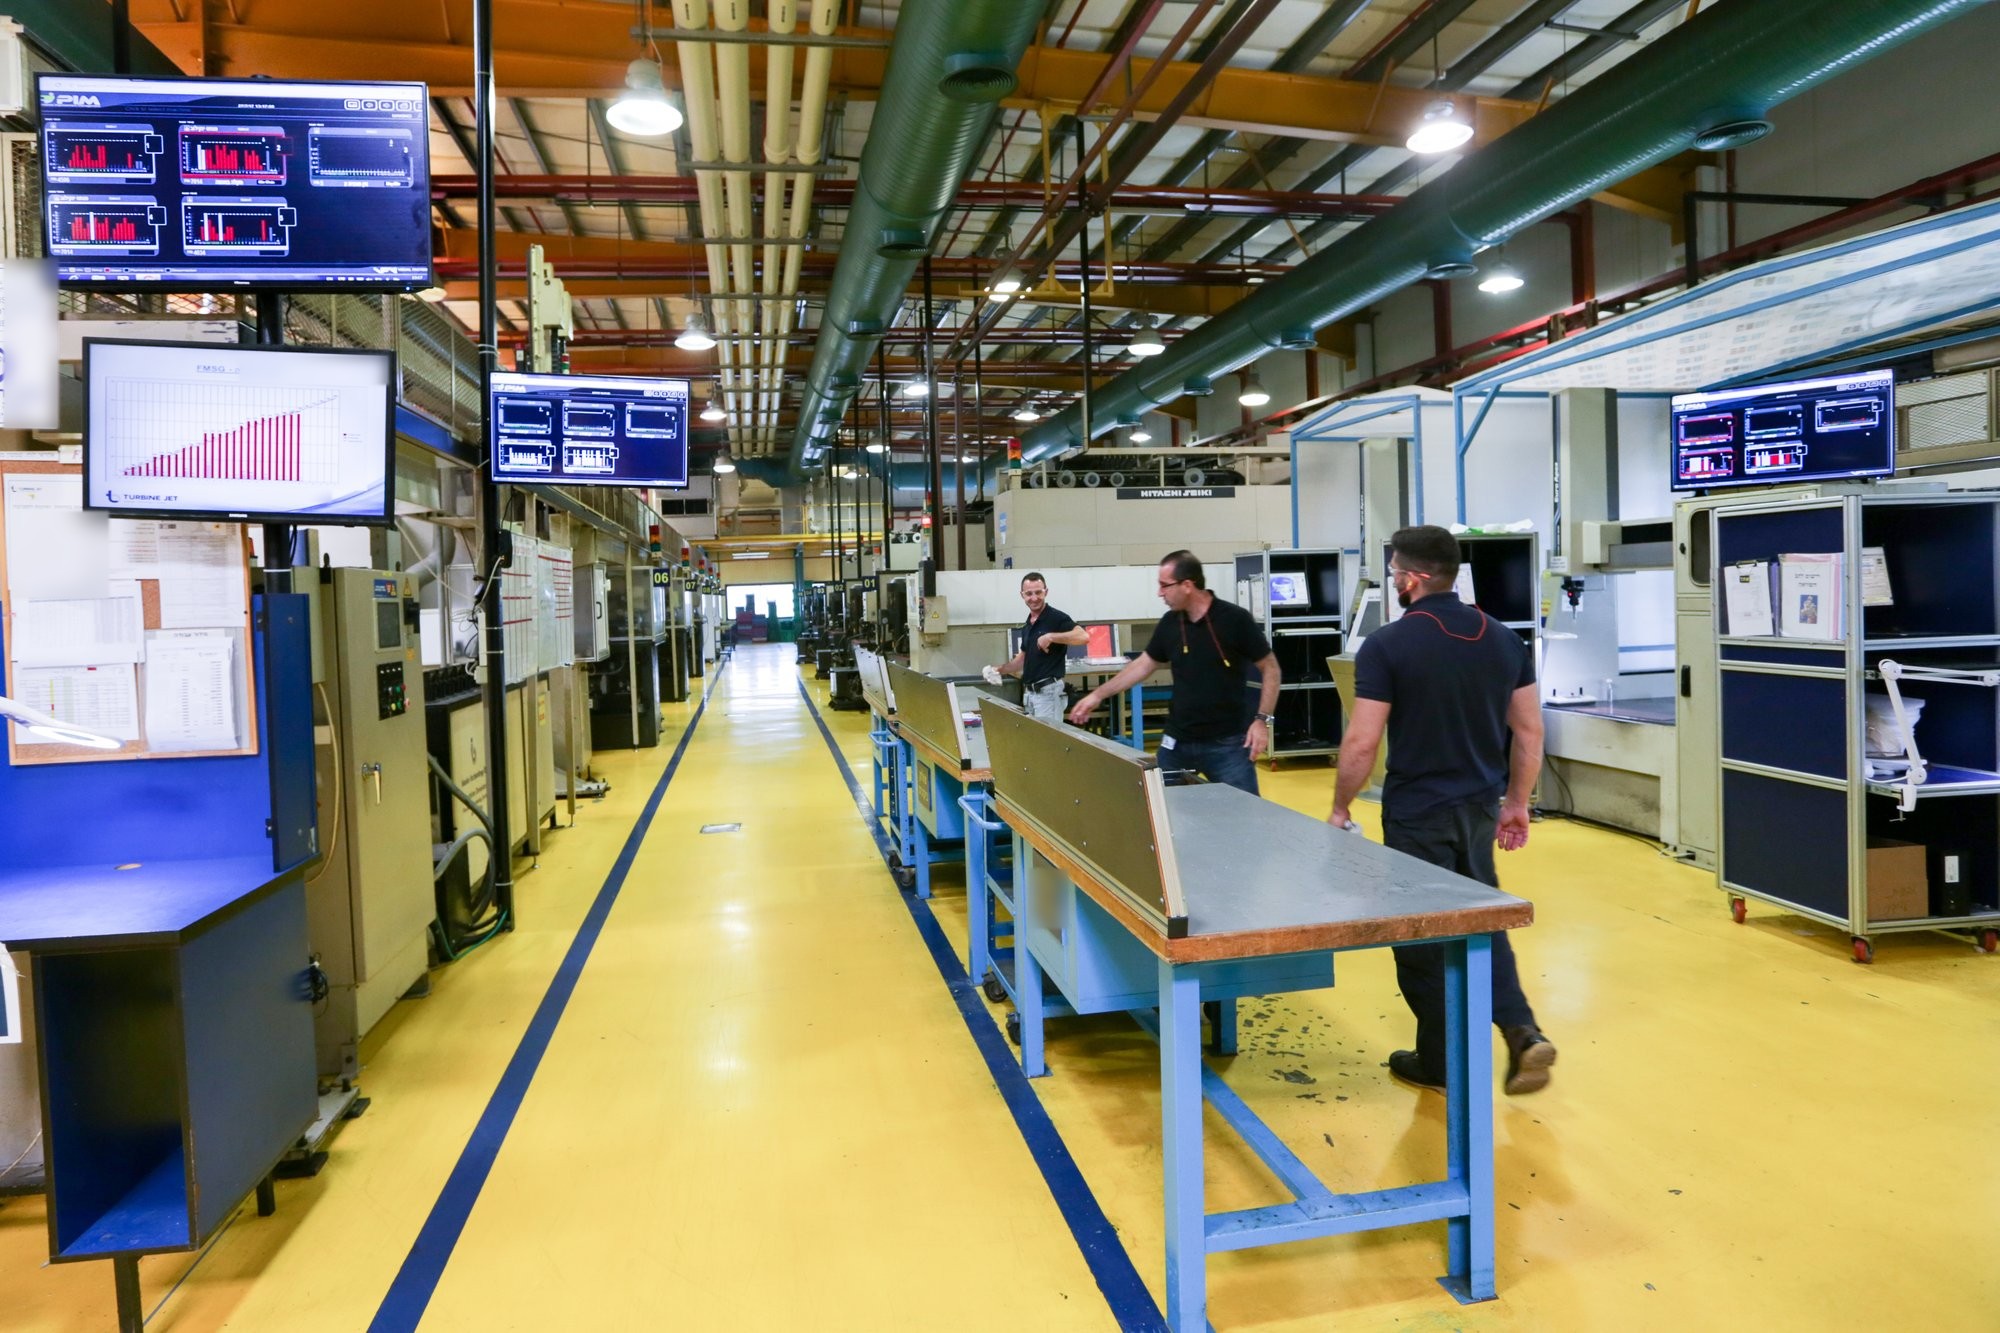
Una vez que las señales fluyen, la deriva se vuelve visible. Un número creciente de paros cortos en una máquina que antes corría limpia, un tiempo de ciclo que sube unos puntos porcentuales a lo largo de una semana, minutos de avería que aumentan en una máquina mientras el resto de la línea está estable: esos son los días de aviso que el calendario no puede ver. La tendencia no dice qué rodamiento está fallando. Dice qué máquina hay que mirar esta semana, y en nuestra experiencia eso suele ser suficiente.
MTBF y MTTR por máquina, medidos en lugar de estimados
La mayoría de las plantas que visitamos pueden citar un MTBF de la planta, calculado a fin de mes a partir de la bitácora de averías. Pocas pueden citarlo por máquina, y menos aún confían en el número, porque la bitácora depende de lo que se anotó. Cuando las mismas cifras se miden a partir de las señales propias de marcha y paro de la máquina, cambian dos cosas. El número es por máquina y está en vivo, así que el gerente de mantenimiento puede ordenar la flota y atender primero la peor máquina. Y el MTTR se convierte en una medida honesta de cuánto dura realmente una avería, desde el momento en que la máquina se detuvo hasta el momento en que volvió a correr, no desde el momento en que alguien abrió una orden de trabajo.
La razón detrás de cada paro sigue teniendo que venir de la planta. La forma más práctica que hemos visto es un toque del operador en la pantalla de piso, a partir de una lista corta de razones que la propia planta definió. El ordenamiento se hace entonces para el equipo de mantenimiento: qué razones cuestan más minutos, en qué máquinas, incluyendo los microparos que nunca aparecen en un Pareto construido a partir de la bitácora de averías. “Mecánico” deja de ser una razón y se convierte en una docena de razones específicas, cada una con una máquina y un historial. Alrededor de eso está construido el producto de Mantenimiento basado en condición: confiabilidad medida por máquina, razones capturadas donde ocurren, y una tarea creada a partir del hallazgo con un responsable y una fecha.
Refacciones de desgaste contadas en ciclos, no en semanas
Rodamientos, filtros, bandas, sellos y lubricantes tienen una vida útil, y el proveedor la expresa en horas o ciclos. La planta la convierte después en semanas, porque las semanas son lo que un calendario entiende. La conversión supone una carga promedio que la máquina quizá nunca vea. Una máquina que corrió los fines de semana agota su filtro en la mitad del tiempo; una máquina que esperó material casi no lo usa.
Como el dispositivo ya cuenta ciclos y horas productivas, la misma conexión puede contar cada refacción de desgaste contra el uso real de la máquina. La alerta llega a la pantalla de piso y al celular cuando todavía hay un paro planeado por delante, así que el cambio entra en el plan del turno en lugar de convertirse en una avería a las dos de la mañana. Las plantas que conectamos suelen empezar con las tres o cuatro refacciones que causaron más averías en el último año, no con la lista completa de refacciones.
Dónde se queda el CMMS
Nada de esto sustituye el sistema de mantenimiento que la planta ya usa. Un CMMS es el sistema de registro: el inventario de activos, el calendario de preventivos, las refacciones, las órdenes de trabajo, el historial que un auditor va a pedir. Lo que las señales de la máquina agregan es un sistema de condición: qué está haciendo cada máquina ahora, por qué se detuvo, y qué debería hacerse al respecto, con la evidencia adjunta. El hallazgo se convierte en una tarea con un responsable, una prioridad y una fecha límite, que se trabaja desde el celular y se cierra al terminar, o se envía al CMMS como orden de trabajo. Un PDF diario al gerente de mantenimiento dice qué pasó y qué sigue abierto.
Si el trabajo fue el correcto también se mide, no se discute. Después de la reparación, el MTBF y el MTTR propios de la máquina muestran si el problema desapareció. Si los paros cortos regresan una semana después, la tarea se reabre con los datos, no con una opinión.
Lo que aprendimos
El patrón previo a una avería suele estar ahí días antes, en las mismas cuatro señales con las que se calcula el OEE; la planta simplemente no estaba mirando esa máquina. El MTBF y el MTTR por máquina valen más que una cifra de toda la planta, porque le dicen al gerente de mantenimiento por dónde empezar. Las razones marcadas por el operador con un toque superan a una bitácora de averías escrita al final del turno. Las refacciones de desgaste contadas en ciclos reales convierten los paros sorpresa en paros planeados. Y el CMMS conserva su función; solo deja de ser el único lugar donde mira el equipo de mantenimiento.
Si quieres saber qué ha estado diciendo tu peor máquina, dinos cuál es, y te mostraremos cómo se conectaría y qué suelen revelar las primeras dos semanas.
Preguntas frecuentes
¿Qué es el mantenimiento basado en condición en la práctica?
Mantenimiento disparado por lo que la máquina realmente hizo y cómo se está comportando, en lugar de por un intervalo fijo de calendario. En la práctica significa MTBF y MTTR por máquina, razones de paro capturadas en la planta, y refacciones de desgaste contadas en ciclos u horas reales, de modo que el servicio ocurre cuando la máquina lo necesita.
¿Necesito sensores nuevos o una conexión al PLC para empezar?
No. Un pequeño dispositivo IoT cableado a las señales eléctricas de la máquina por el propio electricista de la planta, en menos de una hora, entrega las señales de marcha, paro, ciclo y conteo. No hay conexión al PLC ni cambios en los programas. El Universal Adapter en la nube interpreta esas mismas señales con el contexto de cada máquina específica.
¿Esto sustituye nuestro CMMS?
No. El CMMS sigue siendo el sistema de registro de activos, calendario de preventivos, refacciones y órdenes de trabajo. Visual Factories agrega el sistema de condición: confiabilidad en vivo por máquina, razones de paro de la planta, y tareas con responsable que pueden enviarse al CMMS como órdenes de trabajo.