Las plantas de un grupo suelen medir el OEE de forma distinta: qué cuenta como planeado, de dónde sale el número, qué horas son la base. Una plantilla del corporativo no lo resuelve, porque cambia cómo se escribe el número, no cómo se produce. La solución empieza en la máquina: las mismas cuatro señales eléctricas en cada máquina, conectadas de la misma forma por el electricista de la propia planta, interpretadas con el contexto de cada máquina, y después un solo conjunto de definiciones del grupo con códigos de causa locales en cada planta. El número que ve la planta es el número que ve el corporativo.
El reporte mensual en el que nadie confía
La situación le resulta familiar a cualquiera que haya participado en una revisión de operaciones de grupo. Cuatro o cinco plantas en otros tantos países, cada una enviando un reporte mensual con un número de OEE producido de buena fe. Y nadie en la sala está dispuesto a compararlos, porque todos saben que la planta de México cuenta los cambios de modelo como paro planeado, la de Italia no, y la de Malasia reporta la disponibilidad contra horas con personal y no contra horas programadas. Los gerentes de planta defienden sus cifras y la reunión termina con la pregunta con la que empezó: ¿qué planta está realmente mejor, y por qué?
En nuestra experiencia, este es el estado normal de un grupo multiplanta, no una falla. Cada planta construyó su reporteo cuando era la única planta que importaba, normalmente una hoja de cálculo alimentada por las bitácoras de los operadores y la estimación del supervisor al final del turno. Los números son consistentes dentro de una planta a lo largo del tiempo, que es lo que la planta necesitaba. Nunca se diseñaron para compararse entre sitios.
Por qué las plantas miden distinto, y por qué no es culpa suya
Las diferencias rara vez tienen que ver con la honestidad. Tienen que ver con las definiciones y con la recolección de datos. Tres cosas son las que más varían en las plantas que vemos.
- Qué cuenta como planeado. Cambios de modelo, pruebas, limpieza, juntas, descansos: cada planta traza la línea en otro lugar, y la línea se mueve cuando llega un nuevo gerente de planta.
- De dónde sale el número. Una planta tiene contadores en las prensas, otra se apoya en el registro del ERP, una tercera en papel. Un paro de cuatro minutos existe en una planta y es invisible en las otras dos.
- Qué horas son la base. Tiempo programado, tiempo con personal, tiempo calendario. Una planta que corre dos turnos y reporta contra horas con personal siempre se verá mejor que su hermana de tres turnos que reporta contra tiempo calendario.
Una plantilla de reportes del corporativo no resuelve esto. Hemos visto grupos emitir un documento de definiciones y una hoja de cálculo común, y un año después los números seguían sin ser comparables, porque la plantilla cambia cómo se escribe el número, no cómo se produce.
Las mismas señales, en cada planta, conectadas de la misma forma
Una sola vista entre plantas tiene que empezar donde ocurren las pérdidas: en la máquina. Las señales eléctricas que describen la producción son las mismas en cada máquina de cada planta: en marcha, parada, ciclo, conteo. Una prensa en México, una máquina de inyección en Italia y un centro de maquinado en Malasia entregan esas mismas cuatro señales. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos prensas una junto a la otra en la misma nave. El Adaptador Universal, en la nube, interpreta las mismas cuatro señales con el contexto de esa máquina en particular: cuál es un tiempo de ciclo normal, qué significa un paro corto en ese proceso.
La conexión es deliberadamente sencilla, lo que importa más en un grupo que en una sola planta. Un pequeño dispositivo IoT se instala sobre las señales eléctricas de la máquina. El electricista de la propia planta lo instala en menos de una hora. No hay conexión al PLC ni cambio alguno en los programas, así que ninguna planta tiene que abrir un proyecto con sus proveedores de maquinaria, y el área de TI corporativa no tiene nada que desplegar en la red de la planta. Las plantas que conectamos normalmente lo hacen ellas mismas, de la misma forma, sin importar el país o la máquina. Ese es el punto: cuando el método es el mismo en todas partes, los datos son los mismos en todas partes, y cada uno de los productos de la plataforma trabaja a partir de ese único conjunto de datos.
Un solo estándar, propiedad local
Una vez que cada máquina reporta de la misma forma, el grupo puede acordar las definiciones una sola vez y aplicarlas en todas partes. En nuestra experiencia, esto funciona mejor cuando el corporativo es dueño del marco y las plantas son dueñas del detalle. El corporativo decide contra qué se mide la disponibilidad, qué categorías son planeadas y cómo se calcula el OEE. Cada planta conserva sus propias causas de paro dentro de esas categorías, en su propio idioma, porque las personas que registran la causa y actúan sobre ella están junto a la máquina, no en la oficina del grupo.
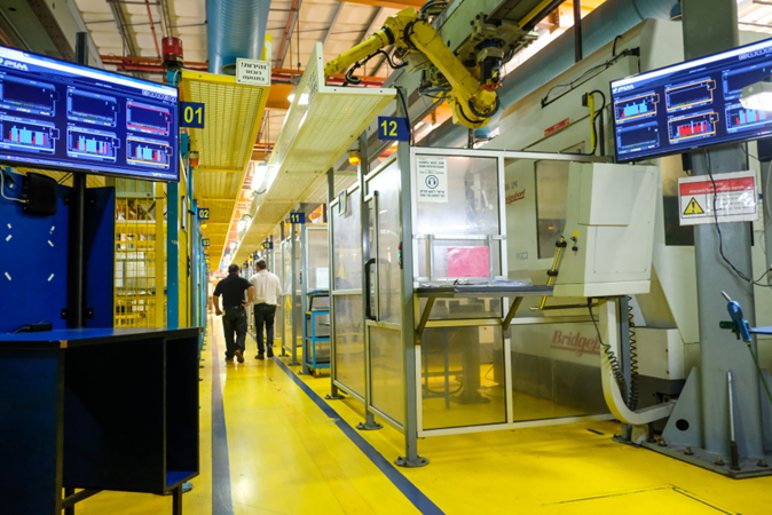
Las plantas conservan su vista de piso: estado en vivo, producción del día y causas de los paros de hoy en pantallas junto a la línea, en español en México y en italiano en Italia. El grupo ve las mismas máquinas en el mismo sistema, agregadas por planta, proceso y familia de producto, con las mismas definiciones debajo. Nadie vuelve a capturar nada en un reporte mensual. El número que el gerente de planta ve el lunes por la mañana es el número que el director de operaciones ve en la revisión trimestral.
Esto ya está funcionando en una corporación global con plantas en Europa, América y Asia. No empezó como un programa corporativo: una planta conectó unas cuantas máquinas, y las demás siguieron porque el método se podía repetir sin un proyecto. Es la misma visibilidad que un OEM obtiene sobre las plantas de sus proveedores, aplicada a los sitios propios de un grupo.
Para qué sirve la comparación
El número comparable no es la meta. La conversación que hace posible sí lo es. Lo primero que descubren la mayoría de los grupos es que la planta que todos creían la mejor es la mejor en algunas cosas y no en otras. Una planta tiene cambios de modelo cortos y paros no planeados largos; otra tiene lo contrario. En nuestra experiencia, las mejoras más rápidas en un grupo vienen exactamente de esto: una práctica que ya funciona en una planta, llevada a otra, con los datos que demuestran que funcionó.
El segundo descubrimiento es menos cómodo. Medida desde la máquina, la disponibilidad es más baja de lo que decían los reportes mensuales, en todas las plantas, porque los paros cortos que ninguna bitácora captó jamás ahora sí se cuentan. Eso no es una mala noticia. Es el verdadero punto de partida, el mismo para todos, lo que elimina la discusión sobre qué cifra es la correcta.
Lo que aprendimos
- Acuerde las definiciones antes del primer tablero, no después. Toma una reunión al inicio y meses una vez que cada planta ya vio su propio número.
- Empiece con una celda por planta, no con todo el grupo. Tres plantas con una línea conectada cada una dan una imagen comparable en dos semanas.
- Deje que las plantas sean dueñas de las causas. Categorías comunes del grupo, códigos de causa locales en el idioma local. Las causas dictadas desde el corporativo dejan de registrarse.
- Use la comparación para mover prácticas, no para clasificar personas. Las plantas clasificadas dejan de compartir; las plantas a las que se les pide explicar qué funciona empiezan a enseñar.
- Mantenga el método idéntico en todas partes. La vista es comparable porque cada máquina se conectó de la misma forma; en el momento en que una planta va por sus PLC y otra por el dispositivo IoT, la discusión regresa.
Si usted dirige varias plantas y el reporte mensual es el único lugar donde se encuentran, la prueba más rápida es una línea en dos plantas, conectadas de la misma forma y medidas contra las mismas definiciones. La comparación normalmente habla por sí sola en un mes.
Preguntas frecuentes
¿Por qué los números de OEE de distintas plantas del mismo grupo no son comparables?
Porque cada planta construyó su propio reporteo: una línea distinta entre paro planeado y no planeado, una fuente distinta para el número (contadores, registros del ERP o papel) y una base de horas distinta (programadas, con personal o calendario). Los números son consistentes dentro de una planta, pero nunca se diseñaron para compararse entre sitios.
¿Una plantilla de reportes común del corporativo lo resuelve?
En nuestra experiencia, no. Una plantilla cambia cómo se escribe el número, no cómo se produce. Los números comparables vienen de recoger las mismas señales de la misma forma en cada máquina y después acordar las definiciones una sola vez a nivel de grupo.
¿Cómo se conecta una máquina en otro país sin un proyecto de TI?
Un pequeño dispositivo IoT se instala sobre las señales eléctricas de la máquina; el electricista de la propia planta lo instala en menos de una hora. No hay conexión al PLC ni cambios en los programas, así que cada planta lo hace por sí misma, de la misma forma, sin importar la máquina.