Los programas CNC terminan en tres lugares: la PC del ingeniero, el control y una memoria USB, y las copias son distintas. Las plantas que mantienen sus programas bajo control dan a cada programa un solo estado (Válido, Respaldo, No válido, Desarrollo), dejan que el maquinista tome solo de Válido y hacen que subir una corrección hecha en la máquina sea la acción más fácil del ciclo. Un sello de trazabilidad dentro de cada programa válido responde a calidad desde el archivo. Los paros por programa equivocado dejan de esconderse en el tiempo de preparación.
Empiece con un número de parte, no con toda la biblioteca
En nuestra experiencia, la forma más rápida de ver cómo una planta administra realmente sus programas CNC es elegir un número de parte y preguntar a tres personas dónde está su programa vigente. El ingeniero de proceso señala una carpeta en una PC. El maquinista señala el control. El preparador del turno de noche menciona una memoria USB. Los tres dicen la verdad, y los tres archivos son distintos.
No es descuido. Los programas se corrigen en la máquina porque ahí es donde aparece el problema: vibración en el pase de acabado, una herramienta que necesita un avance más lento, un offset que se desvía. La corrección funciona, el turno termina y el arreglo queda en un solo control. La próxima vez que esa parte se prepara en otra máquina, o después de reiniciar un control, vuelve el programa anterior y con él vuelve el mismo problema.
Por eso, antes de que alguien hable de software, recomendamos hacer este ejercicio en papel con dos o tres partes que dan problemas. Anote cada lugar donde existe una copia y cuál de ellas aceptaría calidad en una auditoría. La lista suele ser más larga de lo esperado, y hace concreto el resto de esta guía.
Cuatro lugares donde puede vivir un programa, y solo uno es el correcto
Las plantas que mantienen sus programas bajo control hacen todas una versión de lo mismo: dan a cada programa exactamente un estado, y hacen visible ese estado en el lugar donde se guarda el archivo. Nosotros usamos cuatro etapas.
- Válido. El programa aprobado para un número de parte, una operación, un controlador y una máquina. Es la única copia desde la que una máquina debería trabajar.
- Respaldo. Todo lo que sube desde una máquina. Un programa editado en el control llega aquí, sellado con la máquina, la parte, la operación y la hora.
- No válido. Revisiones anteriores. No se borran, porque a veces la revisión anterior explica una parte que salió mal hace seis meses, pero no pueden descargarse a una máquina.
- Desarrollo. Programas en los que un ingeniero todavía está trabajando. Nadie produce desde aquí.
Lo importante no son los nombres. Lo importante es que un maquinista frente al control solo puede tomar de Válido, y un ingeniero solo puede liberar a Válido. Todo lo demás es orden que se hace automáticamente. En el producto Programas CNC, la biblioteca está en un servidor dentro de la propia red de la planta, las cuatro etapas se crean automáticamente y cada archivo se clasifica por número de parte, operación, controlador y máquina, de modo que la estructura es la misma en cada máquina y en cada planta.
Haga que la corrección hecha en la máquina regrese
La mayoría de los sistemas de programas falla en este paso, y es el paso que más importa. Si la corrección hecha a las dos de la mañana nunca regresa, el programa Válido se convierte poco a poco en el equivocado, y la gente aprende a desconfiar de él.
El ciclo que funciona tiene cuatro movimientos, y tiene que ser tan sencillo que el maquinista lo haga sin pensarlo. Liberar: el ingeniero guarda el programa aprobado en Válido, y la revisión anterior pasa sola a No válido. Descargar: el operador baja el programa Válido al control. Subir: un programa editado en el control sube a Respaldo, sellado. Revisar: ingeniería compara lo que subió con la versión Válida y lo libera o lo deja donde está. Nada se sobrescribe, así que nada se pierde, y nadie tiene que recordar hacer otra cosa que oprimir subir.
Un sello de trazabilidad dentro del archivo hace el resto. Tipo de programa, número de parte, operación, controlador, revisión del dibujo, una línea que describe el cambio, fecha y hora, todo escrito automáticamente en el encabezado cuando se libera el programa. Cuando calidad pregunta qué programa hizo un lote, la respuesta está en el archivo, no en la memoria de alguien.
Defina quién puede hacer qué, y deje que el sistema lo haga cumplir
El acceso por roles suena a tema de TI. En el piso es un tema muy práctico. El maquinista debe poder descargar y subir, y nada más. El ingeniero de proceso libera. Calidad siempre debe poder ver, pero nunca cambiar. Escriba estos roles junto con las personas involucradas antes de configurar nada; la conversación misma suele sacar a la luz dos o tres hábitos no escritos que deben terminar.
Una vez que los roles están en el sistema, mucha fricción desaparece. Nadie necesita preguntar quién copió qué en cuál memoria. La interfaz en la nube es accesible desde cualquier dispositivo, así que el ingeniero puede liberar un programa desde la oficina y el maquinista lo ve en el control un minuto después.
Qué tiene que ver esto con su OEE
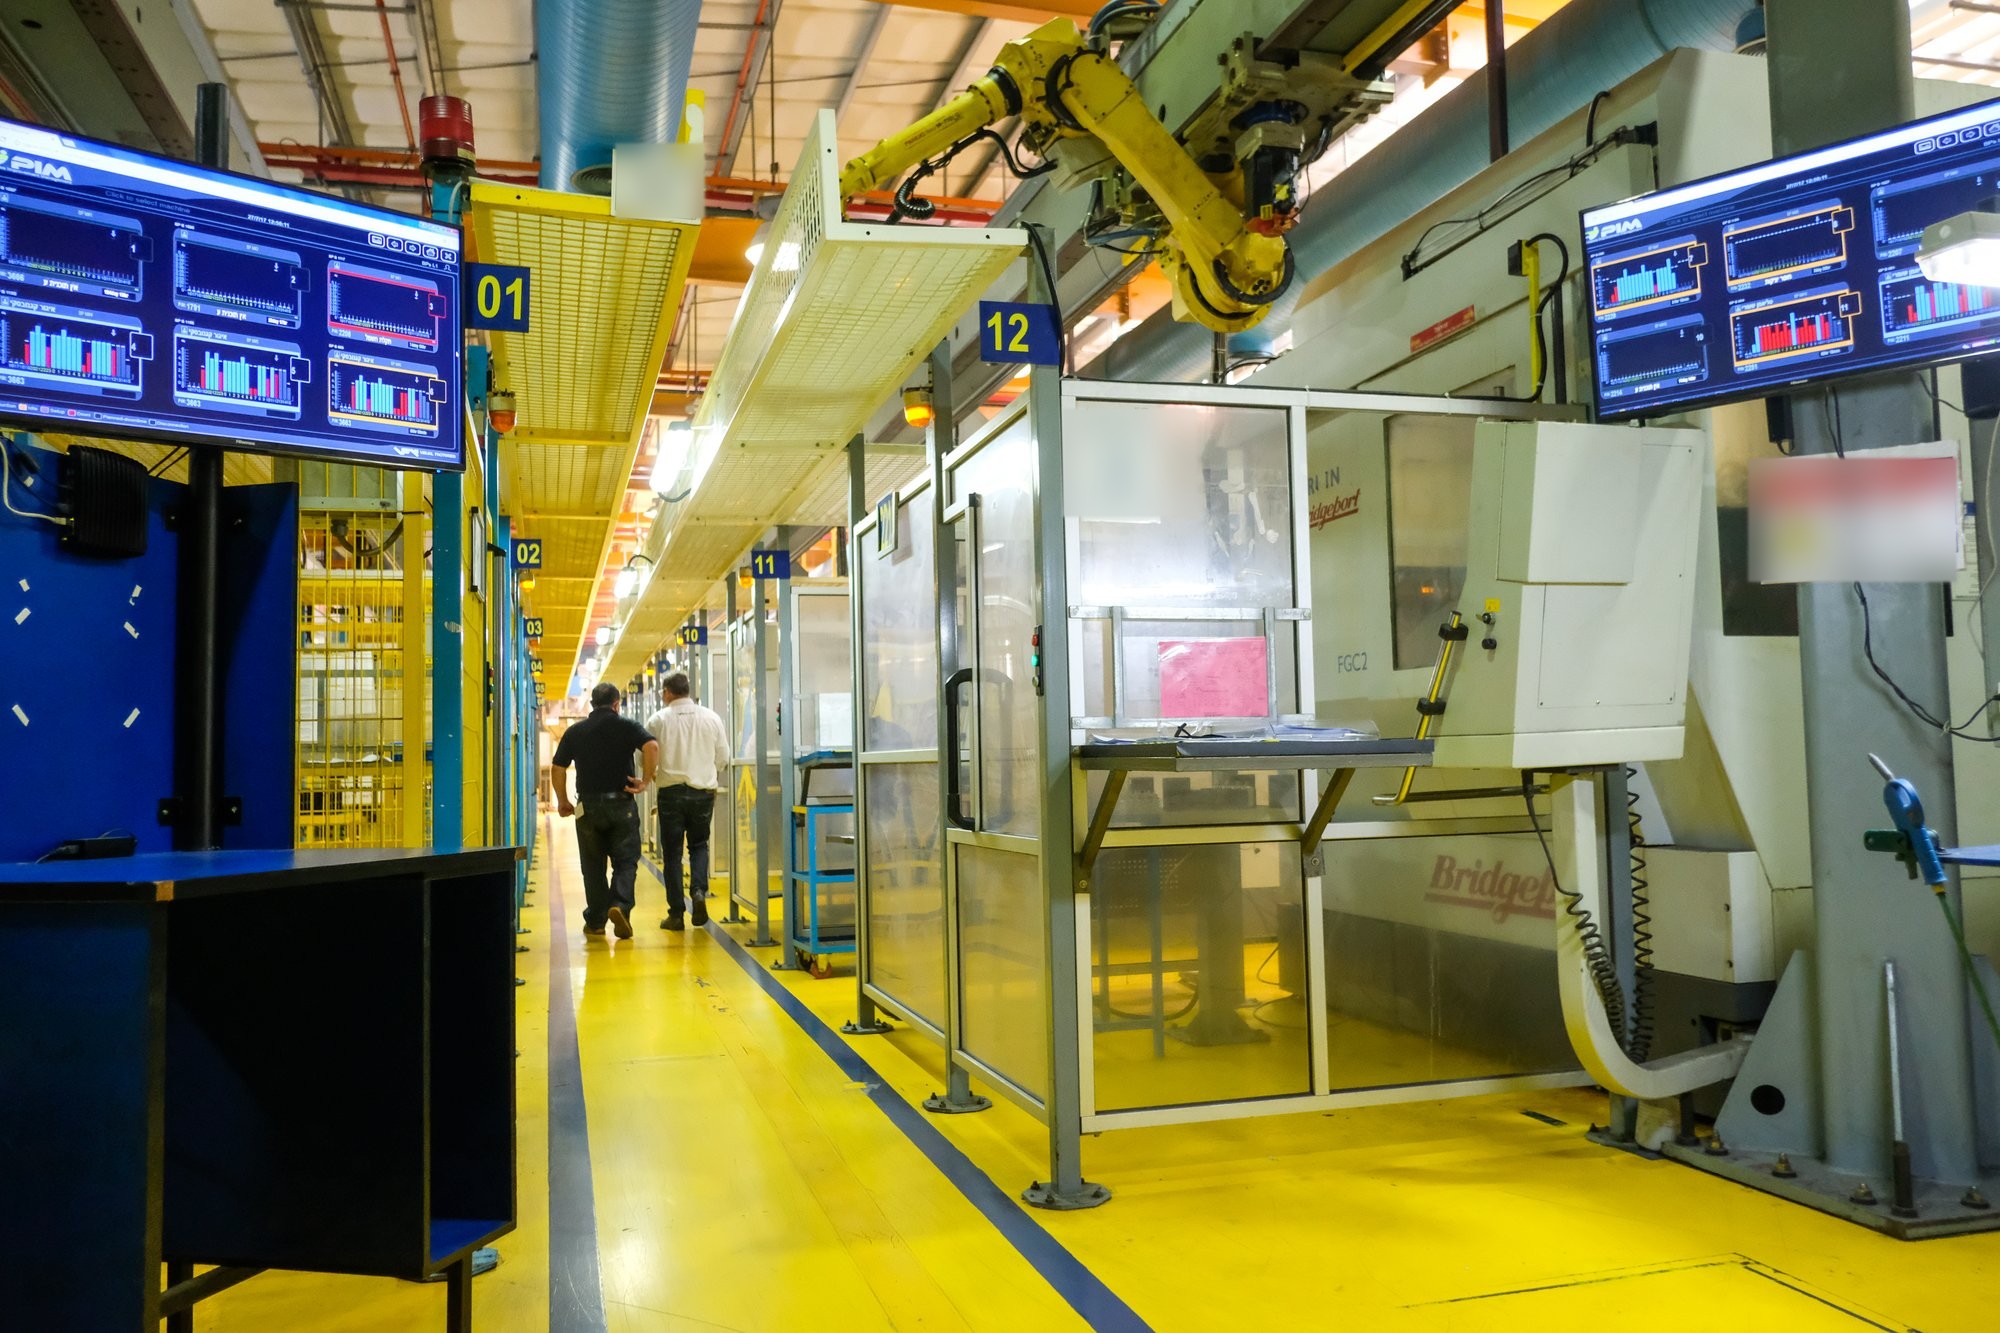
Los paros por programa equivocado se esconden dentro del tiempo muerto. Una preparación que arranca desde un archivo obsoleto, una primera pieza desechada porque se perdió una corrección de avance, media hora de discusión sobre cuál revisión es la vigente: todo esto aparece en el reporte de OEE como tiempo de preparación o como paros sin explicar, si es que aparece. En las plantas que conectamos, el control de programas y la visibilidad de máquina suelen terminar en la misma pantalla precisamente por esta razón.
Los dos lados vienen de lugares distintos. La biblioteca de programas vive en el servidor propio de la planta y se comunica con los controles. El estado de la máquina viene de un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina; un electricista lo instala en menos de una hora, sin conexión al PLC y sin cambiar ningún programa, y la propia gente de la planta puede hacerlo. Las señales son las mismas en todas las máquinas: en marcha, parada, ciclo, conteo. Lo que cambia es la máquina, el proceso, el producto y el entorno de operación, incluso entre dos centros de maquinado uno al lado del otro, y el Adaptador Universal en la nube interpreta esas mismas señales con el contexto de esa máquina específica. La preparación que arrancó con el programa equivocado se convierte en un paro que usted puede ver y nombrar.
Lo que aprendimos
El control de programas no es primero un problema de software. Es un acuerdo sobre dónde vive el archivo correcto y quién puede tocarlo, y el software existe para que ese acuerdo se cumpla a las dos de la mañana. Empiece con un número de parte problemático, cuente las copias, acuerde las cuatro etapas y los roles, y haga que subir el programa desde la máquina sea la acción más fácil de todo el ciclo. Entonces el programa Válido se vuelve algo en lo que la gente confía, y los paros que venían de no confiar en él desaparecen en silencio del reporte. Si quiere recorrer esto con sus propios números de parte y sus controles, hable con nosotros.
Preguntas frecuentes
¿Dónde debe guardarse el programa CNC vigente de una parte?
En una sola ubicación Válido por número de parte, operación, controlador y máquina, en un servidor dentro de la propia red de la planta. Las máquinas descargan solo de Válido; todo lo demás es Respaldo, No válido o Desarrollo.
¿Qué pasa con un programa que un operador corrige en la máquina?
Sube a Respaldo, sellado con máquina, parte, operación y hora. Ingeniería lo compara con la versión Válida y lo libera o lo deja en No válido. Nada se sobrescribe y nada se pierde.
¿El control de programas CNC necesita conexión al PLC?
No. La biblioteca de programas se comunica con los controles desde un servidor en la red de la planta. El estado de la máquina, cuando la planta lo agrega, viene de un pequeño dispositivo IoT conectado a las señales eléctricas de la máquina, instalado por un electricista en menos de una hora sin cambiar ningún programa.