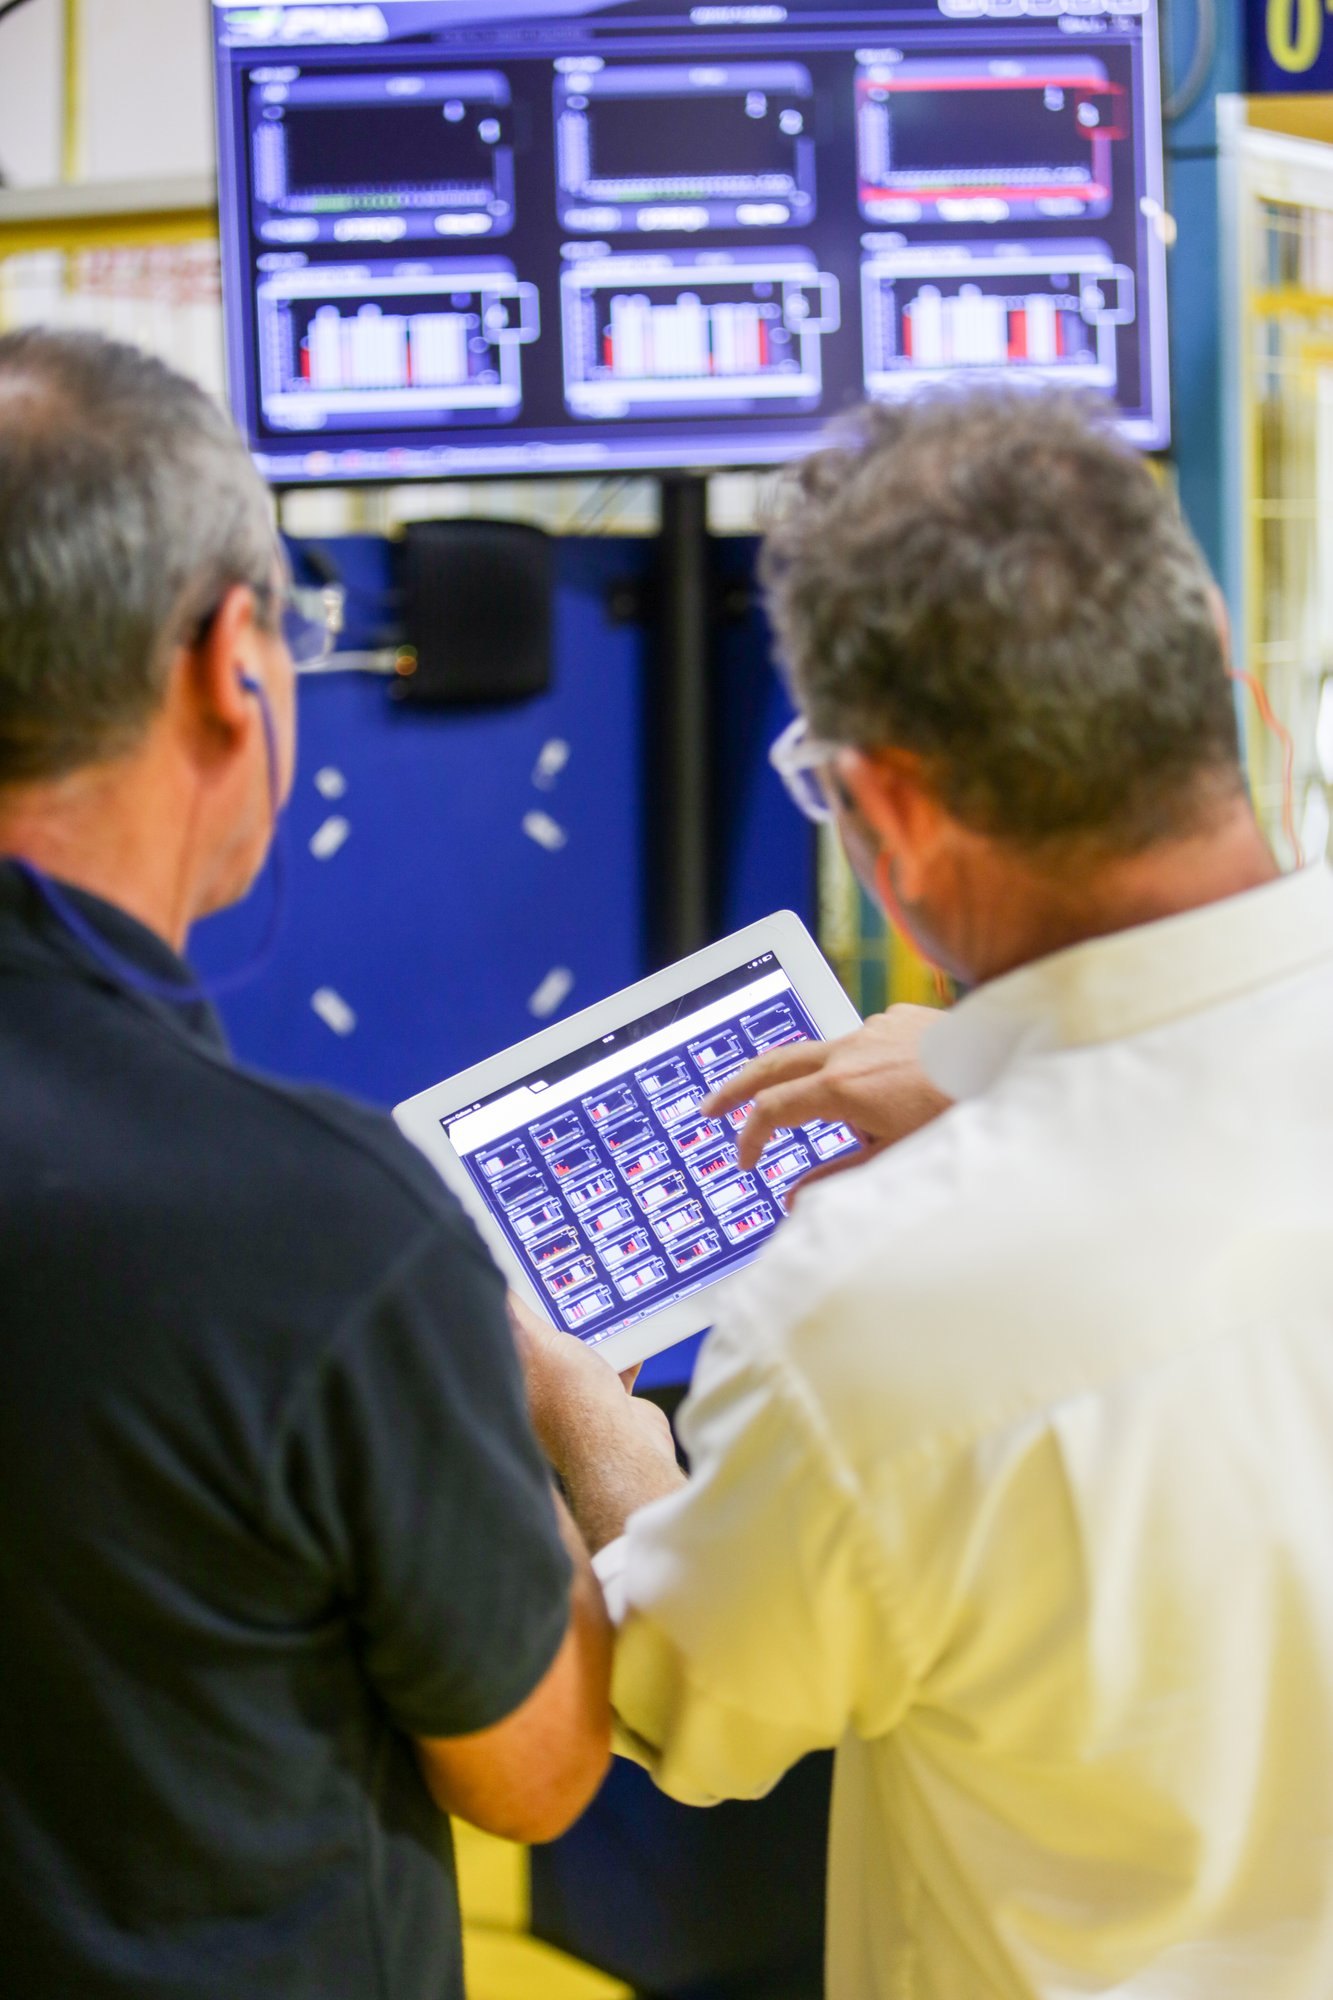
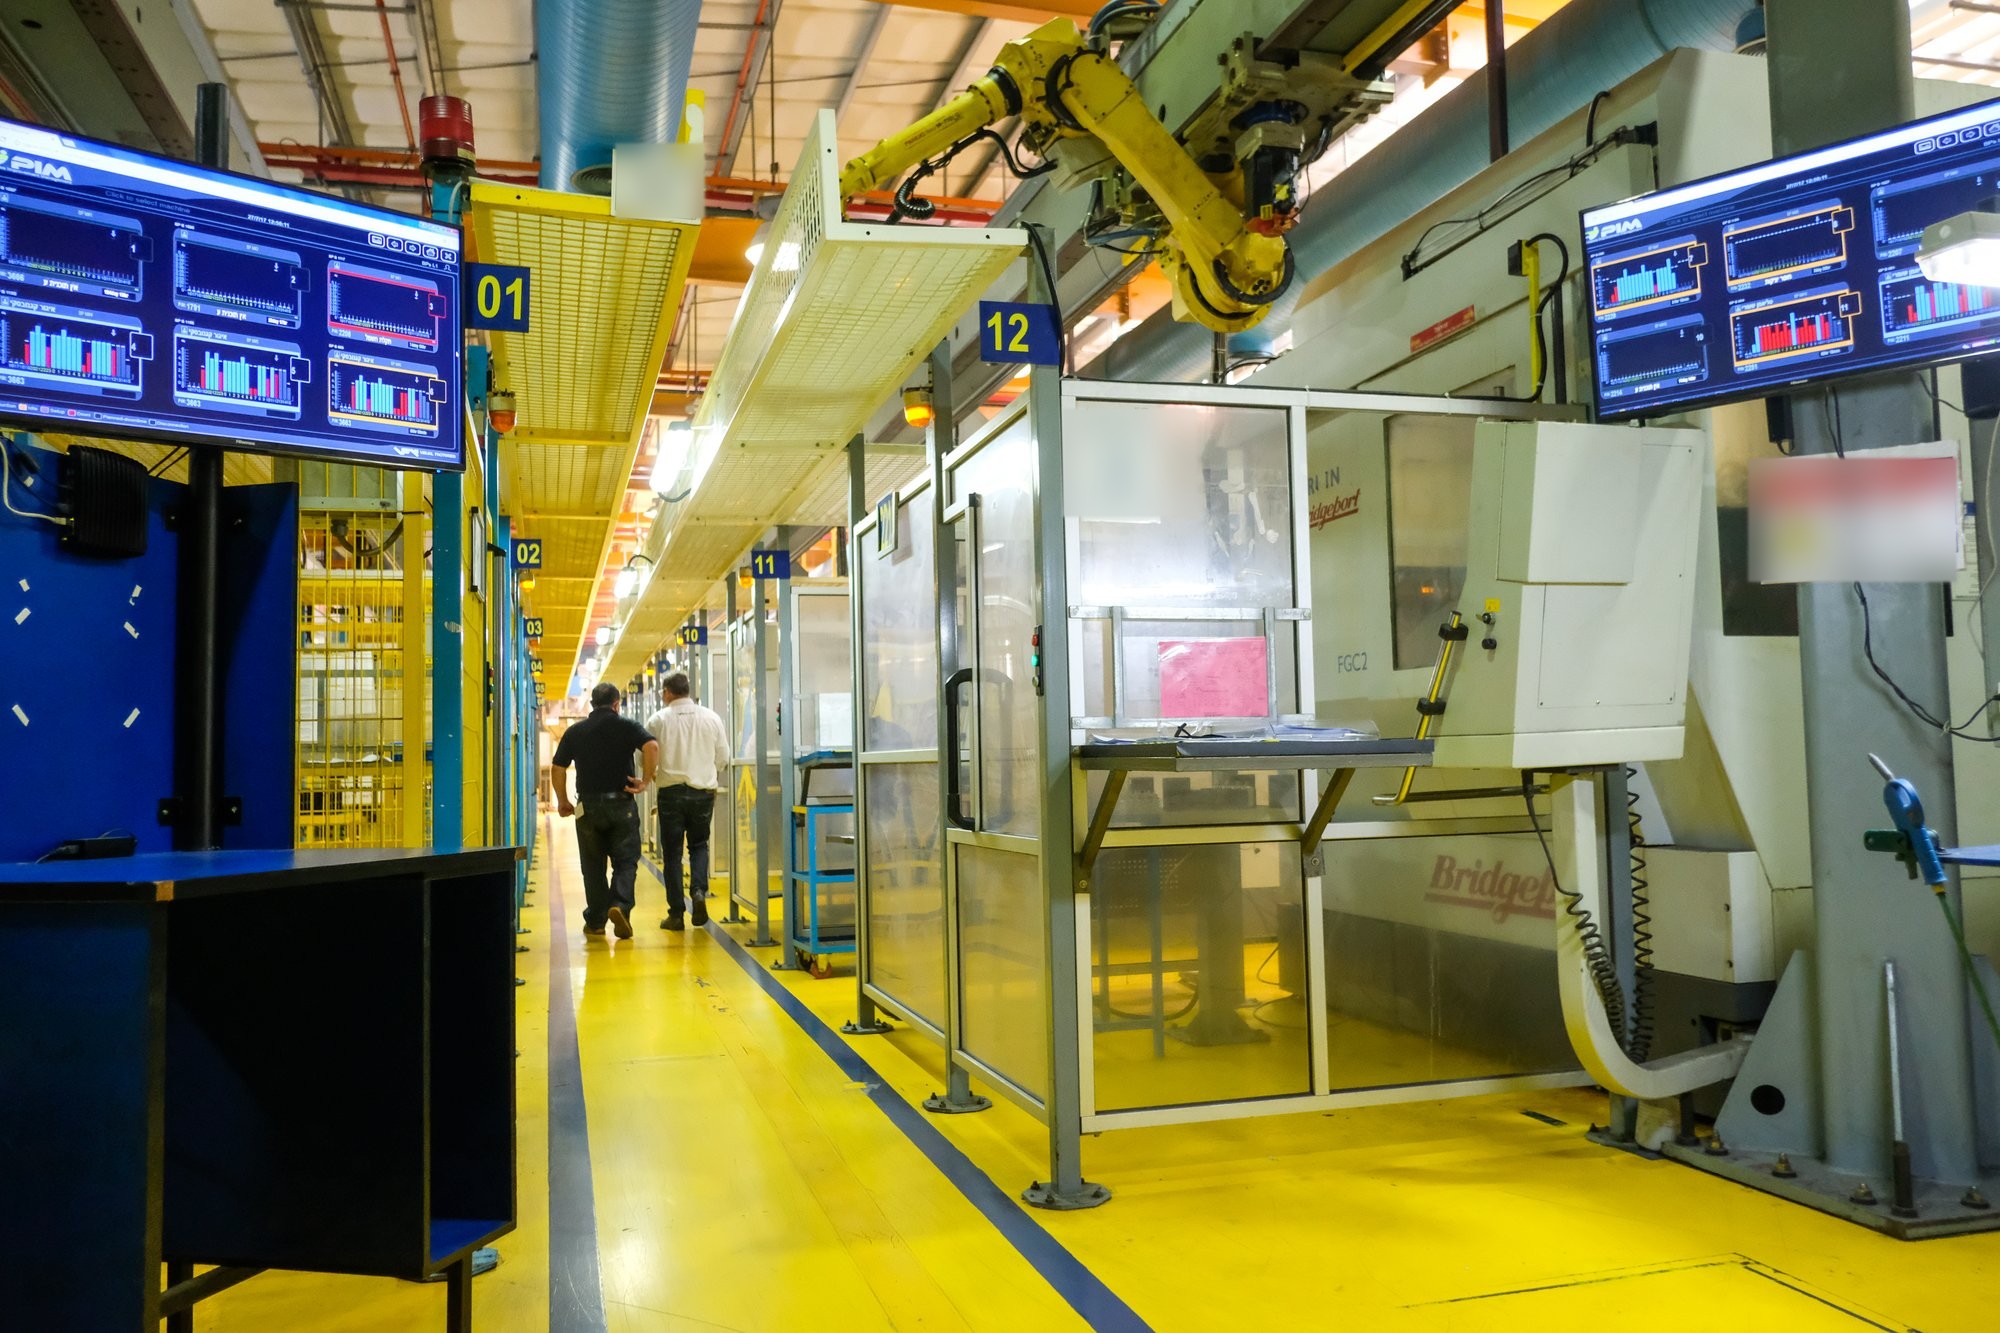
La planta de Eissmann en Pell City no tenía una visión confiable de lo que hacían sus máquinas. Las conectó a Visual Factories — su propio personal de ingeniería y mantenimiento instaló los dispositivos IoT, sin cambios al PLC, sin curso de capacitación. En ocho meses el OEE pasó de 59% a 75%, la disponibilidad de máquina de 80% a 92%, la producción por día subió 23%, el tiempo extra bajó 63%, los defectos por millón bajaron 68%, y la planta pasó de tres turnos a dos.
El problema: una planta a ciegas
Eissmann Group Automotive es un proveedor Tier-1 multinacional — módulos de palanca de cambios, componentes de acabado e interiores completos para prácticamente todas las armadoras conocidas. Su planta en Pell City, Alabama, tenía buenas máquinas y gente con experiencia, y ninguna imagen confiable de lo que esas máquinas hacían durante el día. El equipo sabía que las líneas no corrían tan eficientemente como podían; nadie podía decir cuánto, ni por qué.
La planta decidió medir en lugar de estimar. Los dispositivos IoT de Visual Factories se instalaron en todas las máquinas críticas — por el propio personal de ingeniería y mantenimiento de la planta, en cuestión de días. Sin cambios al PLC, sin proyecto de red, sin curso de capacitación.
Lo que dijeron las máquinas
Desde el minuto en que los dispositivos estuvieron activos, la plataforma empezó a recopilar la actividad de las máquinas y a señalar las principales ineficiencias de la planta. Gerentes y personal recibían alertas en tiempo real conforme ocurrían las pérdidas; siguieron reportes de causa raíz diarios, semanales y mensuales, con los datos detrás, un cálculo de retorno y acciones correctivas recomendadas.
“La simplicidad y compatibilidad de Visual Factories nos permitió conectar todas nuestras máquinas por nuestra cuenta, y empezar a monitorear y analizar nuestro desempeño en cuestión de días.”John Medley, Jefe de Ingeniería y Mantenimiento, Eissmann Automotive, Pell City
Ocho meses después: los números
Entre enero y agosto, atacando las pérdidas que la plataforma hizo visibles, la planta logró más con menos:
- OEE 59% → 75% (+27%)
- Disponibilidad de máquina 80% → 92%
- Producción por día +23%
- Turnos por día 3 → 2 — la misma producción con un turno menos
- Tiempo extra −63%
- Piezas defectuosas por millón −68%; tasa de desperdicio −43%
- Costo de mano de obra sobre ventas −20%; equivalentes de tiempo completo −16%
Más piezas en menos tiempo, con menos horas-hombre, menos tiempo extra y menos desperdicio — y una planta que ahora funciona con números en los que confía.
Por qué funcionó
Compatible con cualquier máquina. Los dispositivos IoT leen las señales eléctricas de la máquina, así que sirven para cualquier máquina sin importar su edad, el proceso que corre o el PLC que tiene.
Conectar y listo. El personal de mantenimiento e ingeniería de la planta instaló y configuró los dispositivos por su cuenta; sin integración, sin proyecto de TI.
Sin capacitación. La recolección de datos es automática. El personal de operaciones empezó a capturar la actividad relevante de las máquinas desde el primer día sin configurar nada ni intervenir en la recolección.
Información inmediata, alertas y reportes. Las ineficiencias fueron visibles desde las primeras horas; las alertas llegaban a la gente cuando las cosas pasaban; el PDF diario le dio a cada revisión un punto de partida que nadie discutía.
“Visual Factories es una de las mejores inversiones que hice en mis 25 años en manufactura.”Tracy Breeding, Director General, Eissmann Automotive, Pell City, Alabama
Qué aprendimos
A Pell City no le faltaba capacidad. Le faltaba un número que nadie pudiera discutir. Cuando el número vino de la máquina, la planta encontró el tercer turno dentro de los dos primeros — y lo cerró.
Nada de esto requirió TI, integración ni un curso. Lo hizo la propia gente de la planta, los dispositivos y un reporte diario. Es por diseño: la aplicación de Mejora de OEE existe para que este sea el resultado normal, no la excepción.
Preguntas frecuentes
¿Se cambió algo en las máquinas o en el PLC?
No. Los dispositivos leen solo señales eléctricas — en marcha, parada, ciclo, conteo. Sin conexión al control, sin cambios a los programas, sin acceso a datos de piezas.
¿Quién instaló los dispositivos?
El propio personal de ingeniería y mantenimiento de Eissmann, con la herramienta de configuración de conectar y listo. La planta estaba monitoreando y analizando su desempeño en cuestión de días.
¿Estos resultados son típicos?
El patrón es típico — paros sin registrar, cambios largos y diferencias entre turnos son las pérdidas que encontramos en la mayoría de las plantas discretas. El tamaño de la ganancia depende de cuánta pérdida decida cerrar la planta; Pell City cerró mucha.